

Auteur: Weibo
Datum: Sep 21, 2026
Wat betekent extruder? Typen, schroeftonnen en volledige selectiegids
Als je door een pijp- of plaatinstallatie loopt, hoor je een extruder voordat je hem ziet: een lang vat zoemt, aan de ene kant verdwijnen plastic pellets in een trechter en aan de andere kant glijdt een warme, doorlopende pijp uit een matrijs. Die machine in het midden is de extruder, en het is de reden dat een fabriek losse pellets uur na uur, zonder te stoppen, kan omzetten in een product met een constante doorsnede.
Vraag wat extruder betekent en het eerlijke antwoord bestaat uit twee lagen. In technische termen is een extruder een machine die materiaal smelt of verzacht en het door een gevormde opening, een zogenaamde matrijs, perst, zodat het materiaal als een doorlopende streng met een vast profiel naar buiten komt. In het dagelijkse aankooptaal verwijst hetzelfde woord vaak naar de schroef-en-vat-constructie die het smelten en pompen doet. Een fabrieksmanager die een complete productielijn koopt en een onderhoudsmonteur die een vervangende schroef bestelt, kunnen allebei 'extruder' zeggen en twee verschillende dingen bedoelen.
Die dubbele betekenis is commercieel van belang. Het beslist of u een machine, een reserveonderdeel of een dienst offertet, en beslist welke specificaties daadwerkelijk van toepassing zijn op de bestelling.
Een extruder kan het best worden begrepen als een verwarmde pomp met een vormmatrijs: deze transporteert, smelt, brengt onder druk en vormt materiaal continu in plaats van een mal schot voor schot te vullen.
Het korte antwoord: wat " Extruder ' Betekent in gewone taal
Het werkwoord 'extruderen' komt van het Latijnse extrudere, wat 'duwen' of 'uitstoten' betekent. Een pastapers, een worstvuller, een kitpistool en een baksteenmachine extruderen allemaal materiaal. Plastic extrusie doet precies hetzelfde, behalve dat het materiaal dat wordt geduwd een polymeer is dat smelt bij 160 tot 300 graden Celsius.
Een machine verdient de naam extruder wanneer deze vijf functionele elementen combineert:
- Een vat, een dikwandige stalen cilinder waarin het proces zit.
- Een of meer schroeven in de loop, die het materiaal transporteren, afschuiven en onder druk zetten.
- Een voersysteem, meestal een hopper met een doseer- of gravimetrische feeder.
- Een verwarmings- en koelsysteem, meestal keramische of gegoten aluminium verwarmingselementen met lucht- of waterkoeling.
- Een matrijs aan de afvoerzijde, plus een aandrijving en versnellingsbak die de schroef draaien.
Wat een extruder niet is, is even nuttig om te begrijpen. Het is geen vormmachine, want hij heeft geen holte en geen cyclus: het materiaal vertrekt continu in plaats van dat het in discrete shots wordt geïnjecteerd. Het is geen mixer in de klassieke zin van het woord, hoewel compoundextruders wel agressief mengen. En het is niet zomaar een pijp met een schroef erin, want de geometrie van de schroef, de compressieverhouding en de temperatuurregeling bepalen of de output uniform is of vol met niet-gesmolten stippen.
De output wordt normaal gesproken uitgedrukt in kilogram per uur, en de kwaliteit wordt normaal uitgedrukt als smelthomogeniteit, drukstabiliteit en maattolerantie. Deze drie cijfers, niet de fysieke grootte van de machine, vertellen u wat een bepaalde extruder daadwerkelijk kan doen.
Als een machine een continue stroom gesmolten materiaal door een matrijs levert, is het een extruder; als het in cycli een gesloten holte vult, is het een vormmachine.
De vier taken die elke extruder uitvoert
Of de schroef nu een diameter van 45 mm of 200 mm heeft, of de machine PVC-poeder of gerecyclede polyethyleenvlokken verwerkt, dezelfde vier taken gebeuren achtereenvolgens langs de loop. Als u ze begrijpt, worden specificatiegesprekken veel korter.
1. Vaste stoffen transporteren
Pellets of poeder vallen door de invoeropening en worden door de roterende schroefbladen naar voren gesleept. In deze zone is het kanaal het diepst en is het polymeer nog steeds vast, waardoor de schroef zich als een transportband gedraagt. Invoersecties kunnen glad of gegroefd zijn; een gegroefd invoergedeelte houdt het materiaal steviger vast en verhoogt de output op polyolefinen, terwijl een gladde boring zachter is en vaak de voorkeur heeft voor hittegevoelig PVC.
Voedingsproblemen komen zelden alleen uit de vijzel. Vocht, pelletvorm, fijnstofgehalte en trechtertemperatuur veranderen allemaal hoe consistent het materiaal de eerste vluchten binnenkomt. Een overbrugde trechter of een uitgehongerde voerzone manifesteert zich stroomafwaarts als een stijgende productie die geen temperatuuraanpassing kan verhelpen.
2. Smelten en plastificeren
Naarmate de kanaaldiepte afneemt, wordt het vaste bed tegen de wand van het vat gedrukt. Wrijving en schuifkracht genereren het grootste deel van de smeltenergie, terwijl vatverwarmers een kleiner aandeel bijdragen. Dit is de reden waarom het aandrijfvermogen en de schroefgeometrie belangrijker zijn dan het wattage van de verwarming wanneer de output wordt verhoogd.
Het smelten moet voltooid zijn voordat het materiaal de matrijs bereikt. Niet-gesmolten deeltjes verschijnen als gels, vlekjes of zwakke punten in het eindproduct en zijn de meest voorkomende klacht bij extrusielijnen die voorbij hun ontwerppunt zijn geduwd.
3. Meten en drukopbouw
In het doseergedeelte is het kanaal het ondiepst en wordt de smelt als een stroperige vloeistof verpompt. De druk bouwt zich op van bijna nul bij de invoeropening tot ergens tussen de 100 en 400 bar bij de matrijs, afhankelijk van de matrijsweerstand en de viscositeit van het materiaal. Die druk moet soepel worden opgebouwd, omdat drukschommelingen zich direct vertalen in diktevariatie in het eindproduct.
Vaak worden hier mengelementen toegevoegd: Maddock- of barrièresecties voor dispersief mengen, ananas- of pinmixers voor distributief mengen. Ze kosten wat productie, maar kopen consistentie, wat meestal de betere handel is.
4. Vormgeven aan de matrijs
De matrijs geeft de smelt zijn uiteindelijke vorm. Het ontwerp van de matrijs regelt de verdeling van de wanddikte, de oppervlakteafwerking en de mate van zwelling van de matrijs, het fenomeen waarbij de smelt enigszins uitzet als deze de lip van de matrijs verlaat. Stroomafwaartse apparatuur zoals maatvoeringen, vacuümtanks, koelbaden, afvoereenheden en snijders leggen vervolgens de afmetingen vast.
Een perfect gebouwde extruder met een slecht ontworpen matrijs produceert nog steeds een slecht product. Omgekeerd kan een bescheiden extruder met een goed ontworpen matrijs en stabiele stroomafwaartse apparatuur jarenlang nauwe toleranties aanhouden.
Het transporteren, smelten, doseren en vormen gebeurt in één ononderbroken passage, dus een zwakte in een enkele zone beperkt de prestaties van de hele lijn.
Wat het woord omvat in verschillende industrieën
Kunststofverwerking is de grootste gebruiker van de term, maar hetzelfde woord verschijnt in verschillende niet-gerelateerde industrieën. Een koper die zich tussen sectoren beweegt, kan verrast zijn door de mate waarin de woordenschat verandert.
- Kunststofextrusie: pijp, plaat, film, profiel, draadcoating, filament en compounding. De output wordt gemeten in kilogram per uur.
- Rubberextrusie: zeven, extruders met warme en koude voeding die rubberverbindingen door matrijzen voor slangen, afdichtingen en profielen duwen.
- Extrusie van voedsel: extruders voor snacks en granen gebruiken een schroef om zetmeel onder druk te koken en uit te zetten, en vervolgens het vocht uit de matrijs te laten ontsnappen.
- Metaal- en klei-extrusie: aluminium profielen en baksteen- of keramische vormen worden op een vergelijkbare manier geëxtrudeerd, meestal onder veel hogere druk.
- Additive manufacturing: de ‘extruder’ op een 3D-printer is het hot-end plus de drive die het filament aanvoert. Het voert dezelfde transport- en smeltfuncties uit op zeer kleine schaal.
Het praktische gevolg is dat specificaties niet tussen sectoren worden overgedragen. Een snackextruder en een pijpextruder kunnen een schroef-en-vat-architectuur delen, terwijl ze vrijwel geen ontwerpwaarden delen. Als iemand tijdens een technische bijeenkomst vraagt wat extruder betekent, is de nuttige vervolgvraag altijd welk materiaal en welk product.
"Extruder" is een functionele beschrijving in plaats van een enkel machinetype, dus materiaal en product bepalen altijd de echte specificatie.
Veel voorkomende extrudertypen en waar ze goed in zijn
De meest bruikbare classificatie is op basis van de schroefconfiguratie, omdat die ene keuze het mengvermogen, het afschuifniveau, het voedingsgedrag en de kosten bepaalt. De onderstaande tabel geeft een overzicht van de belangrijkste families die worden gebruikt bij de verwerking van kunststoffen en rubber.
| Extruder-type | Hoe het werkt | Typische materialen | Typische producten |
|---|---|---|---|
| Enkele schroef | Eén schroef transporteert, comprimeert en pompt de smelt | PE, PP, PS, ABS, PC, gerecyclede vlokken | Pijp, plaat, blaasfolie, draadcoating, staaf, filament |
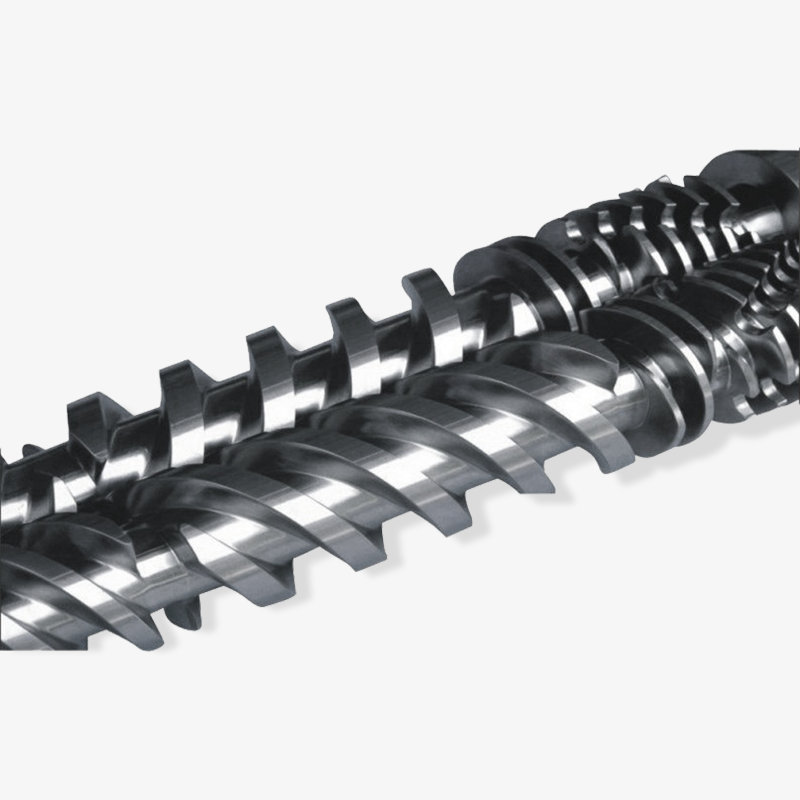
| Conische dubbele schroef | Twee in elkaar grijpende conische schroeven met een groot invoeroppervlak en een zachte afschuiving | Hard en zacht PVC, hout-kunststofcomposieten | Buis, raamprofiel, gevelbeplating, plaat, kabelgoot |
| Parallelle dubbele schroef | Twee parallel in elkaar grijpende schroeven, vaak met modulaire transport- en mengelementen | PVC, PE, PP, gevulde en versterkte verbindingen | Buis, profiel, plaat, pelletiseren, compounderen |
| Planetaire rolextruder | Eén centrale schroef met meerdere planeetschroeven die in een gegroefde cilinder rollen | PVC, PVC-schuim, hittegevoelige verbindingen | Vellen, foamboard, film, gekalanderd papier |
| Extruders met meerdere schroeven en ringen | Drie of meer symmetrisch geplaatste schroeven voor een zeer hoge oppervlaktevernieuwing | Hooggevulde en schuifgevoelige verbindingen | Compounding, devolatilisatie, speciaal vel |
Achter die tafel zitten twee afwegingen. Machines met dubbele schroef mengen en voeden beter, maar ze kosten meer per kilogram productie en vereisen zorgvuldiger onderhoud omdat de schroeven met nauwe spelingen in elkaar grijpen. Machines met één schroef zijn eenvoudiger, goedkoper in gebruik en opmerkelijk betrouwbaar, maar ze zijn sterk afhankelijk van de pelletkwaliteit en consistente voeding.
Voor PVC is de keuze meestal snel gemaakt: conische dubbelschroefsextruders domineren stijve PVC-buizen en -profielen omdat hun grote invoeroppervlak poeder accepteert en hun zachte afschuifprofiel degradatie beperkt. Voor polyolefine buizen is een enkele schroefmachine met een gegroefd invoergedeelte vaak de meest economische route. Voor samengestelde en sterk gevulde systemen zijn parallelle dubbelschroefs- of planetaire ontwerpen het standaardantwoord.
De schroefconfiguratie, en niet de machinegrootte, is de beslissing die bepaalt of een extruder geschikt is voor een bepaald materiaal en product.
Extruder versus spuitgietmachine: het verschil dat kopers verwarren
Omdat beide machines een schroef in een verwarmd vat gebruiken, worden ze vaak door elkaar gehaald in offertes en vragen over reserveonderdelen. Het werkingsprincipe is compleet anders, evenals de slijtagepatronen en de vervangende onderdelen.
| Kenmerkend | Extruder | Spuitgietmachine |
|---|---|---|
| Procesmodus | Continu | Cyclisch, schot voor schot |
| Schroef beweging | Draait continu in één richting | Draait om te plasticeren en beweegt vervolgens heen en weer om te injecteren |
| Outputmaatstaf | Kilogrammen per uur | Shots per uur, of gram per shot |
| Vormgevend element | Open matrijs, materiaal gaat continu weg | Gesloten vormholte, materiaal stolt van binnen |
| Typische schroeffunctie | Lange doseersectie, mengelementen, hoge L/D | Terugslagklep, kortere L/D, hoge compressieverhouding |
| Slijtagepatroon | Geleidelijk, verspreid langs de meetzone en sterf | Geconcentreerd nabij de terugslagklep en toevoerzone |
De onderhoudsconsequentie is praktisch. Een extruderschroef slijt vaak het zwaarst in het doseergedeelte en aan de punt, omdat daar de schuif- en drukpieken optreden. Een injectieschroef slijt meestal eerst rond de terugslagklep en de keerring, vanwege de herhaalde axiale beweging. Als u de verkeerde schroef voor de verkeerde machine bestelt, ontstaat een onderdeel dat slecht past en slechter presteert.
Dit is ook de reden waarom een leverancier van reserveonderdelen het machinetype, de schroefdiameter, de L/D-verhouding en de montagegeometrie moet bevestigen voordat hij een offerte uitbrengt. Een schroef die qua maatvoering dichtbij is, is niet hetzelfde als een schroef die functioneel correct is.
Extrusie en spuitgieten delen schroef-en-vat-hardware, maar geen schroefgeometrie, dus vervangende onderdelen zijn nooit uitwisselbaar.
Doorvoer in de praktijk: hoeveel een extruder werkelijk duwt
Doorvoer is het eerste getal waar de meeste kopers naar zoeken, en het getal dat het vaakst verkeerd wordt begrepen. Gepubliceerde cijfers beschrijven doorgaans een materiaal van de beste kwaliteit met een goed op elkaar afgestemde matrijs en een stabiele voeding. De werkelijke productie neemt af als het materiaal gevuld is, als de matrijs beperkend is, als de voeding inconsistent is of als het koelsysteem niet genoeg warmte kan afvoeren. De schroefdiameter alleen verklaart slechts een deel van het beeld, omdat kanaaldiepte, L/D-verhouding, schroefsnelheid en aandrijfvermogen allemaal op elkaar inwerken. Een groter vat dat langzaam draait, kan minder materiaal verplaatsen dan een kleiner vat dat snel draait, en een machine die op maximale snelheid draait, kan een onaanvaardbare smeltkwaliteit produceren. In het onderstaande diagram worden de belangrijkste extruderfamilies naast elkaar geplaatst met behulp van indicatieve outputbereiken, wat eerder een nuttig uitgangspunt is voor planning in een vroeg stadium dan voor een definitieve specificatie.
Indicatieve doorvoerbereiken per extrudertype
Enkele schroef, 45 mm, 25:1 L/D
Enkele schroef, 90 mm, 30:1 L/D
Conische dubbele schroef, 55/110 mm
Parallelle dubbele schroef, 62 mm
Planetaire rolextruder, 150 mm
De staaflengte is evenredig met de bovenkant van elk typisch bereik op een schaal van 1.100 kg/u. De werkelijke output is afhankelijk van het materiaal, de geometrie van de schroef, de matrijsweerstand en het aandrijfvermogen.
De meest voor de hand liggende trend in de grafiek is de afstand tussen de kleine machine met enkele schroef en de extruder met planetaire rollen, wat ongeveer een twintigvoudig verschil in output is. Die kloof wordt niet alleen door de diameter veroorzaakt. De planetaire eenheid verdeelt het werk over vele kleine schroeven met een zeer groot contactoppervlak, zodat hij een groot volume voorzichtig kan plasticeren, terwijl een enkele schroef van 45 mm één smal kanaal heeft en een beperkte ruimte voor warmteoverdracht.
De tweede trend is dat de twee families met dubbele schroeven dicht bij elkaar in het midden van het assortiment zitten, ondanks een zeer verschillende geometrie. Een conische dubbele schroef compenseert zijn kortere lengte met een groot invoeroppervlak, waardoor hij zo goed met PVC-poeder omgaat. Een parallelle dubbele schroef bereikt een vergelijkbare output met een langere, meer modulaire schroef die meng- en ontluchtingssecties kan accepteren.
Een derde observatie is dat het uitvoerbereik breed is, en dat de breedte betekenisvol is. De band van 250 tot 600 kg/u voor de 62 mm parallelle dubbele schroef weerspiegelt hoe sterk de formulering de prestaties verandert: een licht gevulde PVC-compound loopt aan de bovenkant van de band, terwijl een zwaar gevulde compound met schurende vulstof naar de bodem kan zakken en veel meer van het beschikbare aandrijfvermogen kan verbruiken.
Het vergelijken van de twee enkelvoudige schroefgegevens laat zien hoe misleidend diametervergelijkingen kunnen zijn. Een verdubbeling van de diameter van 45 mm naar 90 mm verhoogt de output met ruwweg een factor acht in plaats van een factor twee, omdat zowel de kanaaldoorsnede als de haalbare schroefsnelheid toenemen. Kopers die opschalen op basis van lineaire aannames, maken de aandrijving vaak te groot of verkleinen het stroomafwaartse koelgedeelte.
Output alleen rechtvaardigt nooit een aankoop. Een machine die aan de top van zijn bereik draait met een onstabiele smelt produceert schroot met een snelheid die elk doorvoervoordeel teniet doet. In de praktijk is de bruikbare output het hoogste cijfer waarbij drukstabiliteit, smelttemperatuur en maattolerantie allemaal binnen de specificatie blijven.
Dezelfde logica geldt voor reserveonderdelen. Een vervangende schroef met een andere compressieverhouding of een ondieper doseerkanaal verandert de vermogenscurve van de hele machine. Wanneer een fabriek een schroef upgradet, moeten de koel- en afvoercapaciteit van de extrusielijn tegelijkertijd worden beoordeeld, omdat het knelpunt vaak stroomafwaarts beweegt zodra de schroef is verbeterd.
Ten slotte moeten de doorvoercijfers altijd gekoppeld zijn aan een bepaald materiaal, een aangegeven schroefsnelheid en een aangegeven matrijs. Een offerte waarin de output wordt vermeld zonder deze drie voorwaarden, kan niet worden vergeleken met een concurrerende offerte, en het verschil treedt meestal pas op tijdens de eerste productieweek.
Gepubliceerde outputcijfers zijn alleen zinvol als het materiaal, de schroefsnelheid en de matrijs samen worden gespecificeerd, omdat de bruikbare output wordt beperkt door een stabiele smeltkwaliteit in plaats van door de maximale snelheid.
Schroeven en vaten: de onderdelen die beslissen wat een extruder kan doen
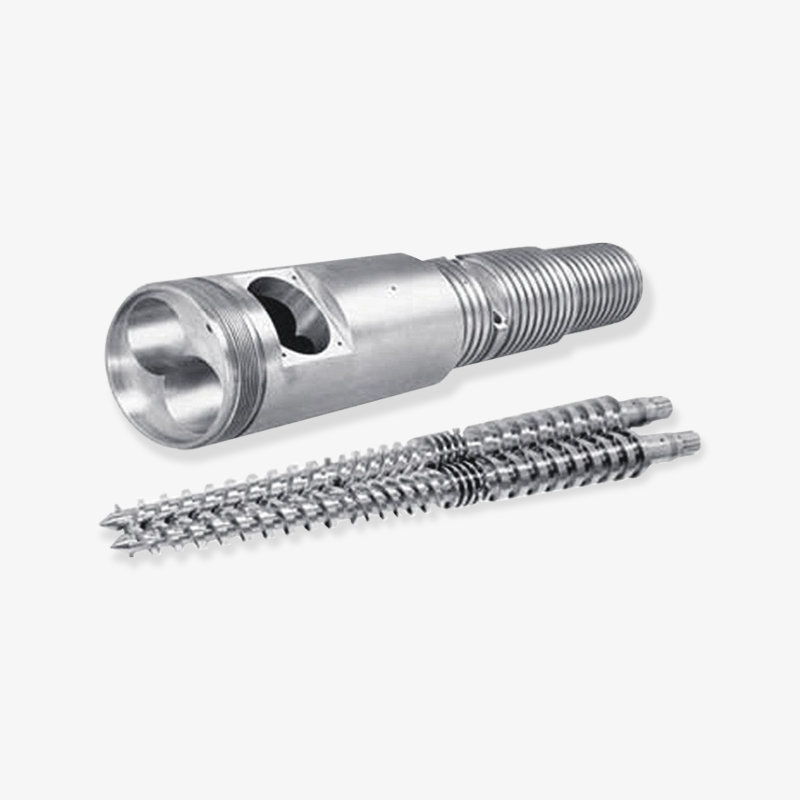
Twee componenten doen het meeste werk in elke extruder: de schroef en de cilinder. Het zijn ook de twee componenten die het eerst verslijten, waardoor ze het middelpunt vormen van zowel engineering- als inkoopdiscussies.
Schroefgeometrie
Een standaardschroef met drie zones is verdeeld in voedings-, compressie- en doseersecties. De compressieverhouding, berekend op basis van de diepte van het toevoerkanaal gedeeld door de diepte van het doseerkanaal, ligt doorgaans tussen 2:1 en 4:1, afhankelijk van de bulkdichtheid en het smeltgedrag. Barrièreschroeven scheiden vaste kanalen en smeltkanalen om de smeltstabiliteit te verbeteren. Mengsecties zoals Maddock-, Egan- of pinmixers verbeteren de kleurverspreiding en de smelthomogeniteit, tegen enige kosten in de output.
De L/D-verhouding, de cilinderlengte gedeeld door de schroefdiameter, is het andere kopnummer. Machines voor algemeen gebruik draaien vaak een verhouding van 25:1 tot 30:1, terwijl geventileerde machines en compoundschroeven een verhouding van 36:1 of meer kunnen bereiken. Een langere schroef biedt meer verblijftijd en meer ruimte voor mengen en ontluchten, maar verhoogt ook de koppelbelasting en de kosten.
Vat constructie
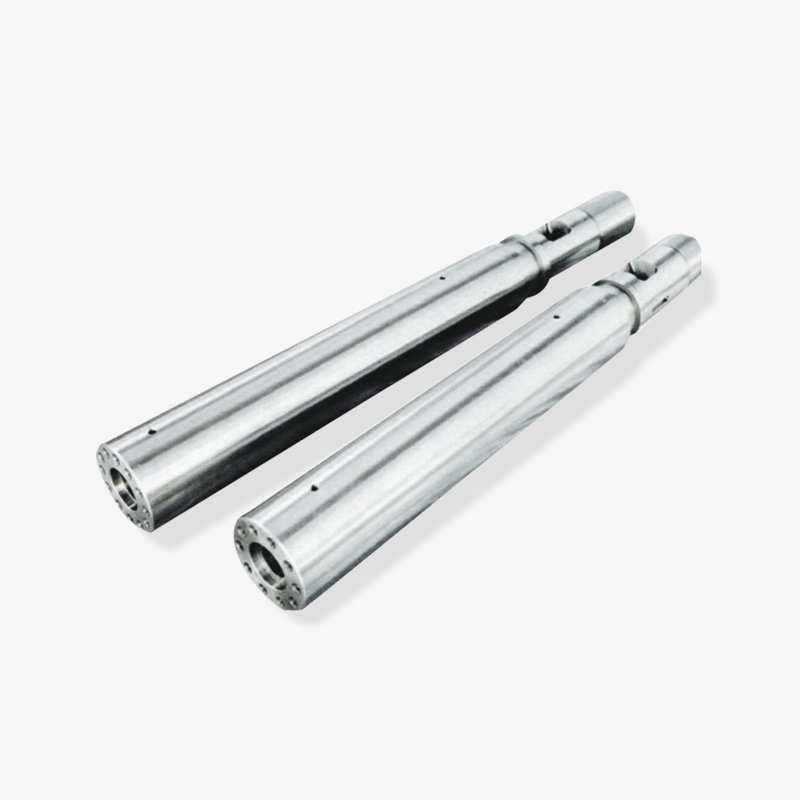
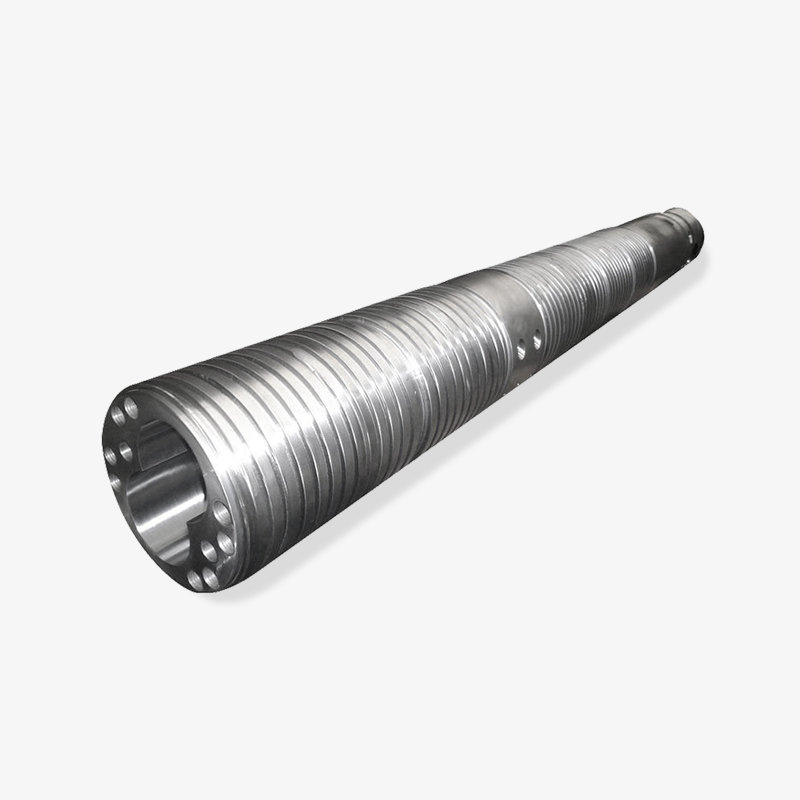
Vaten zijn meestal opgebouwd uit genitreerd staal, bimetaalvoeringen of gereedschapsstalen hulzen. Genitreerde vaten zijn geschikt voor ongevulde polymeren zoals PE en PP. Bimetaalvaten, waarin een slijtvaste legering centrifugaal in de boring wordt gegoten, kunnen veel beter omgaan met met glas gevulde, met mineralen gevulde en zeer schurende verbindingen. De dikte van de voering varieert doorgaans van 1,5 tot 2,5 mm, en hardheidswaarden in het bereik van 55 tot 65 HRC zijn gebruikelijk voor slijtvaste kwaliteiten.
Productfamilies in de praktijk
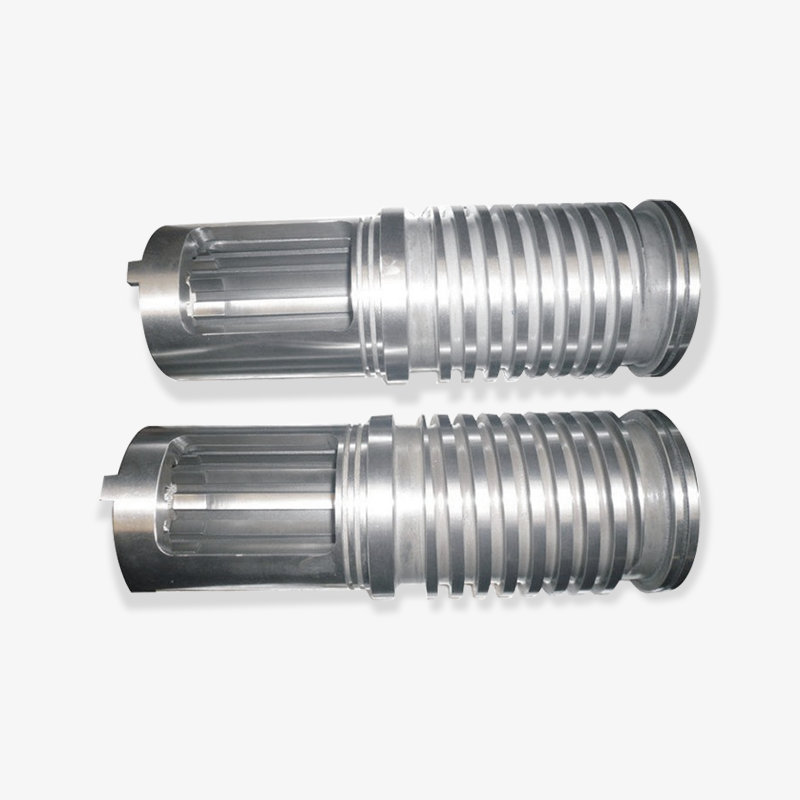
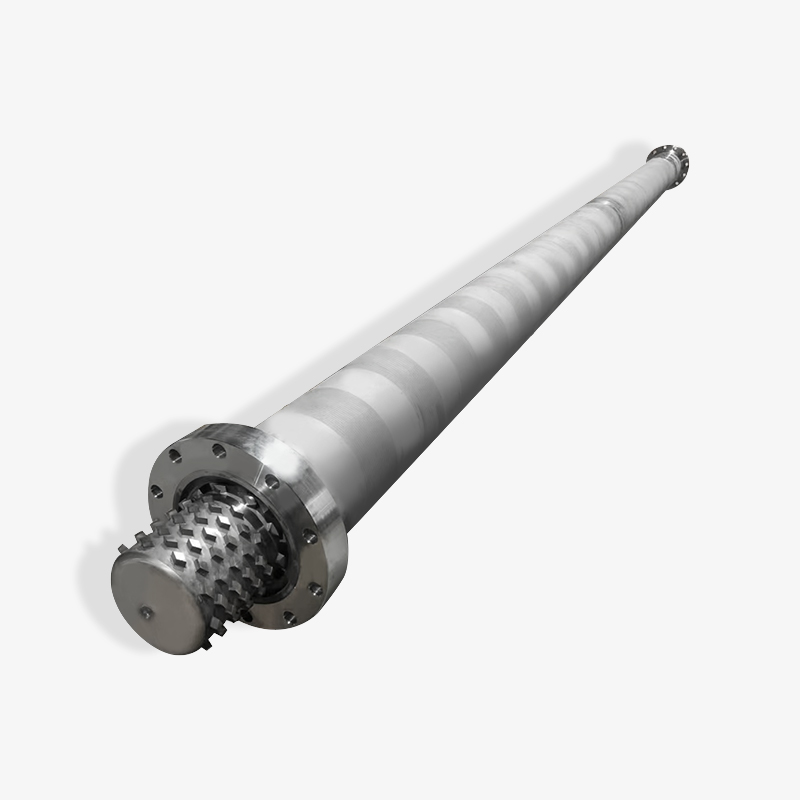
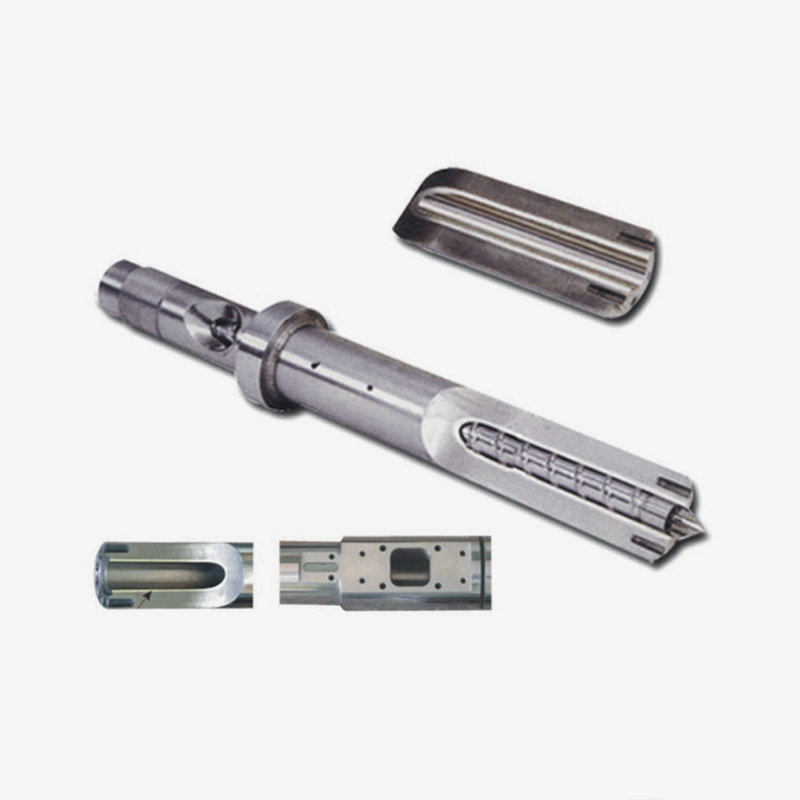
Voor machinebouwers en verwerkers valt het schroef-en-vat-aanbod uiteen in herkenbare families. Enkelschroefs- en cilindersets uit de SJ-serie omvatten algemene buis-, plaat- en profielextrusie. SJS-serie conische dubbele schroeven en cilindersets zijn geschikt voor stijve en zachte PVC-lijnen. Parallelle vaten met dubbele schroef kunnen PVC- en compoundwerkzaamheden met hoge output aan. WB-WE planetaire schroeven, vaten en complete planetaire extruders zijn geschikt voor zacht plasticeren met hoge output. Bimetaalschroeven en cilindersets zijn geschikt voor schurende formuleringen. Schroef- en cilinderconstructies van spuitgietmachines bestrijken de cyclische kant van de industrie, terwijl rubberen extruderschroeven en EPE-schuimschroeven en cilindersets de rubberverwerking en de productie van geëxpandeerd polyethyleenschuim bedienen.
Fabrikanten in dit segment werken doorgaans zowel als leverancier van componenten als als probleemoplosser. Het in Zhejiang gevestigde Zhoushan Microwave Screw Machinery, opgericht in 1990, exploiteert meer dan 10.000 vierkante meter werkplaatsruimte en positioneert zichzelf als een gecombineerde precisie-schroef-en-vatenmaker en bewerkingsfabriek, die exporteert naar markten als de Verenigde Staten, Duitsland, Dubai, Vietnam en Thailand. Dat profiel is typerend voor de gespecialiseerde leveranciers waar machinebouwers op vertrouwen als een standaard catalogusschroef niet past bij een specifiek materiaal of outputdoel.
De schroefgeometrie bepaalt het smelt- en mengvermogen, terwijl het materiaal van de cilinder de levensduur bepaalt; beide moeten overeenkomen met het materiaal dat wordt verwerkt.
Hoe u een extruder selecteert voor een specifieke taak
Selectie begint bij het product en werkt achteruit. In de onderstaande tabel staan de parameters vermeld die meestal bepalen of een offerte in productie zal slagen.
| Parameter | Typisch bereik | Waarom het ertoe doet |
|---|---|---|
| Schroefdiameter | 30-200 mm | Stelt het uitvoervenster samen met de snelheid en kanaaldiepte in |
| L/D-verhouding | 20:1 tot 36:1 | Regelt verblijftijd, meng- en ontluchtingsmogelijkheden |
| Compressieverhouding | 2:1 tot 4:1 | Moet overeenkomen met de bulkdichtheid van pellets of poeder |
| Aandrijfkracht | Materiaal- en outputafhankelijk | Bepaalt de haalbare output zonder koppelblokkering |
| Vat constructie | Genitreerd of bimetaal | Draag leven met gevulde of corrosieve verbindingen |
| Sterven en stroomafwaarts | Op maat maken, koelen, afvoeren, snijden | Tolerantie en oppervlakteafwerking worden hier ingesteld, niet in de loop |
In de praktijk komen twee faalwijzen terug. De eerste is het onderdimensioneren van de aandrijving om de kosten te verlagen: de machine bereikt de vereiste output alleen bij maximale schroefsnelheid, waarbij de smelttemperatuur onstabiel wordt en de productkwaliteit afneemt. De tweede is het kiezen van een genitreerde cilinder voor een schurende formulering, die binnen enkele maanden zichtbare slijtage veroorzaakt en een langzame afname van de productie die moeilijk te diagnosticeren is.
Materieel gedrag moet de rest bepalen. PVC heeft een lage afschuifkracht en een korte verblijftijd nodig, wat wijst op conische ontwerpen met dubbele schroeven. Polyolefinebuis geeft de voorkeur aan een machine met één schroef en een gegroefd invoergedeelte. Met glas gevulde technische harsen hebben bimetalen vaten en slijtvaste schroefhardlagen nodig. Schuimtoepassingen vereisen nauwkeurige controle van de gasinjectie en smeltdruk, wat meestal een speciaal schroefprofiel betekent in plaats van een universeel schroefprofiel.
Begin met materiaal, producttolerantie en vereiste output; schroefgeometrie en cilindermateriaal volgen uit deze drie, niet uit catalogusgemak.
Waar extruders worden gebruikt: toepassingen en echte producten
Het bereik van extrusie is groter dan de meeste kopers verwachten, omdat vrijwel elk product met een constante doorsnede op deze manier kan worden gemaakt.
- Pijp en buis: watertoevoer, afvoer, gas, kabelgoot, medische slangen.
- Plaat en karton: verpakkingsblad, bewegwijzering, bouwplaat, foamboard.
- Folie: blaasfolie voor tassen en liners, gegoten folie voor lamineren.
- Profielen: raamkozijnen, deurprofielen, meubelranden, kabelgoten.
- Draad en kabel: isolatie en ommanteling aangebracht bij hoge lijnsnelheid.
- Schuim: EPE en andere producten van geëxpandeerd polyethyleen, waarbij een speciale schuimschroef en vat de met gas beladen smelt beheren.
- Rubber: slangen, afdichtingen, tochtstrips en voorvormen voor gieten.
- Compounding: gevulde, versterkte en kleur-masterbatch-pellets.
- Recyclage: de output van de waslijn wordt omgezet in herbruikbare pellets.
- Filament: 3D-printfilament getrokken uit een geëxtrudeerde streng.
Elke toepassing heeft zijn eigen tolerantiecultuur. Voor medische slangen kan een variatie in de wanddikte van minder dan een paar honderdsten van een millimeter nodig zijn, terwijl een drainagebuis veel meer kan verdragen. Deze verschillen komen terug in het schroefontwerp, de matrijskwaliteit en de stabiliteit van het aandrijfsysteem.
Hetzelfde extrusieprincipe omvat buizen, platen, films, profielen, schuim, rubber en compounding; alleen de schroef, loop en matrijs veranderen.
Schroeven en vaten kopen: wat B2B-kopers moeten verifiëren
Inkoop in deze sector vergt veel relaties, maar moet nog steeds specificatiegedreven zijn. Of u nu samenwerkt met een fabrikant, een leverancier of een exportgerichte groothandel, dezelfde verificatielijst is van toepassing.
- Controleer het machinetype, de schroefdiameter, de L/D-verhouding en de montageafmetingen aan de hand van een tekening en niet van een foto.
- Vraag materiaalspecificatie aan voor de schroef en cilinder, inclusief basisstaalkwaliteit en behandelingsproces.
- Vraag naar de hardheidswaarden en, indien relevant, de nitreerdiepte of de dikte van de bimetaalvoering.
- Controleer de rechtheid, concentriciteit en toleranties voor de oppervlakteafwerking schriftelijk.
- Geef aan of de schroef een drop-in vervanging is of moet worden aangepast aan een bestaande cilinder.
- Controleer de slijtagetoeslag en de verwachte levensduur voor uw specifieke vulstofgehalte.
- Bevestig de doorlooptijd, verpakkingsmethode en exportdocumentatie als de onderdelen internationaal worden verzonden.
Aangepaste en standaard leveringstrajecten verschillen qua kosten en risico's. Een standaard schroef kan snel geleverd worden en is voorspelbaar geprijsd, maar past mogelijk niet bij een ongebruikelijk materiaal. Een op maat gemaakte schroef kost meer en duurt langer, maar kan een hardnekkig kwaliteitsprobleem elimineren dat al jaren schroot absorbeert. Ervaren kopers vragen gewoonlijk in dezelfde aanvraag om een standaardoptie en een aangepaste optie, en vergelijken beide vervolgens met de kosten van een slechte output.
MOQ en voorraadbeleid hebben ook invloed op de beslissing. Machinebouwers die veel klanten ondersteunen, hebben baat bij een leverancier die één of twee stuks op tekening produceert, terwijl grote verwerkers er wellicht de voorkeur aan geven een reserveset aan te houden. Eén reserveschroef en cilinder op de plank bewaren is goedkoop vergeleken met een week productieverlies.
Controleer de materiaalkwaliteit, hardheid en maattoleranties schriftelijk voordat u bestelt, want een schroef die past, is niet automatisch een schroef die presteert.
Essentieel voor onderhoud en probleemoplossing
Extruders falen geleidelijk en de eerste tekenen zijn gemakkelijk te missen omdat de lijn blijft draaien. Door de output, de smeltdruk en de motorbelasting samen te bekijken, wordt meestal slijtage zichtbaar voordat de productkwaliteit instort.
| Symptoom | Waarschijnlijke oorzaak | Controleer eerst |
|---|---|---|
| Geleidelijke productiedaling | Slijtage van schroef of cilinder, grotere speling | Meet de diameter van de schroef en de cilinderboring |
| Ongesmolten stippen of gels | Smeltcapaciteit overschreden, verkeerde profieltemperatuur | Vattemperatuurprofiel, schroefsnelheid, tegendruk |
| Stijgende productie en drukschommelingen | Inconsistente voeding, overbrugging of vocht | Hopper, feeder, drogen, temperatuur van de invoerzone |
| Oververhitting smelt | Overmatige schuifkracht, versleten schroef, geblokkeerde koeling | Schroefsnelheid, koelcircuit, thermokoppelnauwkeurigheid |
| Korte levensduur van de schroef | Schurend vulmiddel, verkeerde vatkwaliteit | Vulstofinhoud, materiaal van de cilinder, optie voor hardoplassen |
Preventieve routines zijn eenvoudig. Controleer de verwarmers en thermokoppels maandelijks, omdat een defecte verwarmer de schroef dwingt meer schuifwarmte te genereren en de slijtage versnelt. Inspecteer de invoeropening en de trechter op fijne deeltjes en overbrugging. Trek op geplande intervallen aan de schroef en registreer de diameters, zodat slijtagetrends zichtbaar zijn in plaats van geraden. Zorg ervoor dat het spoelmateriaal afgestemd is op het polymeer dat wordt verwerkt en laat een machine nooit met PVC op temperatuur staan.
Wanneer de output daalt, is het instinct om de schroefsnelheid te verhogen. Dat verhoogt meestal de smelttemperatuur in plaats van de doorvoer te herstellen, en het verkort de levensduur van de schroef. Eerst de speling meten is sneller en goedkoper.
Registreer de afmetingen van de schroef en de cilinder bij elke geplande stilstand; slijtagetrendgegevens voorkomen de meeste ongeplande lijnonderbrekingen.
Veelgestelde vragen
Wat betekent extruder in één zin?
Een extruder is een machine die materiaal smelt of verzacht en dit continu door een matrijs duwt om een product met een vaste doorsnede te produceren, zoals een buis, plaat, film of profiel.
Is een extruder een machine of een onderdeel?
Beide gebruiken zijn correct. Bij de productieplanning is een extruder de complete machine, inclusief aandrijving, cilinder, schroef en matrijs. Bij onderhoud en de aankoop van reserveonderdelen verwijst "extruder" vaak specifiek naar de schroef-en-vat-assemblage. Controleer altijd welke betekenis van toepassing is voordat u citeert.
Wat is het verschil tussen een extruder en een spuitgietmachine?
Een extruder werkt continu en duwt de smelt door een open matrijs, dus de output wordt gemeten in kilogram per uur. Een spuitgietmachine plasticeert met een schroef, maar injecteert vervolgens discrete shots in een gesloten mal, zodat de output wordt gemeten in shots of gram per shot.
Wat betekent L/D op een extruderschroef?
L/D is de effectieve schroeflengte gedeeld door de diameter. Een 25:1 schroef op een cilinder van 45 mm heeft een effectieve lengte van ongeveer 1.125 mm. Hogere verhoudingen geven meer verblijftijd voor smelten, mengen en ontluchten, maar vereisen meer koppel en kosten meer om te produceren.
Waarom kosten dubbelschroefsextruders meer dan enkelschroefsmachines?
Machines met dubbele schroef vereisen twee op elkaar afgestemde schroeven, een complexere versnellingsbak met gesynchroniseerde assen en nauwere productietoleranties. Ze voeden en mengen ook beter, vooral poeders en gevulde mengsels, wat de kosten bij PVC- en compoundtoepassingen rechtvaardigt.
Hoe lang gaan een extruderschroef en -cilinder mee?
De levensduur is vooral afhankelijk van het vulstofgehalte, de verwerkingstemperatuur en de onderhoudsdiscipline. Ongevulde polyolefinen op een genitreerde schroef en cilinder kunnen vele jaren meegaan, terwijl glasgevulde verbindingen binnen een jaar of twee merkbaar een genitreerde set kunnen dragen. Bimetalen cilinders en slijtvaste schroefbekleding verlengen de levensduur aanzienlijk bij schurende toepassingen.
Kan ik alleen de schroef vervangen zonder de cilinder te vervangen?
Ja, maar alleen als de boring van de loop nog binnen de tolerantie valt. Zodra de speling tussen de schroefvleugels en de wand van het vat de specificatielimiet overschrijdt, zal een nieuwe schroef alleen de output niet herstellen, omdat smelt naar achteren over de vleugels glijdt. Het meten van beide componenten voordat u bestelt, voorkomt een dure vergissing.
Van welke materialen zijn extruderschroeven en vaten gemaakt?
Veelgebruikte schroefstaalsoorten omvatten nitreerkwaliteiten zoals 38CrMoAlA en gereedschapsstaal zoals SKD61 of D2. Vaten zijn doorgaans van genitreerd staal of bimetaal, waarbij een slijtvaste legering in de boring wordt gegoten. De juiste keuze hangt af van de abrasiviteit en het corrosiepotentieel van het polymeer dat wordt verwerkt.
Wat is een bimetaalschroef en cilinder?
Bimetaal verwijst naar een cilinder met een centrifugaal gegoten, slijtvaste legeringsvoering, vaak gecombineerd met een geharde of harde schroef. De combinatie is veel beter bestand tegen slijtage door glasvezels en minerale vulstoffen dan een genitreerde boring, tegen een hogere aanschafprijs.
Heb ik een op maat gemaakte schroef nodig of een standaardschroef?
Standaardschroeven zijn geschikt voor gangbare materialen en standaardproducten. Op maat gemaakte schroeven zijn zinvol als het materiaal ongebruikelijk is, als een speciaal vulmiddel wordt gebruikt, als de output moet worden verhoogd zonder de machine te veranderen, of als een bestaand kwaliteitsprobleem procesaanpassingen niet toelaat.
De meeste extrudervragen komen neer op drie feiten: het materiaal, het product en de machineafmetingen; die drie antwoorden definiëren al het andere.
Referentiemodule: Schroef- en vatfamilies
De volgende module vat de componentfamilies samen die het vaakst voorkomen bij vragen over reserveonderdelen voor extrusie. Het is bedoeld als een snelle oriëntatiekaart voor inkopers en monteurs die een specificatie opstellen of offertes vergelijken.
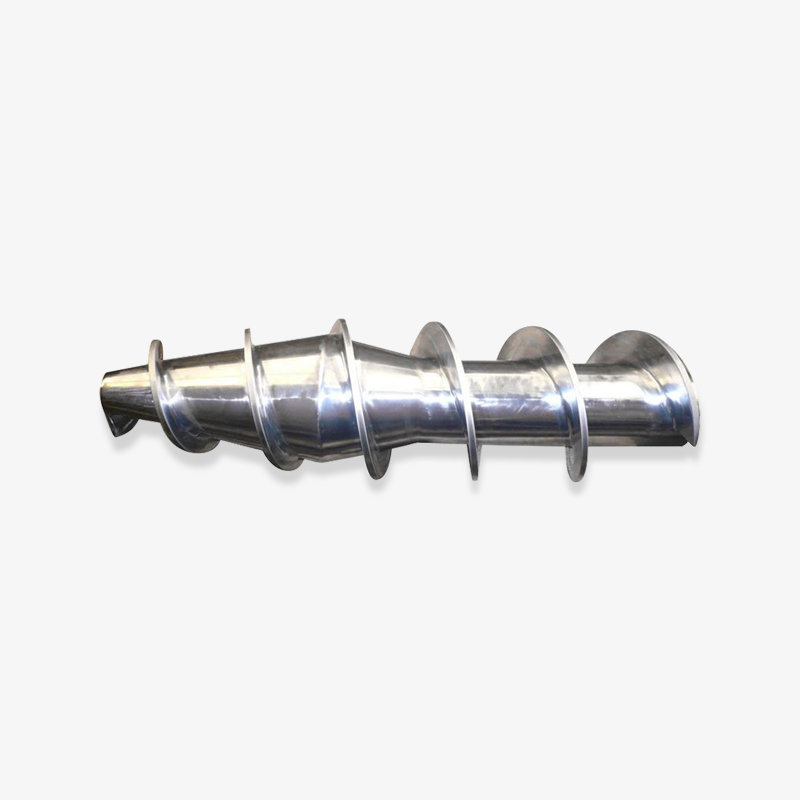
Enkele schroef en vat
Universele extrusie voor buizen, platen, staven en profielen. Geometrie uit de SJ-serie met invoer-, compressie- en meetzones.
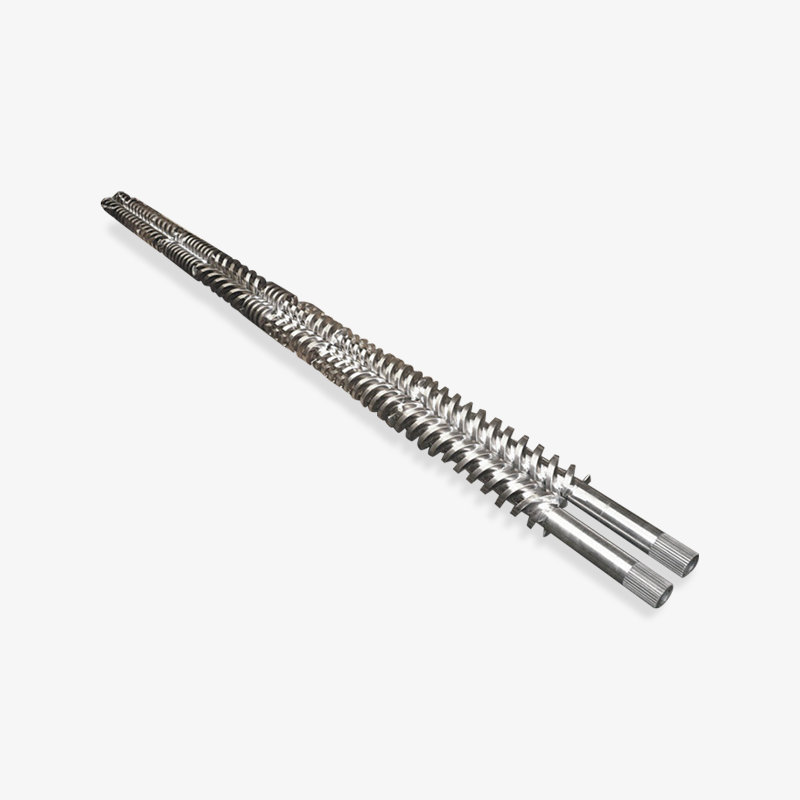
Conische dubbele schroef en vat
SJS-serie sets voor hard en zacht PVC, met een groot invoeroppervlak en zachte afschuiving voor warmtegevoelige verbindingen.
Parallelle dubbele schroef en cilinder
Modulaire geometrie voor PVC met hoog rendement, gevulde verbindingen en menglijnen met ontluchtings- en mengsecties.
Planetaire schroef en vat
Planeetschroeven, cilinders en complete extruders uit de WB-WE-serie voor het behoedzaam plasticeren van grote volumes.
Bimetaalschroef en vat
Slijtvaste sets voor glasgevulde, mineraalgevulde en corrosieve formuleringen waarbij genitreerde boringen te snel slijten.
Speciale schroeven en vaten
Spuitgietmachineassemblages, rubberen extruderschroeven en EPE-schuimschroeven en vatensets voor schuimextrusie.
Omdat deze families elkaar overlappen in geometrie maar verschillen in materiaal, hardheid en behandeling, is de veiligste aanpak voor een machinebouwer het samen aanleveren van de machinetekening en de materiaalspecificatie. Met die ene stap wordt het grootste deel van het risico van een overzeese bestelling van reserveonderdelen weggenomen.
Een schroef- en cilinderspecificatie is pas compleet als geometrie, basismateriaal, behandeling en hardheid allemaal op dezelfde tekening staan vermeld.
Conclusie
Wat betekent extruder? Het betekent een machine die materiaal continu smelt en door een matrijs pompt, en het betekent ook de schroef-en-vat-constructie die dat mogelijk maakt. De twee definities zijn verbonden door één enkel idee: gecontroleerde druk en gecontroleerde temperatuur zorgen voor een stabiele doorsnede, en stabiliteit is waar klanten voor betalen.
Voor machinebouwers en verwerkers is het praktische pad eenvoudig. Definieer eerst het materiaal en de producttolerantie. Kies de schroefconfiguratie die bij het materiaal past. Kies de vatconstructie die past bij het vulmiddelgehalte. Dimensioneer de aandrijving zodanig dat het vereiste vermogen onder de maximale schroefsnelheid wordt bereikt. Controleer vervolgens de afmetingen en hardheid schriftelijk voordat de bestelling wordt geplaatst.
Extrusie beloont voorbereiding en bestraft sluiproutes. Een goed op elkaar afgestemde schroef- en cilinderset draait jarenlang stil en behoudt tolerantie tijdens lange productieruns. Een niet-overeenkomende set veroorzaakt schroot, hitteproblemen en voortijdige slijtage die geen enkele procesaanpassing volledig kan compenseren.
Pas eerst het materiaal, de schroefgeometrie en de cilinderconstructie aan; vermogen en levensduur volgen automatisch uit die match.
Geselecteerd lagerweergave

 浙公网安备 33090202000520 号
