

Auteur: Weibo
Datum: Oct 05, 2026
Bimetaalvatgids voor kopers van extruders en spuitgietmachines
Een pijpextrusielijn met 40 procent gerecycled PVC met een calciumcarbonaatvuller vernietigde een genitreerd 38CrMoAlA-vat in minder dan negen maanden. Dezelfde lijn, overgeschakeld op een centrifugaal gegoten bimetaalvat met een voering op nikkelbasis, liep vier jaar voordat iemand eraan dacht de boring opnieuw te meten. Negen maanden tegen vier jaar is het hele economische argument voor een bimetaalvat, en dat is ook de reden waarom de specificatiedetails veel belangrijker zijn dan het etiket op een offerte.
Eerst de conclusie: wanneer een proces schurende vulstoffen, glasvezels of corrosieve polymeren door de schroef en de loop duwt, kost een bimetaalvat doorgaans minder per productiejaar dan een genitreerd vat, ook al is de factuur hoger. Wat bepaalt of dat waar is, is de legeringsfamilie van de voering, hoe stevig die voering is verbonden met de stalen schaal, de dikte van de voering ten opzichte van de boring en of de cilindergeometrie overeenkomt met de schroef die al in de machine draait.
Deze gids behandelt deze punten vanuit de invalshoek van een bouwer van plastic machines of een verwerker die een versleten vat vervangt: wat de voering werkelijk is, hoe de slijtage in de praktijk verschilt, welke kwaliteit bij welk polymeer past, wat op de tekening thuishoort, hoe u een fabrikant of leverancier van bimetalen vaten moet doorlichten, en wat u moet controleren nadat het vat bij het laadperron is aangekomen.
Wat een bimetaalvat eigenlijk is en wat de legeringsvoering doet
Een bimetaalvat is een stalen buis met een voering van een harde legering die aan de binnenkant van de boring is gesmolten. De buitenschaal draagt de druk, de flensbelastingen en de verwarmingsbanden. De voering neemt de slijtage, de corrosie en het grootste deel van de wrijving op die door de roterende schroef worden gegenereerd.
Twee materialen, één werkoppervlak
Bij de meeste centrifugaalgegoten ontwerpen is de schaal van koolstofarm of chroom-molybdeenstaal, en wordt de voeringlegering als smelt gegoten terwijl de schaal draait. De middelpuntvliedende kracht drukt de legering tegen de boorwand en de twee materialen binden zich metallurgisch terwijl ze afkoelen. Er bestaan ook routes voor hittefusie en heet isostatisch persen, en deze kunnen vergelijkbare resultaten opleveren als het procesvenster strak wordt gecontroleerd. Waar het bij het voltooide onderdeel om gaat, is dat het grensvlak tussen de voering en de schaal een echte verbinding is en niet een hoes die in een ruwe boring is gedrukt.
De dikte van de voering loopt over het algemeen van 1,5 mm tot 3 mm op gangbare extruderformaten, met dikkere voeringen op vaten met een grote diameter. De legeringsfamilies in reguliere productie zijn:
- Legeringen op ijzerbasis uit de Fe-Cr-B-familie, gebruikt voor de meeste gevulde polyolefinen en bieden een evenwicht tussen slijtvastheid en kosten
- Legeringen op nikkelbasis uit de Ni-Cr-B-Si-familie, gekozen voor PVC en polymeren die corrosieve bijproducten vrijgeven
- Op kobalt gebaseerde legeringen voor combinaties van corrosie en verhoogde bedrijfstemperatuur
- Met wolfraamcarbide versterkte voeringen op nikkelbasis voor glasvezel, minerale vulling en andere schurende toepassingen met hoge belasting
De hardheid van bulkliners ligt doorgaans tussen HRC 55 en HRC 65, afhankelijk van de kwaliteit. Dat getal is gemakkelijk verkeerd te lezen, omdat een genitreerde loop een oppervlaktehardheid kan vertonen die hoger is dan het equivalent van HRC 65. Het verschil is de diepte. Gasnitreren levert een diffusie-omhulsel op van ongeveer 0,3 mm tot 0,7 mm, en zodra dat omhulsel is versleten, gedraagt het onderliggende materiaal zich als het zachtere basisstaal en neemt de slijtagesnelheid sterk toe. Een bimetaalvoering is over de volledige dikte van een harde legering gemaakt, dus als er een paar tienden van een millimeter boring verloren gaat, blijft het werkoppervlak nog steeds in slijtvast materiaal achter.
Waarom diepte het wint van oppervlaktehardheid
Bedenk waar een vat feitelijk faalt. Het gaat zelden om een plotselinge fractuur. Het is een geleidelijke verandering in de boringdiameter en rondheid die de speling tussen de schroefvlucht en de cilinderwand opent. Die verandering vermindert de transportefficiëntie, verhoogt de variatie in de smelttemperatuur en komt uiteindelijk tot uiting als dimensionale drift in het eindproduct. Een dunne, geharde behuizing koopt tijd; een dikke aluminium voering koopt jaren. Dit is het praktische verschil tussen de twee constructietypen, en dit is de reden waarom de keuze van de cilinders van extruders en spuitgietmachines de neiging heeft om naar een bimetaalconstructie te evolueren zodra vulstoffen of corrosieve formuleringen in beeld komen.
| Boring materiaal | Typische hardheid | Slijtvastheid | Corrosiebestendigheid | Typische pasvorm |
|---|---|---|---|---|
| Genitreerd chroom-molybdeenstaal | Hoge oppervlaktehardheid, behuizing van 0,3 tot 0,7 mm | Laag tot matig | Laag | Ongevulde PE en PP, schoon maalgoed, extrusie voor algemene doeleinden |
| Bimetaalvoering op ijzerbasis | HRC 55 tot 62 door de dikte van de voering | Matig tot hoog | Matig | Met calciumcarbonaat en talk gevulde PP of PE, hard PVC bij matige belasting |
| Bimetaalvoering op nikkelbasis | HRC 52 tot 58 door de dikte van de voering | Matig tot hoog | Hoog | Droog PVC-mengsel, gehalogeneerde vlamvertragende systemen, gerecyclede stromen met zuurresidu |
| Met hardmetaal versterkte bimetaalvoering | HRC 60 tot 68 door de dikte van de voering | Zeer hoog | Hoog | Glasvezelversterkte PA, PBT en POM, zwaar mineraalgevulde technische harsen |
De voeringlegering en de kwaliteit van de binding, en niet het woord bimetaal, bepalen hoe lang een vat meegaat.
Waar een bimetaalvat zijn prijs verdient in de dagelijkse productie
Slijtage vindt niet gelijkmatig plaats langs een boring. Het is het zwaarst in de toevoersectie, waar vaste pellets en poeder tegen de muur worden samengedrukt, en het is weer zwaar in de compressie- en doseerzones waar smeltdruk en vulstofdeeltjes samenwerken tegen het oppervlak.
Drie praktische factoren bepalen de slijtagesnelheid: het type en de belasting van het vulmiddel, de corrosieve bijproducten die vrijkomen door het polymeer, en de schroefsnelheid en tegendruk waarmee de lijn draait. Calciumcarbonaat en talk bij een belasting van 20 tot 30 procent zullen een boring in de loop van maanden ovaliseren. Glasvezelversterkte PA, PBT en POM vallen de boring op een andere manier aan, omdat de vezels als kleine snijgereedschappen werken. PVC is nog subtieler: bij thermische afbraak komt waterstofchloride vrij, dat de korrelgrenzen aantast in plaats van het oppervlak te schrapen, dus een genitreerde behuizing barst eerst en spat dan uiteen.
In het onderstaande diagram wordt een genitreerde loop geplaatst tegen drie bimetalen voeringtypen onder met glasvezel gevulde PA-belasting. De waarden zijn relatieve levensduurvermenigvuldigers in plaats van absolute draaiuren, omdat de werkelijke levensduur afhangt van de formulering, het schroefontwerp en het temperatuurprofiel.
Relatieve levensduur onder met glasvezel gevuld PA: genitreerd vat als basislijn
Genitreerde 38CrMoAlA-cilinder: 1,0x basislijn
Bimetaalvoering op ijzerbasis: ongeveer 3,0x
Op nikkel gebaseerde bimetaalvoering: ongeveer 3,5x
Met hardmetaal versterkte bimetaalvoering: ongeveer 6,0x
Tegenover een genitreerde loop verlengt een op ijzer gebaseerde bimetaalvoering de levensduur gewoonlijk met twee tot drie keer, en een op nikkel gebaseerde voering houdt weer beter stand waar corrosie een deel van het probleem is dan alleen slijtage. Met hardmetaal versterkte voeringen kunnen de kloof tot vijf keer of meer vergroten, maar ze hebben ook de hoogste aanschafprijs, dus ze zijn meestal alleen zinvol als het laden van vulmateriaal echt zwaar is of als het vervangen van een vat een lijn meer kost dan het onderdeel zelf. Een fabrikant die zowel bimetaalschroeven als bimetaalvaten in eigen huis giet, heeft de neiging om eerst een voeringkwaliteit aan te bevelen op basis van het vulstofgehalte en het corrosierisico, en dan terug te werken naar de totale kosten per jaar, in plaats van het materiaal door het budget te laten kiezen.
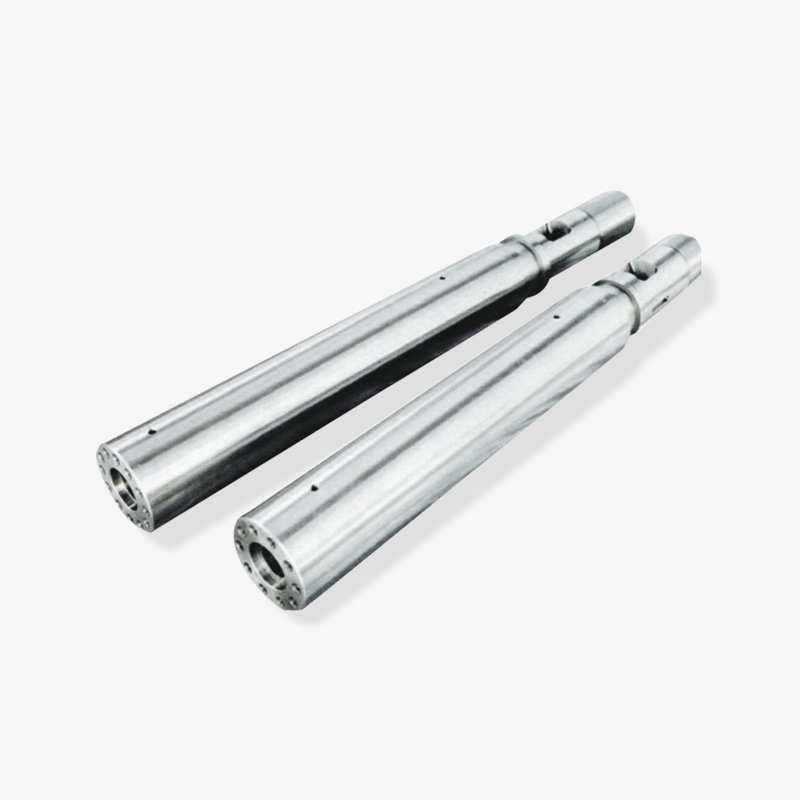
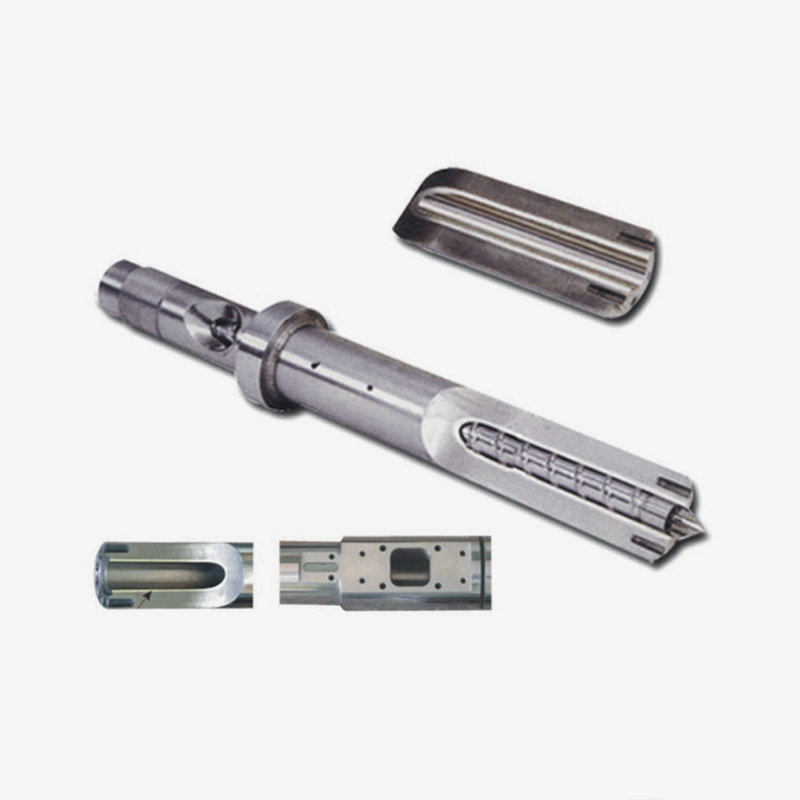
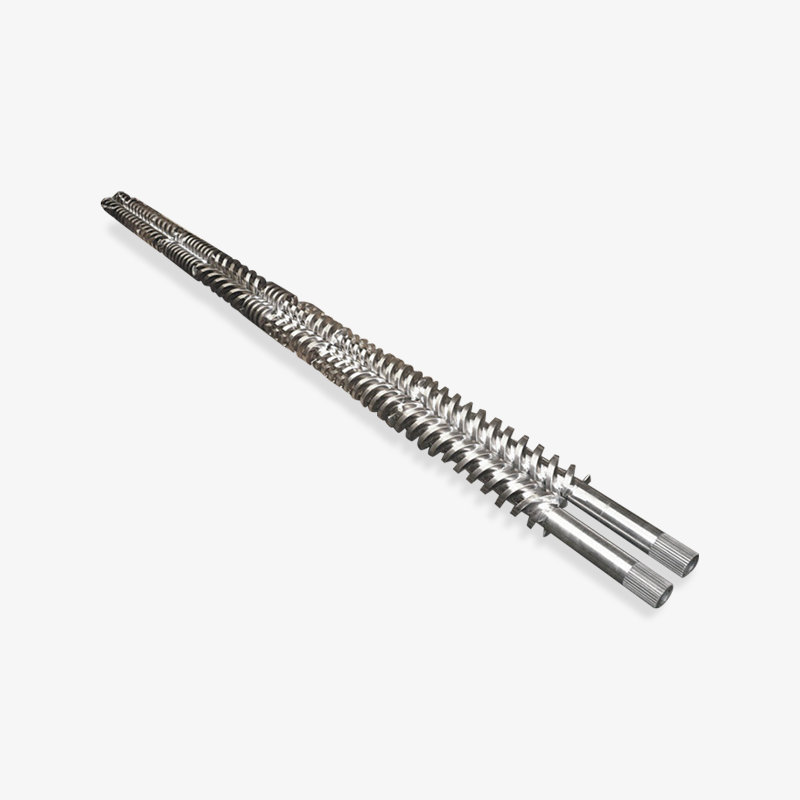
 Bimetaal vat Bimetaal vat are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Bekijk Product →
Het is vermeldenswaard hoe de materiaalkeuze samenwerkt met de machine-indeling. Een enkelschroefsextruder die zwaar gevulde compound gebruikt, slijt anders dan een parallelle dubbelschroef of een conische dubbelschroef, omdat het transportmechanisme en de verblijftijdverdeling niet hetzelfde zijn. Planetaire en rubberextrusietaken introduceren hun eigen patronen. In elk geval is de nuttige vraag dezelfde: hoeveel schurend of corrosief werk wordt er per productieuur aan de boorwand gedaan.
Een bimetaalvat betaalt zijn premie het snelst terug als de vulstoffen zwaar zijn, er corrosie aanwezig is of een stop meer kost dan het vat.
Het afstemmen van de voeringkwaliteit op het polymeer dat u daadwerkelijk gebruikt
Linerselectie is geen kwestie van het kopen van de hardste beschikbare legering. Het is een kwestie van het afstemmen van de legering op het schademechanisme dat feitelijk in uw proces aanwezig is, en vervolgens het afstemmen van de schroef op de loop, zodat de twee samenslijten in plaats van tegen elkaar.
Gevulde polyolefinen
PE en PP geladen met calciumcarbonaat, talk of bariumsulfaat zijn de meest voorkomende bimetaaltoepassingen. Op ijzer gebaseerde voeringen zijn hier meestal het economische antwoord. Bij minder dan ongeveer 10 procent vulmiddel kan een genitreerde loop nog steeds aanvaardbaar zijn, maar zodra de belading de 20 procent overschrijdt, trekt de op ijzer gebaseerde bimetaalvoering vanaf het eerste jaar vooruit, en de kloof wordt steeds groter omdat de genitreerde behuizing na de eerste twee jaar verdwenen is terwijl de gelegeerde voering nog steeds werkt.
PVC en andere corrosieve systemen
Droog PVC-mengsel, gehalogeneerde vlamvertragende pakketten en gerecycleerde stromen die zuurresten bevatten, verschuiven het probleem van slijtage naar corrosie. Op nikkel gebaseerde voeringen zijn beter geschikt omdat ze bestand zijn tegen chloride en zure bijproducten op de korrelgrens. Eén detail wordt gemakkelijk over het hoofd gezien: de schroef moet tegelijkertijd worden geüpgraded. Als de boring slijtvast is, maar de schroefvlucht binnen een paar maanden versleten raakt, gaat de speling open, neemt de output af en krijgt de loop de schuld van een schroefprobleem. Een op elkaar afgestemde benadering van slijtvast schroefontwerp, met geharde schroefbladen of een bimetaalschroeflichaam, maakt meestal deel uit van dezelfde aankoopbeslissing.
Glasvezel en hooggevulde technische harsen
Boven ongeveer 20 procent glasvezelgehalte is de schade mechanisch en agressief. Met carbide versterkte voeringen op nikkelbasis gaan het langst mee, hoewel de prijs per eenheid hoger is. Voor een gemiddeld vezelgehalte bieden voeringen op ijzer- of nikkelbasis, gecombineerd met een verstandige compressieverhouding en een goed geharde schroef, vaak een acceptabel onderhoudsinterval zonder het budget naar de top van het bereik te duwen.
Hoe zit het met de schroef?
Het kopen van de loop en de schroef als een op elkaar afgestemde set is meestal de slimmere route. Een bimetaalloop gecombineerd met een standaard genitreerde schroef heeft de neiging te eindigen met het falen van de schroef, en kan de loop mee naar beneden slepen, omdat harde deeltjes zich in de zachtere vlucht nestelen en vervolgens als een ronde door de boring schuren. Leveranciers die bimetaal behandelen als een materiaalcategorie die enkele schroef, conische dubbele schroef, parallelle dubbele schroef en planetaire constructies omvat, kunnen de loop en de bijbehorende schroef uit dezelfde productiestroom leveren, waardoor er één laag tolerantieonderhandelingen uit het project wordt verwijderd.
De vraag over het koppelen van schroeven en vaten
Er is een nuttige technische nota over hoe slijtvaste schroefgeometrie wordt gespecificeerd voor glasvezelversterkt spuitgietwerk, waarin vluchtharding, compressieverhouding en het effect van spelinggroei op de smeltkwaliteit worden behandeld. Als u dit naast een vatofferte leest, worden de twee delen van de aankoop op één lijn gebracht in plaats van ze als afzonderlijke regelitems te behandelen.
Als de kwaliteit van de voering niet overeenkomt met het polymeer, verliest een bimetaalvat zijn voordeel en blijft u achter met de hogere factuur.
Toleranties, geometrie en interfacedetails om op de tekening te zetten
Een bimetaalvat is een onderdeel op maat. Als de tekening alleen een bimetaalvat aangeeft met een boring van 90 mm, moet de leverancier al het andere raden, en de gissingen zijn precies waar de problemen later optreden.
De specificatie moet minimaal het volgende bevatten:
- Boringdiameter en tolerantieklasse, vergeleken met de daadwerkelijke schroef in plaats van met de nominale maat
- Grenzen aan rondheid en rechtheid van de boring, bijvoorbeeld rechtheid binnen 0,05 mm per 1000 mm lengte
- Linerdikte en minimale resterende wanddikte
- Totale lengte, flensdiameter, boutcirkel, passtap en afdichtingsvlakdetails
- Grootte en positie van de invoeropening, ontluchtingspoort en druk- of temperatuursensorpoorten
- Verwarmingsbandgroeven, inclusief groeflengte en -afstand
- Oppervlakteruwheid van de boring, typisch Ra 0,4 tot 0,8 micrometer voor extrusietoepassingen
- Verificatie van de hardheid van de voering en de kwaliteit van de verbinding, door ultrasone inspectie, een metallografisch monster of een testcoupon die bij de batch wordt gegoten
- Schroefspeling bij de vluchtlandt, omdat een vat niet los kan worden aanvaard van de schroef waarmee hij zal werken
Twee inkoopgewoonten besparen problemen. Ten eerste: zorg ervoor dat de dikte van de voering niet wordt ingekort om kosten te besparen. Een dunne voering is goedkoper, maar heeft minder marge tegen hechtspanning, en zodra de legering doorgesleten is, verdwijnt het hele voordeel. Ten tweede: vraag naar meetwaarden in het scheepsinspectierapport, en niet naar een conformiteitsverklaring. Boringmetingen op gedefinieerde posities, hardheidsmetingen en rondloopnummers vertellen u direct of de leverancier daadwerkelijk zijn eigen output inspecteert of eenvoudigweg een generiek certificaat doorstuurt.
Een vattekening zonder vereisten voor de dikte van de liner, rechtheid en bindingsverificatie is een open uitnodiging voor een korte levensduur.
Bimetaalvat versus genitreerd vat: reële eigendomskosten
Een bimetaalvat kost doorgaans tussen de 1,8 en 3 keer zoveel als een genitreerd vat van dezelfde grootte. Dat veelvoud ziet er aanzienlijk uit totdat het wordt afgezet tegen de kosten van het stilzetten van een rij.
Neem een extrusielijn met dubbele schroef die met glasvezelversterkt PA loopt. Als een genitreerd vat twaalf maanden meegaat, brengt elke vervanging arbeid, demontage, heruitlijning, herstart en sloop met zich mee tijdens de opstart. Als een bimetaalvat op dezelfde machine achtenveertig maanden meegaat, koopt de fabriek één vat in vier jaar in plaats van vier, en worden ook drie ongeplande stilstanden vermeden. Als die rekenkunde eenmaal is opgeschreven, neemt de beslissing meestal vanzelf.
Er zijn nog steeds gevallen waarin een genitreerd vat de verstandige keuze is. Ongevuld PE of PP dat op gematigde temperatuur draait, met een laag vulstofgehalte en zonder corrosieve additieven, slijt langzaam. Door een bimetaalvoering in dat proces te plaatsen, betaalt u voor de marge die de lijn nooit zal gebruiken. Het oordeel hangt echter af van de werkelijke formulering, en niet van de ideale. Veel fabrieken beginnen met ongevulde hars en beginnen twee jaar later met het mengen van maalgoed, waarna de slijtagecurve volledig verandert.
Er is ook een middenweg die de moeite waard is om te weten: het gebruik van een bimetaalvoering in de toevoer- en compressiesecties waar de slijtage het grootst is, terwijl een goedkopere constructie in de meetzone behouden blijft. Het is niet geschikt voor elke geometrie, maar als een manier om de kosten voor lange lopen onder controle te houden, is het een legitiem gesprek om tijdens de offerte met een leverancier te voeren.
Bereken de kosten per dienstjaar en per vermeden stilstand, niet de kosten per vat op de factuur.
Hoe u een fabrikant, leverancier of groothandel van bimetaalvaten kunt onderzoeken
De markt voor bimetaalvaten omvat echte fabrieken en handelsbedrijven die doorverkopen. Beide kunnen bruikbare onderdelen leveren, maar je moet wel weten welke voor je ligt, want doorlooptijden, maatwerk en verantwoordelijkheid als er iets misgaat zijn allemaal verschillend.
Vragen die de twee snel scheiden:
- Wordt het giet- of fuseerproces intern gecontroleerd en kan de linerkwaliteit tot een batch worden herleid?
- Kan de leverancier hardheidsresultaten en ultrasone hechtingsinspectie voor de voering verstrekken?
- Is er een interne bewerkingsmogelijkheid, of wordt de boring door een derde partij afgewerkt nadat de voering is gegoten?
- Kan de loop worden gebouwd volgens een specifieke tekening voor boring, tolerantie en flensafmetingen, of alleen worden geselecteerd uit standaardmaten?
- Wat is de realistische doorlooptijd voor een grote aangepaste diameter, aangezien bimetaal lange lopen over het algemeen langer duren dan genitreerde onderdelen?
- Hoe worden exportverpakkingen en documentatie afgehandeld, inclusief materiaalcertificaten en maatrapporten?
- Met welke polymeercategorieën heeft de leverancier daadwerkelijk gewerkt, inclusief vulstof- en vezelgehalten?
Eén vraag doorbreekt de meeste ruis: vraag de leverancier om uit te leggen hoe de liner wordt verlijmd en hoe de kwaliteit van de hechting wordt gecontroleerd. Een echte fabriek kan het proces en de inspectiemethode zonder aarzeling beschrijven. Een wederverkoper kan op dat detailniveau doorgaans geen antwoord geven.
Ook helpt het om te kijken naar de breedte van de productfamilie van een leverancier. Een bedrijf dat vaten met enkele schroef, conische vaten met dubbele schroef, parallelle vaten met dubbele schroef, planetaire schroefvaten, vaten voor spuitgietmachines en plastic machineonderdelen produceert, beschikt waarschijnlijk over de bewerkingscapaciteit en de procescontrole om een op maat gemaakte bimetaalklus uit te voeren, omdat de toleranties in die andere productlijnen dit vereisen.
Vraag een leverancier van bimetalen vaten om het hechtingsproces en de hechtingsinspectiemethode uit te leggen; het antwoord onthult met welk type bedrijf u te maken heeft.
Routines voor installatie, inbraak en boringinspectie
Zodra een vat de fabriek bereikt, bepalen een handvol beslissingen of het de volledige verwachte levensduur heeft of vroegtijdig kapot gaat.
- Uitlijning. Breng de schroefas en de as van de loopboring zo dicht mogelijk bij elkaar, waarbij u streeft naar een afwijking binnen 0,05 mm. Een vat dat uit de pas loopt, slijt aan één kant en de schroef werkt er continu tegen.
- Opwarmvolgorde. Breng het vat en de schroef op temperatuur voordat er materiaal wordt geïntroduceerd. Koud materiaal in een koud vat voeren is droge wrijving met extra stappen.
- Vermijd drooglopen. Door de schroef in een leeg vat te draaien, wordt metaal tegen metaal gemalen. Spoel in plaats daarvan met een geschikt zuiveringsmiddel.
- Bekijk het zuiveringscomplex. Schuurmiddelen kunnen net zo gemakkelijk materiaal van de voering verwijderen als materiaal van de schroef.
- Registreer basislijnboringmetingen. Meet de boring op gedefinieerde posities vóór de installatie en herhaal dit bij elk onderhoudsvenster op dezelfde posities.
- Stel een slijtagelimiet in. Stel een interne regel vast, zoals het beginnen met het plannen van vervanging zodra de slijtage van de boring een bepaald deel van de oorspronkelijke speling bereikt, en toets de uitvoerkwaliteit aan de hand van dat aantal.
Veel fabrieken ontdekken een versleten ton pas als de productafmetingen afwijken of de schroef begint te slepen. Een eenvoudige boringmeetroutine zet die verrassing om in een geplande, geplande aankoop, wat ook betekent dat de vervanging kan worden besteld voordat de lijn wordt gestopt in plaats van nadat deze al is gestopt.
Een groot deel van de levensduur van een bimetaalvat wordt bepaald tijdens het uitlijnen, opwarmen en inlopen, en niet op het moment dat de voeringkwaliteit wordt gekozen.
Waarom bouwers van kunststofmachines vaten betrekken van Zhoushan-microgolfschroefmachines
Zhoushan Microwave Screw Machinery werd in 1990 opgericht in Zhoushan, Zhejiang, en bouwt kerncomponenten voor kunststofverwerkingsmachines, voornamelijk schroeven, vaten en aanverwante onderdelen. Het bedrijf exploiteert een werkplaats van meer dan 10.000 vierkante meter met ruim 60 medewerkers, en de producten worden verzonden naar markten als de Verenigde Staten, Duitsland, Dubai, Vietnam en Thailand. De klanten zijn voornamelijk fabrieken voor kunststofmachines, de bedrijven die schroeven en vaten assembleren tot complete extruders en spuitgietmachines.
Voor een inkoopteam is de breedte van het assortiment van belang. Naast bimetalen schroeven en bimetalen vaten produceert het bedrijf vaten met enkele schroef, conische vaten met dubbele schroef, parallelle vaten met dubbele schroef, planetaire schroeven en vaten, schroeven en vaten voor spuitgietmachines, rubberen extruderschroeven, EPE-schuimextrusieschroeven en vatensets, plastic machineonderdelen en accessoires, en complete productielijnen voor buizen, platen en profielen. Die combinatie betekent dat een machinebouwer een cilinder en de bijbehorende schroef, of een volledige conische dubbele schroefconstructie, bij één leverancier kan betrekken in plaats van drie te coördineren.
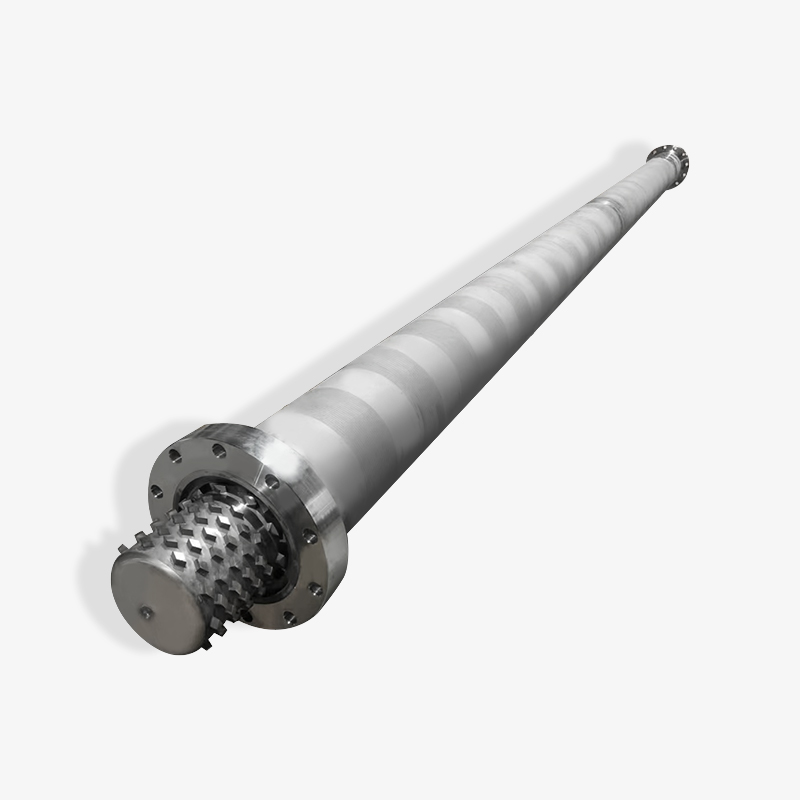
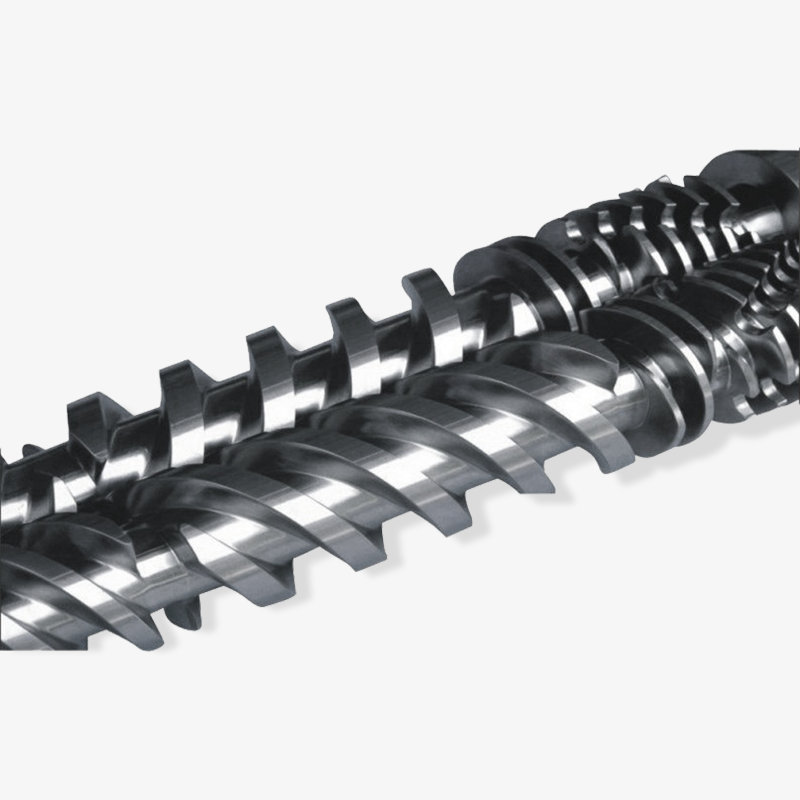
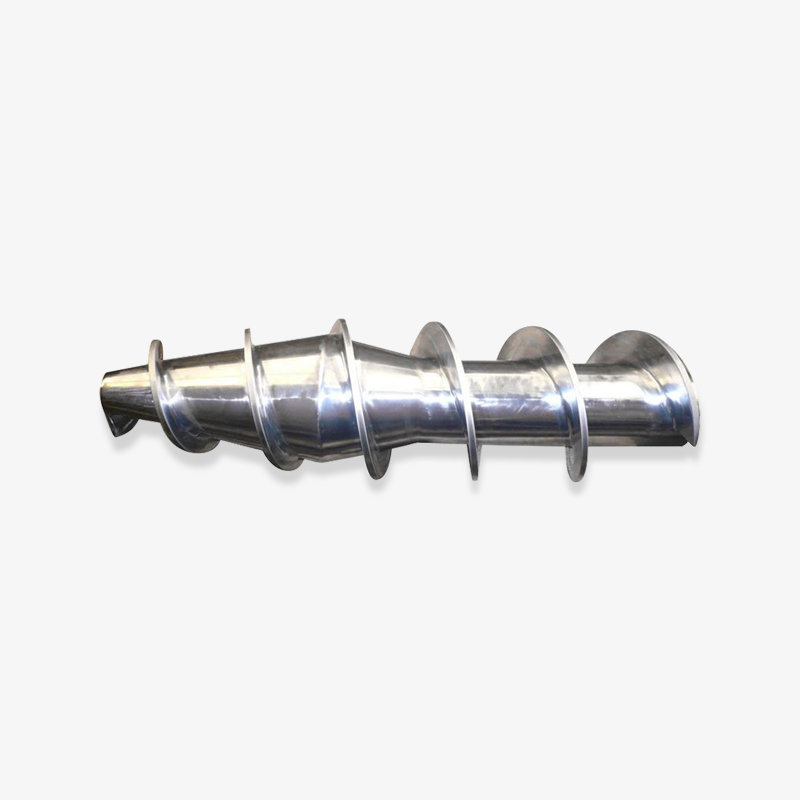
 Bimetaalschroef Bimetaalschroef is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Bekijk Product →
Maatwerk is het andere praktische verschil. Het bedrijf positioneert zich rond het idee dat het zowel een enkel onderdeel als een complete set apparatuur kan leveren, en combineert de productie van precisieschroeven en vaten met algemene machinale bewerking. Voor machinebouwers die regelmatig niet-standaard flenzen, ongebruikelijke boringdiameters, gewijzigde toevoeropeningen, verplaatste ventilatieopeningen of extra sensorpoorten nodig hebben, verwijdert het werken met een leverancier die zowel de voering giet als de boring machinaal bewerkt een laag tolerantie-mismatch die anders bij de montage naar voren komt.
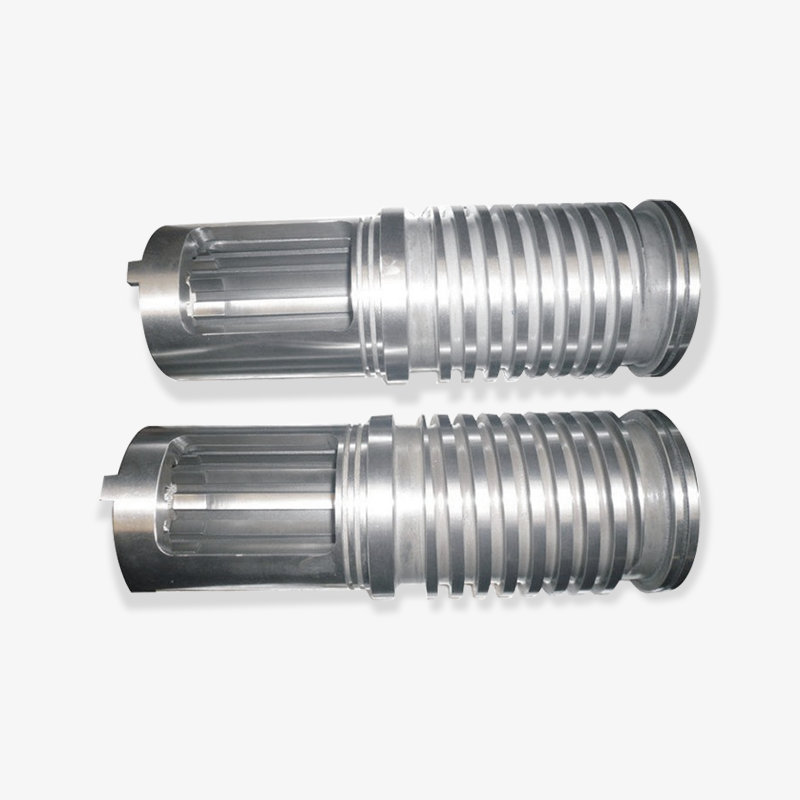
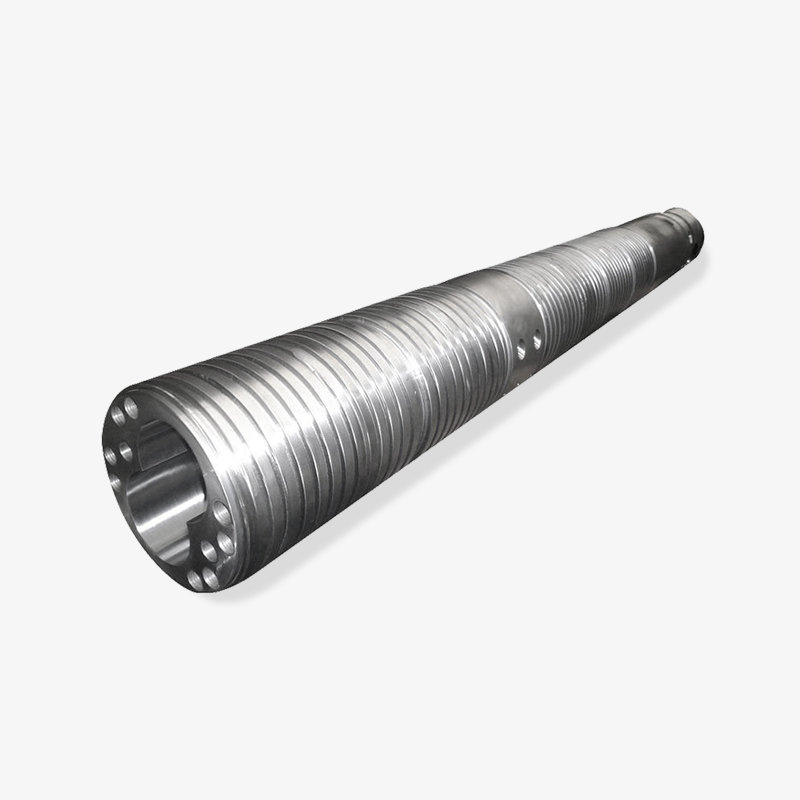
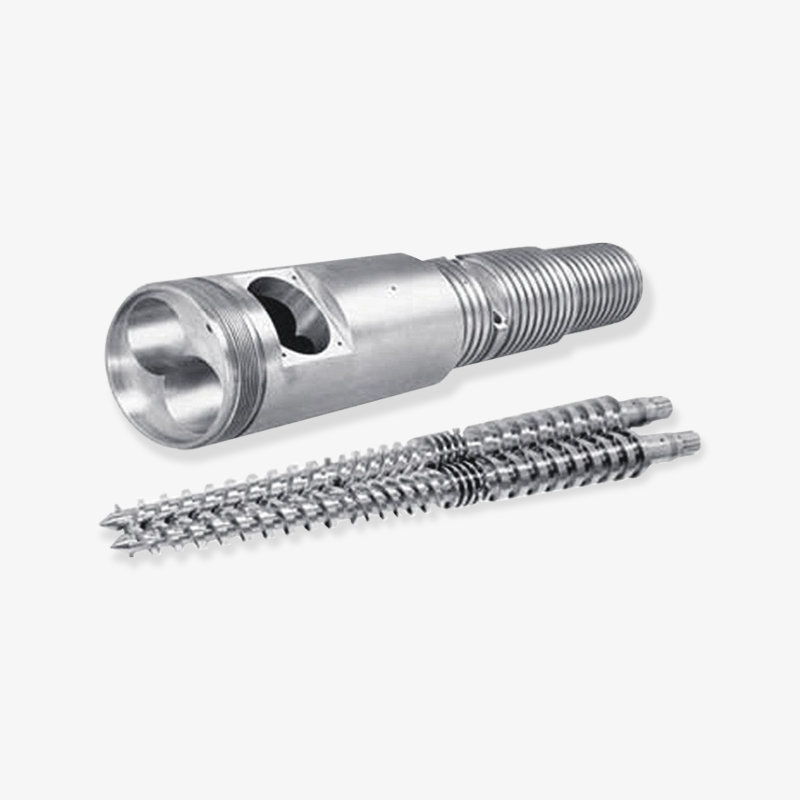
 Spuitgietmachine schroefvat De schroef is de kern van het weekmakersysteem en de kunststofgrondstoffen worden door middel van roterende beweging geschoren, gecomprimeerd, gemengd en getransporteerd. Het ontwerp... Bekijk Product →
Spuitgieten is een goed voorbeeld. Een vormer of machinebouwer die zich bezighoudt met gevulde technische harsen heeft een set schroeven en cilinders nodig waarvan het slijtagegedrag voorspelbaar is over een lang onderhoudsinterval, en het assortiment schroeven en cilinders voor spuitgietmachines dekt die toepassing direct. Dezelfde logica is van toepassing op de extrusiezijde, waar bimetaalvoeringen worden gecombineerd met ontwerpen met enkele schroef, dubbele schroef en planetaire ontwerpen om te voldoen aan verschillende transportmechanismen en verblijftijden.
Het bedrijf stelt dat het een belangrijke leverancier van mechanische onderdelen is geworden voor een aantal klanten van kunststofmachines in China, wat duidt op een langdurige leveringsrelatie in plaats van op een eenmalige transactie. Vanuit het perspectief van de koper betekent dit dat het inschakelen van technisch personeel tijdens de selectie en het stabiel houden van de specificaties tijdens de productie beide de moeite waard zijn om bewust te beheren, omdat de relatie bedoeld is om over meerdere machineprogramma's heen te blijven bestaan.
Een leverancier die zijn eigen voering giet en zijn eigen boring machinaal bewerkt, kan de cilinder-, schroef- en flenstoleranties coördineren als één op elkaar afgestemde set in plaats van drie afzonderlijke aankopen.
Veelgestelde vragen over bimetaalvaten
Wat is een bimetaalvat?
Het is een stalen loop met een harde legeringsvoering die aan de binnenkant van de boring is versmolten. De buitenste stalen schaal zorgt voor sterkte, drukbeheersing en montageafmetingen. De gelegeerde voering biedt slijtvastheid en, afhankelijk van de kwaliteit, corrosiebestendigheid. Het wordt gebruikt op extruders en spuitgietmachines als werkende partner van de schroef.
Hoe lang gaat een bimetaalvat mee vergeleken met een genitreerd vat?
Bij schurende toepassingen gaat een bimetaalvoering gewoonlijk drie tot zes keer langer mee dan een genitreerde cilinder, waarbij het exacte cijfer afhankelijk is van het type vulmiddel en de belasting, de kwaliteit van de voering en de procestemperatuur. Bij ongevulde, milde belasting is het verschil veel kleiner, dus de vergelijking moet gebaseerd zijn op uw feitelijke formulering in plaats van op een algemene vermenigvuldiger.
Kan een bimetaalvat worden gerepareerd of opnieuw worden bekleed?
Het hangt af van de slijtagediepte en de staat van de schaal. Als de slijtage nog steeds binnen de voering zit en de schaal recht is met voldoende wanddikte, kunnen sommige leveranciers de voering opnieuw vormgeven. Als de schaal zelf vervormd is of de boring te veel materiaal heeft verloren, is een nieuwe loop meestal praktischer. De beslissende maatstaf is hoeveel voering er nog over is.
Is een bimetaalvat de moeite waard voor een kleine extruder?
Dat kan wel zo zijn als die kleine extruder een zwaar gevulde compound gebruikt en stilstand duur is. Als er ongevuld PE of PP wordt gebruikt en er al een reservevat op de plank ligt, kan een genitreerd vat de eerste jaren voordelig zijn. De beslissende factoren zijn de inhoud van het vulmiddel, de stopkosten en het vervangingsinterval, en niet de machinegrootte.
Werken bimetaalvaten met PVC?
Ja, maar met een voering op nikkelbasis in plaats van een voering op ijzerbasis. Corrosieve bijproducten van PVC tasten de korrelgrenzen aan, dus corrosiebestendigheid is net zo belangrijk als slijtvastheid. De schroef moet ook een corrosiebestendige behandeling ondergaan, anders verschuift de slijtage eenvoudigweg van de loop naar de schroef.
Kunnen de afmetingen aangepast worden voor een bestaande machine?
Ja. Bimetaalvaten worden normaal gesproken volgens tekening gebouwd. Voordat u bestelt, meet u de oude loop en noteert u de boringdiameter, de totale lengte, de flensafmetingen en de positie van de invoeropening. Gebruik deze metingen vervolgens als basis voor het nieuwe onderdeel. Als de oude loop al ovaal is, kopieer dan niet de versleten afmeting; gebruik in plaats daarvan de originele tekening of de originele specificatie.
Wat moet een inkooporder voor een bimetaalvat bevatten?
Boringdiameter en tolerantie, rechtheidslimieten, voeringkwaliteit en minimale dikte, flens- en poortafmetingen, boringruwheid, hardheid en inspectie-eisen voor verbindingen, verpakkingsmethode en het maatrapport dat met het onderdeel moet worden verzonden. Door dat allemaal op papier te zetten, hebben beide partijen een referentiepunt als zich later een probleem voordoet.
Welke voeringkwaliteit moet een beginnende koper kiezen?
Begin met het schademechanisme in plaats van met de prijslijst. Gevulde PE en PP verwijzen naar een voering op ijzerbasis. PVC- of gehalogeneerde systemen wijzen op nikkelbasis. Zware glasvezel of hoge minerale belasting wijst op een met hardmetaal versterkte voering. Als het proces slijtage en corrosie combineert, geef dan prioriteit aan de corrosiebestendige familie en accepteer een iets lagere hardheid.
Het kiezen van een bimetaalvat komt neer op het afstemmen van uw polymeerformulering en slijtagepatroon op een voeringkwaliteit, en vervolgens bevestigen dat de leverancier volgens uw tekening kan bouwen en documenteren wat hij heeft gemeten. Voor PVC en corrosieve systemen betekent dat een liner op nikkelbasis. Voor glasvezel- en zware minerale vulling wijst het naar een met carbide versterkte voering. Voor gewoon gevuld PE en PP is een liner op ijzerbasis vaak voldoende. Na de legeringskeuze gaan de vragen over de hechtkwaliteit, dikte van de liners, boringtoleranties en inspectierapporten.
Als u een bimetaalschroef- en cilinderset voor een extruder of een spuitgietmachine specificeert, is de snelste route naar een bruikbare offerte het doorgeven van de boringdiameter, het polymeer, het type en de inhoud van de vulstof, en het huidige onderhoudsinterval dat u krijgt van het onderdeel in de machine. Met deze vier stukjes informatie kan een fabrikant een voeringkwaliteit en een bijpassende schroef aanbevelen, en kunt u opties vergelijken op basis van de kosten per productiejaar in plaats van alleen op basis van de eenheidsprijs.
Verder lezen op deze site:
Geselecteerd lagerweergave

 浙公网安备 33090202000520 号
