

Auteur: Weibo
Datum: Sep 15, 2026
Extruder Betekenis: typen, werkingsprincipes, toepassingen en selectiegids
Extruder betekenis begint met één simpel idee: een bijvtruder is een machine die materiaal door een matrijs duwt om het continu vorm te geven. Bij de verwerking van kunststoffen betekent dit meestal dat polymeerpellets in een verwarmd vat worden gevoerd, ze worden gesmolten met een roterende schroef en de smelt door een vaste opening wordt geperst om pijp, film, plaat, profiel of pellets te vormen. De definitie klinkt kort, maar de term omvat een brede familie machines, van een compacte rubberextruder op een fabrieksvloer tot een 40:1 parallelle compoundlijn met dubbele schroef. Ingenieurs, inkoopteams en onderhoudsploegen interpreteren de betekenis van extruders allemaal via de machine die ze bedienen, dus het is de moeite waard om de term vanuit verschillende invalshoeken te ontleden.
In deze gids wordt de betekenis van extruders in praktische termen uitgelegd: de oorsprong van het woordenboek, het werkingsprincipe, de belangrijkste schroef- en cilinderconfiguraties, de toepassingen die afhankelijk zijn van extrusieapparatuur en de selectie- en onderhoudsoverwegingen die belangrijk zijn voor kopers. We maken ook gebruik van de ervaring van Zhoushan Microwave Machinery, een Chinese fabrikant van schroeven en vaten opgericht in 1990, om te laten zien hoe de definitie zich vertaalt in leveranciersbeslissingen in de praktijk. Aan het eind moet je kunnen uitleggen wat een extruder is, de onderdelen kunnen aanwijzen die de prestaties ervan bepalen en de juiste vragen kunnen stellen als je machines of reserveonderdelen vergelijkt.
Kortom, de betekenis van extruders in de industriële praktijk is het continu vormen van een gesmolten of verweekt materiaal door middel van een schroefdruk door een matrijs, en de combinatie van schroef en vat in de machine bepaalt het grootste deel van de mogelijkheden en kosten ervan.
Extruder Betekenis: Voorbij de woordenboekdefinitie
Woordenboeken definiëren een extruder als 'een machine die materiaal vormt door het door een matrijs te persen'. Deze zinsnede vat de essentiële beweging samen, maar laat de omstandigheden in de machine buiten beschouwing. Een typische plastic extruder duwt koude pellets niet simpelweg door een gat. Het moet het materiaal voeden, verdichten, smelten met wrijving en externe hitte, eventuele additieven of kleurstoffen mengen, druk opbouwen en vervolgens de homogene smelt door een matrijs duwen die de uiteindelijke doorsnede creëert. Kortom, de betekenis van extruders in het ontwerp van apparatuur wordt gevormd door de schroef, de cilinder, het verwarmingssysteem, de versnellingsbak en de matrijs samen, en niet door de matrijs alleen.
Het woord heeft een lange taalgeschiedenis. "Extruder" komt uit het Latijn geëxtrudeerd , een combinatie van ex (uit) en truder (duwen). Sterf oorsprong verklaart waarom hetzelfde woord in heel verschillende vakgebieden voorkomt. In de voedingsmiddelenindustrie kookt en vormt een extruder snacks en veevoer. Bij de keramiek- en metaalverwerking persen extruders klei of verwarmde knuppels door matrijzen. Bij 3D-printen voert een kleine extruder een dunne streng filament in een heet mondstuk. Elk van deze apparaten deelt hetzelfde principe: oefen druk uit op een materiaal en laat een gevormde opening het resultaat bepalen.
Binnen de kunststofverwerking brengt de term een aantal specifieke aannames met zich mee die nuttig zijn om te weten. Ten eerste is een extruder een continue machine, terwijl een spuitgietmachine cyclisch is. Ten tweede verwijst een extruder naar de hele machine, terwijl de termen "extruderschroef" en "extrudercilinder" verwijzen naar de twee meest kritische componenten erin. Ten derde kan de output van een extruder, vaak het extrudaat genoemd, van alles zijn, van een voltooide pijp tot een halfafgewerkte plaat die verder wordt verwerkt. Door dit onderscheid in gedachten te houden, wordt het veel gemakkelijker om met machineleveranciers te communiceren, omdat hetzelfde woord voorkomt in productcatalogi, procesdocumentatie en onderhoudshandleidingen met enigszins verschillende betekenisnuances.
De praktische definitie van een extruder hangt daarom af van de context: voor een machinebouwer is het een complete verwerkingslijn, voor een componentenmaker is het de schroef- en vatassemblage, en voor een fabrieksoperator is het de apparatuur die grondstof omzet in een verkoopbaar product.
Hoe een extruder werkt: werkingsprincipe en kerncomponenten
Als je eenmaal weet wat een extruder is, betekent de volgende laag van de extruder hoe deze vast polymeer omzet in een continue smelt. Het proces volgt in vrijwel elke door een schroef aangedreven extruder dezelfde logische volgorde. De schroef roteert in een nauwsluitende cilinder, waardoor mechanische wrijving ontstaat terwijl hij van buitenaf wordt verwarmd. Het gesmolten polymeer hoopt zich vervolgens op bij de cilinderkop en wordt door de matrijsspleet geperst.
Het extrusieproces stap voor stap
- Voeden - Materiaal komt het vat binnen via een trechter, hetzij door zwaartekracht, hetzij door middel van een forcefeeder. De invoerkeel is meestal watergekoeld om voortijdig smelten en overbruggen te voorkomen.
- Transport en compressie - Het schroefkanaal transporteert materiaal naar voren. Naarmate de kanaaldiepte afneemt, wordt het materiaal samengedrukt, wordt lucht verdreven en begint het zachter te worden.
- Smelten en plastificeren - Wrijvingswarmte door het draaien van de schroef en de verwarmingsbanden van het vat doen het polymeer smelten. Barrièrevluchten of mengelementen verbeteren de smeltuniformiteit.
- Meten en onder druk zetten - Het laatste schroefgedeelte regelt de uitvoersnelheid, verzacht drukschommelingen en levert een consistente smelttemperatuur aan de kop.
- Vorming van matrijzen - De smelt gaat door zeefpakketten, een breekplaat en vervolgens door de matrijs, waardoor het extrudaat zijn uiteindelijke doorsnede en grootte krijgt.
- Koeling en stroomafwaartse verwerking - Na de matrijs wordt het product afhankelijk van de toepassing gekalibreerd, gekoeld, getrokken, gesneden of gewikkeld.
Kerncomponenten van een extruder
Elke extruder, ongeacht het formaat of de fabrikant, bevat de volgende hoofdonderdelen. Als onderhoudspersoneel en kopers hun rollen begrijpen, kunnen ze met vertrouwen machines vergelijken.
| Onderdeel | Functie | Impact op de productkwaliteit |
|---|---|---|
| Schroef | Transporteert, comprimeert, smelt en mengt het materiaal | Bepaalt de output, smeltkwaliteit en energieverbruik |
| Vat | Omringt de schroef en draagt warmte over | Beïnvloedt de temperatuurregeling en de bescherming tegen schroefslijtage |
| Verwarmings- en koelsysteem | Behoudt het vereiste temperatuurprofiel | Voorkomt afbraak en zorgt voor smeltconsistentie |
| Versnellingsbak en aandrijfmotor | Draait de schroef met de vereiste snelheid en koppel | Stelt maximale doorvoer en koppelstabiliteit in |
| Brekerplaat en zeefpakket | Filtert vervuiling en bouwt druk op | Verbetert de zuiverheid en het mengen van de smelt |
| Die | Vormt het extrudaat in de gewenste vorm | Definieert maatnauwkeurigheid en oppervlakteafwerking |
Voor kopers en ingenieurs verdienen de schroef en de loop speciale aandacht. Deze twee onderdelen slijten tegen elkaar onder hoge temperatuur en druk, en hun legering, warmtebehandeling en oppervlakteharding bepalen hoe lang een extruder kan draaien voordat onderhoud nodig is. Een fabrikant als Microwave Machinery die zowel de schroef als de cilinder produceert, kan de pasvorm, de materiaalkeuze en de oppervlaktebehandeling als een op elkaar afgestemd systeem controleren, wat een praktisch voordeel is bij het vervangen van componenten op een bestaande lijn.
Schroeflengte-diameterverhouding: een belangrijke specificatie
Van de specificaties die de betekenis van extruders in technische termen definiëren, verdient de lengte-diameterverhouding van de schroef speciale aandacht. De L/D-verhouding vergelijkt de werklengte van de schroef met de diameter ervan en heeft rechtstreeks invloed op de mate waarin de schroef kan smelten, mengen en onder druk zetten. Een hogere L/D-waarde geeft normaal gesproken een langere verblijftijd en een betere plastificering. Daarom gebruiken productie- en compoundlijnen doorgaans langere schroeven. Er zijn verschillende schroefconfiguraties ontwikkeld rond verschillende L/D-reeksen, en als u ze correct leest, kunt u gegevensbladen van leveranciers vergelijken. Het onderstaande staafdiagram vat typische L/D-verhoudingen samen voor vijf veel voorkomende extruderschroefconfiguraties.
Typische L/D-verhouding per schroefconfiguratie
Planetaire schroef 18:1
Conische dubbele schroef 22:1
Enkele schroef algemeen 25:1
Enkelschroefsbuis of film 30:1
Parallelle dubbele samenstelling 40:1
Als u de grafiek van onder naar boven leest, wordt een duidelijke logica achter de betekenis van extruders in het machineontwerp onthuld. De planetaire configuratie heeft de kortste L/D omdat de rollende spindels de spanning over een groot oppervlak verdelen, zodat er geen lange loop nodig is om een goede smeltkwaliteit te bereiken. De conische dubbele schroef blijft bovendien compact, wat past bij zijn typische rol bij het plastificeren van hard PVC bij een lage verwerkingstemperatuur. Een enkele schroef voor algemeen gebruik werkt met een verhouding van 25:1, omdat die geometrie een betrouwbare balans geeft voor de meeste pellets die u eraan toevoegt. Wanneer de toepassing een hogere smeltkwaliteit vereist, kan de lengte van de enkele schroef worden uitgebreid tot 30:1, zoals te zien is in pijp- en filmlijnen. De parallelle dubbele schroef bij 40:1 vertegenwoordigt het andere uiterste: het lange vat biedt meerdere mengzones en maakt het mogelijk dat voedingspoorten langs het vat worden geplaatst. In de praktijk heeft de L/D-verhouding ook invloed op het vloeroppervlak van de installatie, de verwarmingskosten van het vat en de procedures voor het verwijderen van schroeven. Een langere schroef betekent meer oppervlaktecontact, waardoor de koppelvereisten van de versnellingsbak toenemen. Het betekent ook dat de fabrikant van vaten de rechtheid over een grotere lengte moet controleren. Daarom is de precisiebewerkingscapaciteit van belang bij het bestellen van lange lopen. Dit is een van de redenen waarom ervaren kopers niet simpelweg om de grootste beschikbare L/D vragen. Ze specificeren de L/D die past bij het materiaal, het schroefprofiel en de stroomafwaartse apparatuur. Dat soort matching is precies waar een fabrikant van schroeven en vaten zijn waarde verdient. De volgende keer dat een leverancier een extruder of een vervangend vat prijsgeeft, weet u dat het L/D-nummer meer is dan een afmeting; het is een verklaring van hoeveel werk de machine is ontworpen om te doen.
Het werkingsprincipe van een extruder kan worden samengevat als voeden, comprimeren, smelten, doseren en vormen; elk onderdeel tussen de hopper en de dobbelsteen bestaat om een van die vijf stappen stabieler te maken.
Belangrijkste soorten extruders die in de industrie worden gebruikt
De extruderfamilie wordt gewoonlijk gecategoriseerd op basis van schroefgeometrie, en elk type bedient een andere operationele niche. Het kennen van deze categorieën verdiept uw begrip van de betekenis van extruders en helpt bij het lezen van de productlijst van een fabrikant.
Extruders met enkele schroef
Enkelschroefsextruders zijn de meest voorkomende configuratie bij de kunststofverwerking. Eén schroef roteert in een gladde loop en het materiaal beweegt zich voort door spiraalvormige kanalen. Dit ontwerp is economisch, mechanisch eenvoudig en betrouwbaar voor het verwerken van goed samengestelde pellets. Het domineert toepassingen zoals pijpextrusie, profielextrusie, filmblazen en plaatgieten, waarbij consistente output en temperatuur belangrijker zijn dan intensief mengen. Een cilinder met enkele schroef voor extrudertoepassingen wordt doorgaans afgestemd op het polymeertype, de uitvoersnelheid en de L/D-verhouding die door de procesingenieur is geselecteerd.
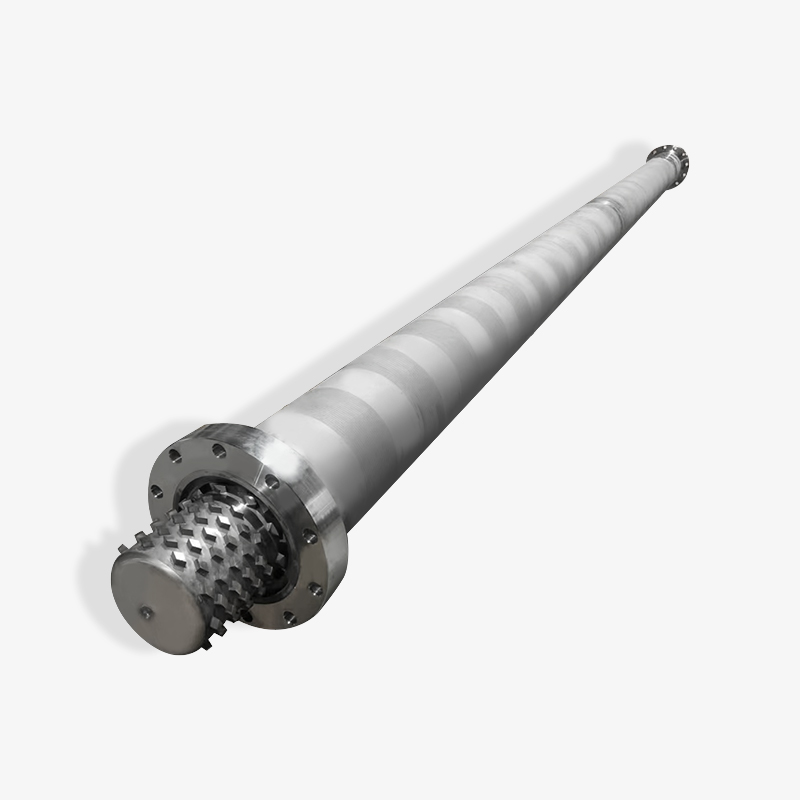
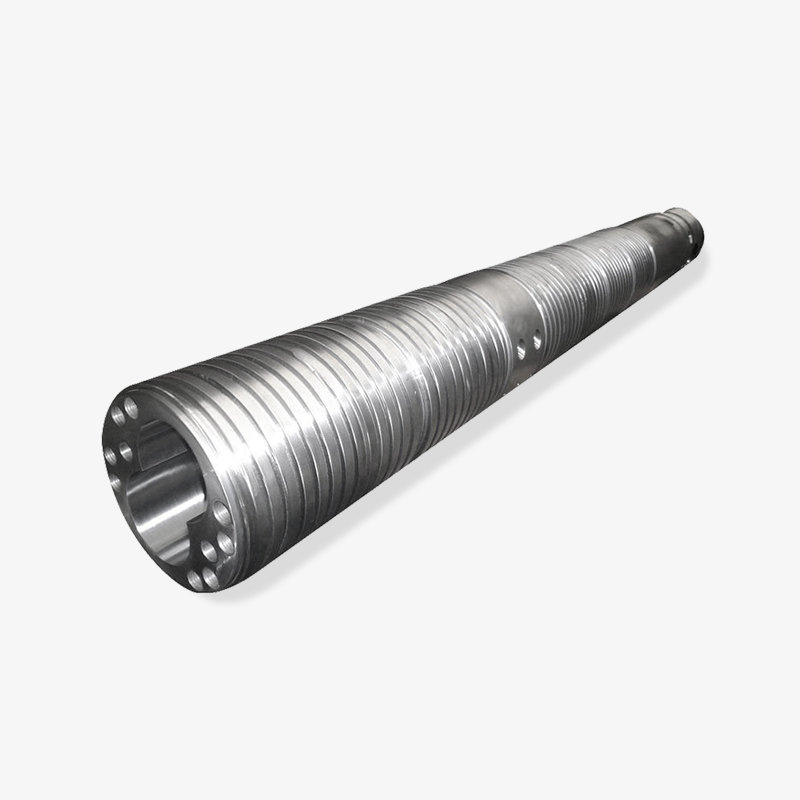
 Vat met enkele schroef voor extruder met modulair ontwerp Dit vat is geschikt voor standaard extrusieprocessen zoals pijp, profiel en film. De modulaire opbouw vereenvoudigt het onderhoud, terwijl schroeven van gelegeerd staal en nauwkeurige temperatuurregeling consistent smelten en efficiënte output ondersteunen. Bekijk Product →
Extruders met dubbele schroef
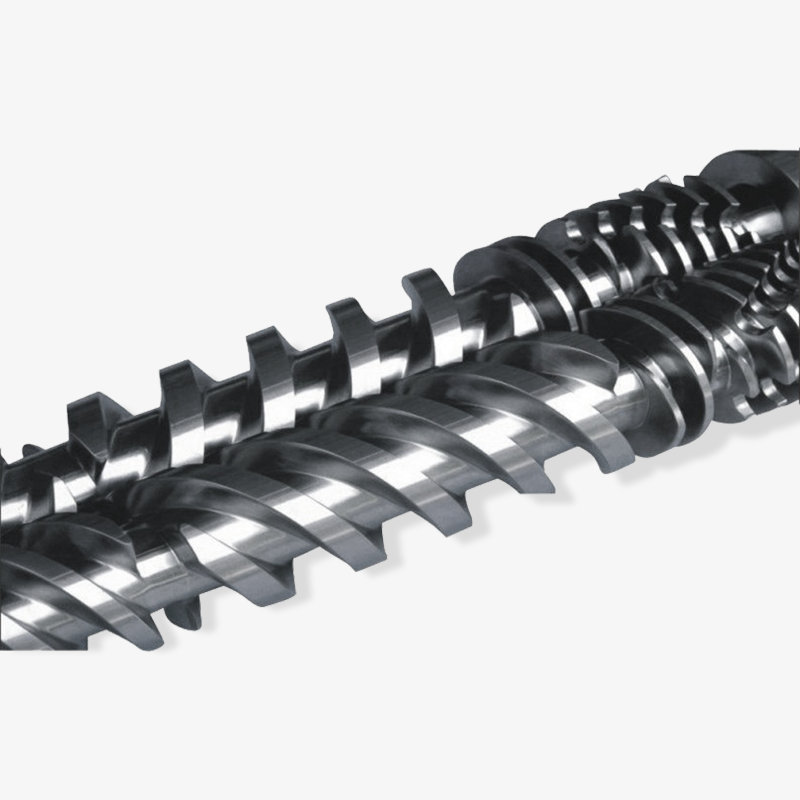
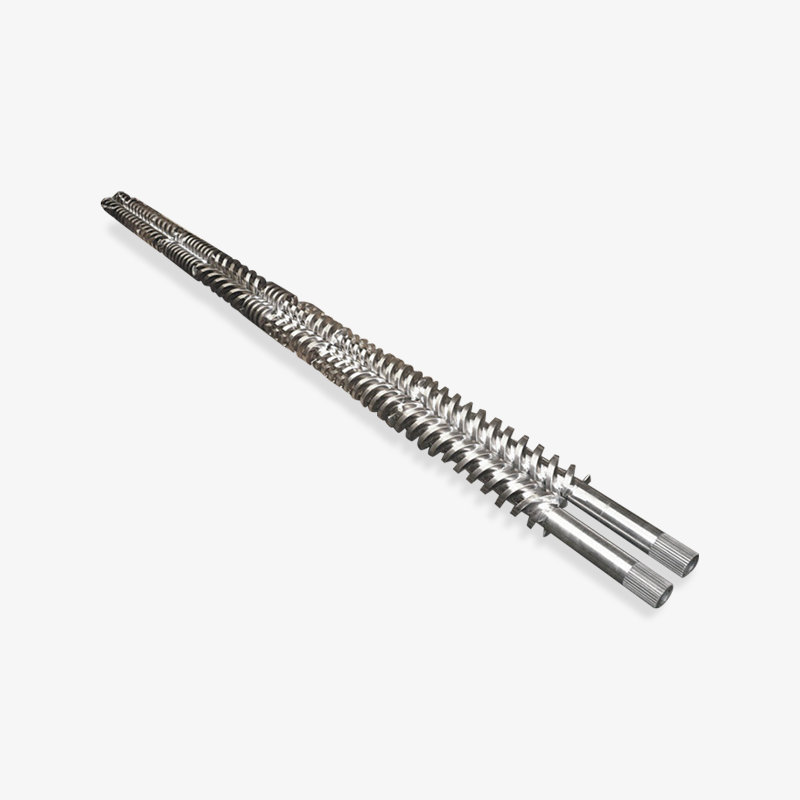
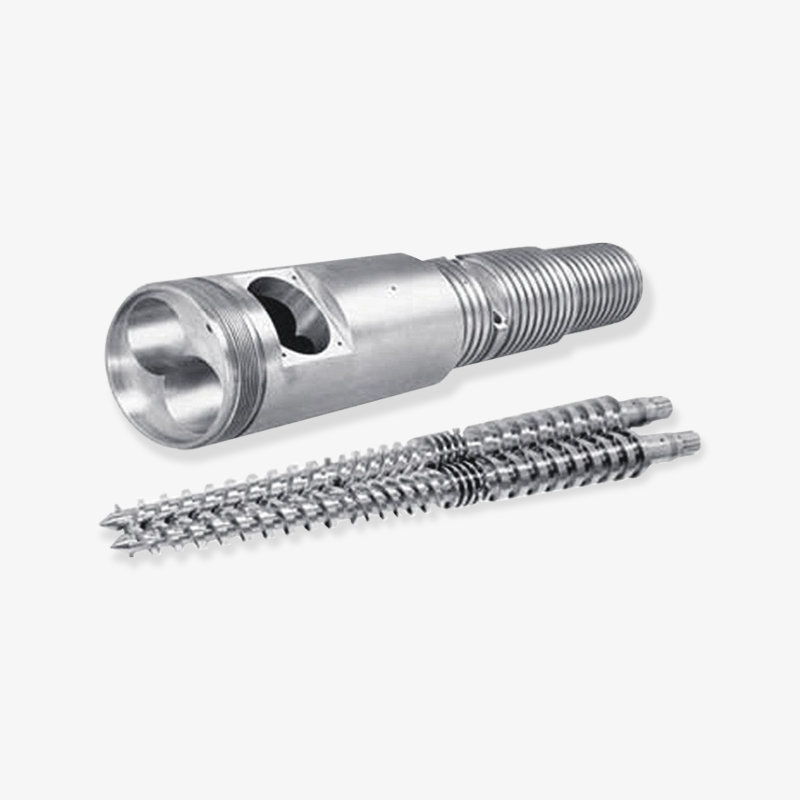
Extruders met dubbele schroef gebruiken twee parallelle of conische schroeven die naast elkaar lopen. Ze zijn verder onderverdeeld in meedraaiende en tegendraaiende typen, en in in elkaar grijpende en niet-ingrijpende paren. Co-roterende parallelle dubbele schroeven zijn de werkpaarden van compounding, masterbatchproductie en devolatilisatie, omdat ze een gecontroleerde afschuiving en zelfreinigende werking genereren. Conische dubbele schroeven hebben een bredere wortel aan het invoeruiteinde en een kleinere diameter aan het afvoeruiteinde, wat een hoge compressieverhouding oplevert zonder het materiaal te verdichten; het zijn klassieke keuzes voor PVC-buis- en profiellijnen. De conische dubbele schroef- en cilinderconstructie is ontworpen om de lage afschuifgevoeligheid van PVC aan te kunnen, terwijl een stabiele smeltafgifte aan de matrijs behouden blijft.
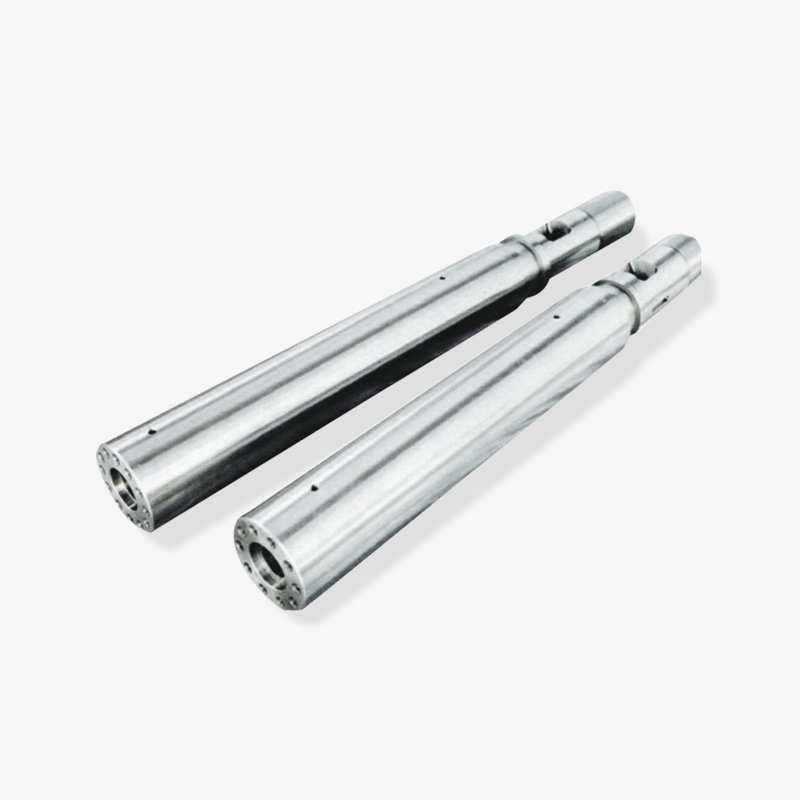
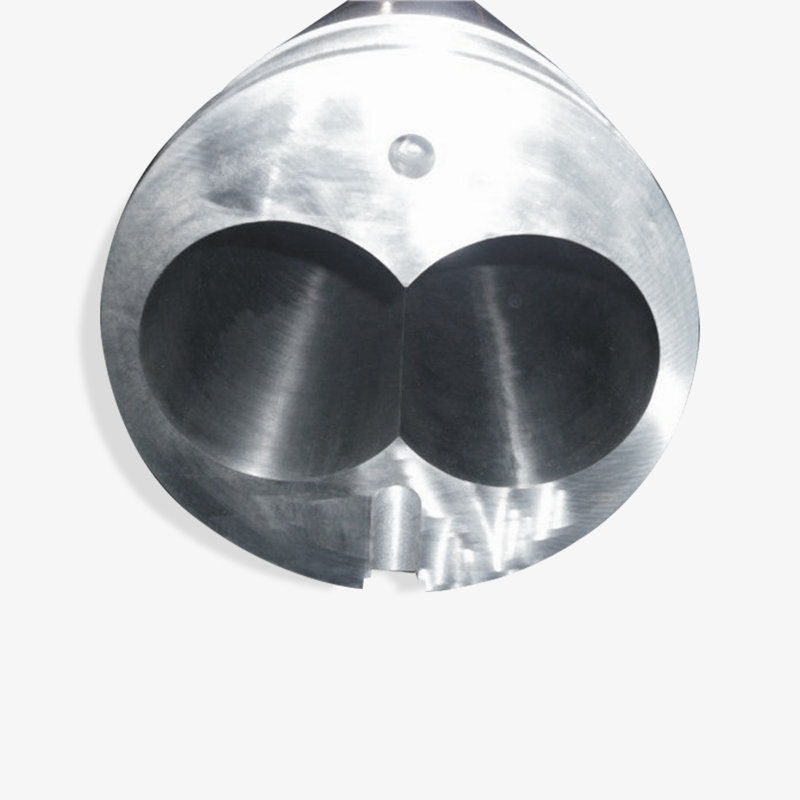 Conische dubbele schroef- en cilinderconstructie voor PVC Deze conische dubbele schroef en cilinder zijn ontworpen voor verwerking met lage afschuiving en zorgen voor een stabiele smelting van de matrijs. Het biedt een hoge compressieverhouding en gelijkmatige menging, waardoor het een betrouwbare keuze is voor PVC-buizen en profiellijnen. Bekijk Product →
Planetaire schroefextruders
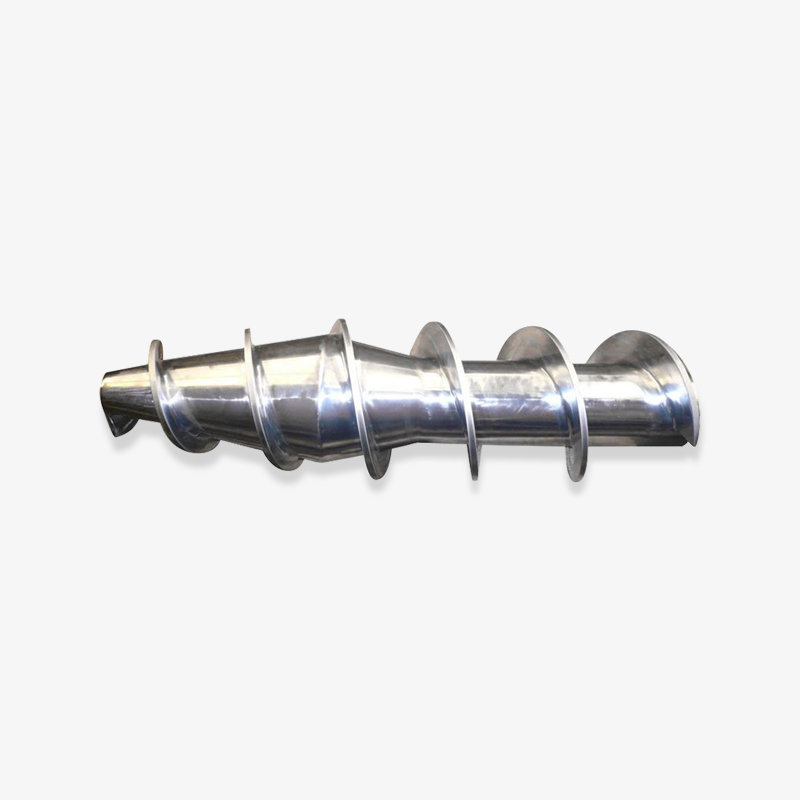
Een planetaire schroefextruder combineert één centrale hoofdschroef met meerdere planetaire schroeven die rond de omtrek zijn gerangschikt. De planetaire spindels rollen tussen de hoofdschroef en een gegroefde cilinder, waardoor een groot oppervlakcontact en een zachte afschuiving ontstaan. Deze opstelling is uitstekend voor warmtegevoelige materialen, vooral hard PVC en andere verbindingen die onder hoge afschuiving degraderen. Omdat de mengactie over veel kleine contactpunten plaatsvindt, blijft de smelttemperatuur laag en worden de additieven zeer gelijkmatig verdeeld.
Ram- en zuigerextruders
Ram-extruders en zuigerextruders maken geen gebruik van een roterende schroef. Ze duwen materiaal met een heen en weer bewegende ram, wat handig is voor polymeren met een ultrahoog molecuulgewicht, rubberen preforms en bepaalde voedselpasta's die geen schroefmenging tolereren. Hun output is minder uniform dan die van schroefmachines, maar ze kunnen op betrouwbare wijze omgaan met moeilijke materialen en worden vaak aangetroffen in gespecialiseerde productielijnen waar druk, en niet mengen, de belangrijkste vereiste is.
Vergelijking van extrudertypen
De onderstaande tabel geeft geschatte referentiebereiken voor elke configuratie. De werkelijke waarden zijn afhankelijk van het materiaal, het schroefontwerp en de lijnopstelling. Gebruik deze dus als uitgangspunt en niet als aankoopspecificatie.
| Typ | Gemeenschappelijke schroefsnelheid | Typisch L/D | Meest geschikt voor |
|---|---|---|---|
| Enkele schroef | 20-120 tpm | 25-30:1 | Buis, profiel, folie, plaat, standaardpellets |
| Parallelle dubbele schroef | 200-600 tpm | 32-48:1 | Compounding, masterbatch, devolatilisatie |
| Conische dubbele schroef | 10-60 tpm | 18-25:1 | PVC-buis, profielen, plaat |
| Planetaire schroef | 10-50 tpm | 16-20:1 | Warmtegevoelige materialen, PVC-verbindingen |
| Ram-extruder | Niet met schroef aangedreven | Niet van toepassing | UHMWPE, rubberen preforms, pasta's |
Het type extruder dat u nodig heeft, wordt minder bepaald door het merk en meer door het materiaal, de vereiste afschuifsnelheid en de stroomafwaartse productvorm; daarom vragen leveranciers naar uw recept voordat ze een machine prijsgeven.
Extrudertoepassingen in alle sectoren
De betekenis van de extruder blijft abstract totdat je deze aan daadwerkelijke producten koppelt. De machine wordt gebruikt om vrijwel elk halffabrikaat van kunststof in continuvorm te produceren en bedient in aangepaste uitvoeringen ook de rubber-, metaal-, keramiek- en voedingsmiddelenindustrie. De rode draad is altijd dezelfde: een materiaal wordt door een matrijs geperst en krijgt een vaste doorsnede.
- Buizen en profielen - PVC-, PE- en PP-buizen voor wateraanvoer, afvoer en gasdistributie, plus raamprofielen, deurkozijnen en sierlijsten.
- Film en blad - Blaasfolie voor verpakkingen, gegoten folie en thermovormfolie voor bakjes, bekers en blisters.
- Componeren en pelletiseren - Dubbele schroeflijnen die additieven, vulstoffen en kleurstoffen mengen tot homogene pellets.
- Schuimproducten - EPE-katoenen schuimplaat met parels, XPS-isolatieplaat en ander chemisch geblazen schuim.
- Draad en kabel - Extrusiecoating die isolatie- en mantellagen op geleiderkernen aanbrengt.
- Rubberen producten - Rubberextruders voeren strookvormige of geprofileerde plano's aan vóór vulkanisatie.
- Voedsel en voer - Kookextruders vormen snacks, ontbijtgranen en voedsel voor huisdieren.
- 3D printen - Een kleine filamentextruder smelt en zet plastic lagen af.
Bij schuimextrusie wordt bijvoorbeeld een speciale EPE-schuimextrusieschroef en -cilinder ontworpen met een speciale meng- en smeltkoelingsgeometrie om de gasfase in de smelt te controleren. Dat detail laat zien waarom de generieke betekenis van de extruder niet voldoende is bij het selecteren van reserveonderdelen: de schroefgeometrie moet overeenkomen met de proceschemie, niet alleen met het machinemodel.
Toepassingsgebieden en typische schroefconfiguraties
De volgende tabel biedt een snelle referentie voor welk extrudertype gewoonlijk wordt geselecteerd in verschillende productsegmenten. Echte machineontwerpen variëren, dus beschouw de waarden als een industriële oriëntatie en niet als een definitieve technische berekening.
| Toepassing | Typische uitvoer | Gemeenschappelijk schroeftype | Kritieke procesvereiste |
|---|---|---|---|
| Waterleiding | 200-1000 kg/u | Enkele schroef or conical twin | Stabiele dikte, laag gelaantal |
| PVC-raamprofiel | 100-500 kg/u | Conische dubbele schroef | Gelijkmatige fusie, lage degradatie |
| Samengestelde masterbatch | 500-3000 kg/u | Parallelle dubbele schroef | Hoge dispersie, zelfreinigend |
| EPE-schuimplaat | 80-300 kg/u | Speciale enkele schroef met mengpinnen | Gesloten celstructuur, smeltkoeling |
| Voorvorm van rubberen slang | 50-400 kg/u | Rubberen extruderschroef | Lage temperatuurstijging, uniforme vorm |
Elke extrusietoepassing vertaalt zich in een specifiek schroef- en vatontwerp; pijpen, films, schuimen en verbindingen zien er in een algemeen diagram hetzelfde uit, maar vereisen in de praktijk een heel andere schroefgeometrie.
Hoe u een extruder kiest: selectiecriteria voor kopers
Het kiezen van een extruder is een technische en economische beslissing. Inkoopteams concentreren zich vaak op prijs en levering, terwijl productie-ingenieurs zich concentreren op smeltkwaliteit en stabiliteit. Een compleet selectieproces moet beide partijen tevreden stellen. De onderstaande regels zijn van toepassing, ongeacht of u een complete extrusiemachine koopt of een vervangende schroef- en cilinderset.
De vijf factoren die selectie stimuleren
- Materiaalsoort - De polymeerfamilie, additieven en het vereiste verwerkingsvenster bepalen de schroefgeometrie en het materiaal van de cilinder.
- Uitvoersnelheid - Gemeten in kilogram per uur, niet in motorvermogen, omdat het schroefontwerp en het cilindervolume de echte limiet bepalen.
- Geometrie van het eindproduct - Pijp-, folie-, profiel-, plaat- en pellets stellen elk verschillende eisen aan matrijzen, koeling en trekkracht.
- Draag omgeving - Schurende vulstoffen, gerecycled materiaal en hoge bedrijfstemperaturen versnellen de slijtage van schroeven en cilinders.
- Stroom en infrastructuur - Beschikbare spanning, koelwater, perslucht en vloeroppervlak hebben allemaal invloed op de uiteindelijke machinekeuze.
Referentiekader voor het vergelijken van leveranciersvoorstellen
Wanneer een leverancier u een offerte stuurt, bevat de technische fiche doorgaans de volgende parameters. De onderstaande kaarten tonen de vijf cijfers die u voor verschillende aanbiedingen moet vergelijken.
Materiaal
PE, PP, PVC, PA of compound
PE, PP, PVC, PA of compound
Uitvoer
Doel kg/u en schroefsnelheid
Doel kg/u en schroefsnelheid
L/D-verhouding
Geselecteerd op procestype
Geselecteerd op procestype
Compressieverhouding
Bereik van 2:1 tot 4:1 typisch
Bereik van 2:1 tot 4:1 typisch
Materiaal schroef
Genitreerd of bimetaal
Genitreerd of bimetaal
Materiaalcompatibiliteit staat voorop. Een schroef die is ontworpen voor zacht PVC levert niet dezelfde smeltkwaliteit als polyethyleen met hoge dichtheid, en een schroef die bedoeld is voor pellets kan moeite hebben met poeder of maalgoed. Het outputdoel sluit dan veel machines uit: een 60 mm extruder met enkele schroef kan niet concurreren met een 75 mm parallelle dubbele schroef voor de verwerkingscapaciteit, ongeacht het motorvermogen. De L/D-verhouding en compressieverhouding moeten worden voorgesteld op basis van uw product, en niet op basis van een standaardcatalogus, omdat pijp, film en profiel allemaal verschillende smeltcurves vereisen. Tenslotte geven het schroefmateriaal en de oppervlaktebehandeling aan hoeveel onderhoud u de komende jaren moet budgetteren.
Enkele schroef of dubbele schroef: een snelle controle in twee kolommen
Als u nog twijfelt tussen de twee meest voorkomende configuraties, kan deze eenvoudige vergelijking het gesprek met uw leverancier begeleiden.
| Kies een enkelschroefsextruder wanneer... Uw materiaal arriveert als goed samengestelde pellets, een productie van minder dan 800 kg/u is acceptabel, uw prioriteit is bedieningsgemak en een lagere initiële investering, en het eindproduct is een buis, profiel, film of plaat gemaakt van standaard polymeren. | Kies voor een dubbelschroefsextruder als... Je voedt poeder of een recept met additieven, je hebt een hoge dispersie of ontvluchting nodig, je verwerkt hard PVC met lage afschuiving of je bent een masterbatch aan het compounderen met enkele honderden kilogrammen per uur. |
Ook de ervaring van de leverancier is van belang. Een fabrikant die aan OEM's en aftermarket-gebruikers in verschillende landen levert, heeft waarschijnlijk gedocumenteerde oplossingen voor veelvoorkomende problemen zoals overbrugging, spanningspieken of voortijdige slijtage van schroeven. Magnetron Machinery levert bijvoorbeeld sinds 1990 schroef- en cilindercomponenten aan markten als de Verenigde Staten, Duitsland, Dubai, Vietnam en Thailand, waardoor het technische team brede feedback krijgt van echte extrusielijnen die werken onder verschillende klimaten, grondstoffen en vaardigheidsniveaus van de operators.
Kies nooit een extruder alleen op basis van de prijs per kilogram output; de schroef- en cilinderspecificatie, de proceservaring van de leverancier en de after-salesondersteuning bepalen de werkelijke eigendomskosten over een periode van vijf jaar.
Extruderonderhoud: bescherming van de schroef en de cilinder
Een extruder die drie ploegendiensten continu draait, wordt geconfronteerd met agressieve omstandigheden: schurende vulstoffen, hoge vattemperaturen en cyclische thermische spanningen. De schroef en cilinder worden daarom behandeld als vervangbare slijtageonderdelen en niet als permanente componenten. Hun levensduur is afhankelijk van het verwerkte materiaal, het schroefontwerp, de metallurgie en de onderhoudsroutine.
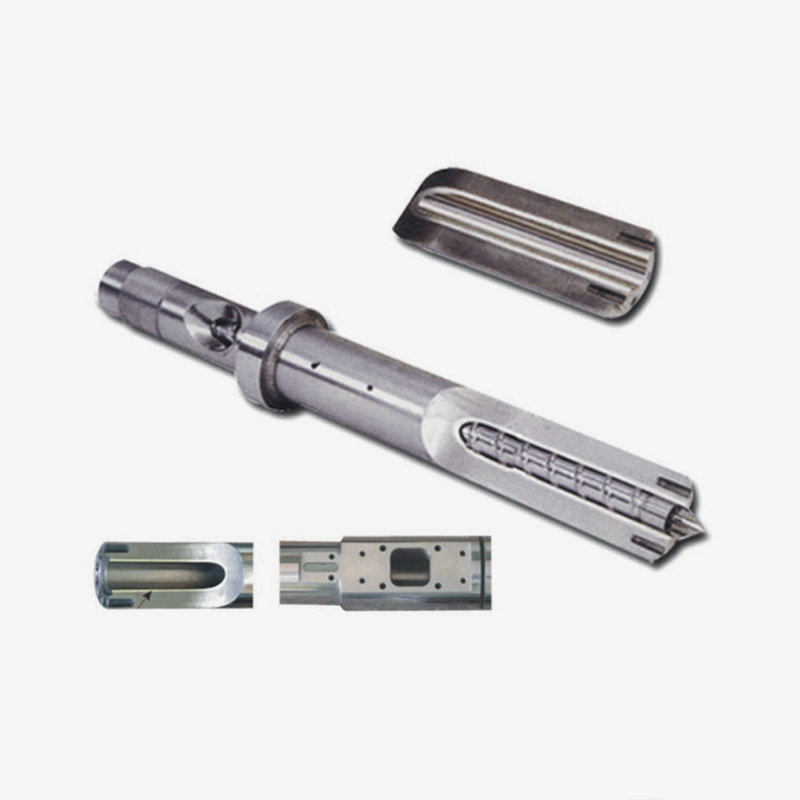
Veelvoorkomende tekenen dat de schroef of cilinder aandacht vereist, zijn onder meer schommelingen in de uitgangsdruk, stijgende smelttemperatuur, slechte oppervlaktekwaliteit, zwarte stippen of een plotselinge daling van de doorvoer. Een eenvoudige regel is om bij elke geplande onderhoudsstop de schroefdiameter en de cilinderboring te meten en te vergelijken met de tolerantietabel van de fabrikant. Het is ook de moeite waard om te onthouden dat modulair ontwerp het onderhoud kan verbeteren: invoersecties, cilindersegmenten en zelfs schroefelementen kunnen afzonderlijk worden vervangen in plaats van het hele onderdeel te vervangen, wat zowel de stilstandtijd als de kosten verlaagt. Een uitleg over hoe modulair ontwerp de onderhoudsefficiëntie en productieprestaties van het extrudersysteem met één vat verbetert geeft een praktisch voorbeeld van deze aanpak.
Slijtagebescherming is een andere aankoopbeslissing die thuishoort in het onderhoudsbudget. Genitreerde schroeven kunnen standaardmaterialen verwerken, terwijl een bimetaalcilinder met een slijtvaste legeringsvoering de levensduur verlengt wanneer de lijn gevuld of gerecycled materiaal verwerkt. Het vervangen van een vat kost veel meer dan het in het begin kiezen van de juiste voering. Daarom vragen ervaren OEM's naar het recept voordat ze de componentspecificatie definitief maken.
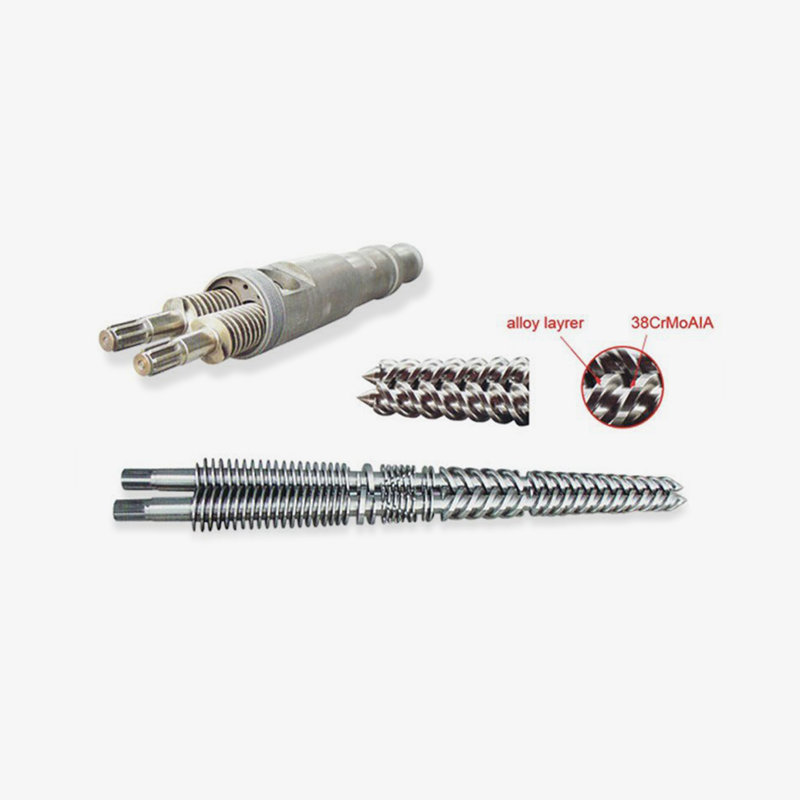 Bimetaalvat met slijtvaste legeringsvoering Een bimetaal binnenlaag verlengt de levensduur bij het hanteren van gevulde, gerecyclede of technische kunststoffen. Precisiebewerking vermindert wrijving en energieverbruik, waardoor dit vat een duurzame upgrade is voor veeleisende extrusietoepassingen. Bekijk Product →
De meest winstgevende onderhoudsactie bij extrusie is preventie: kies de juiste metallurgie, controleer regelmatig de speling van schroeven en cilinders en vervang slijtdelen voordat ze de versnellingsbak of de stroomafwaartse apparatuur beschadigen.
Extruderfabrikanten, leveranciers en groothandelaars: waar u op moet letten
Omdat extruders zijn gebouwd rond schroef- en vattechnologie, is de kwaliteit van uw leverancier net zo belangrijk als het ontwerp van de machine. De term 'fabrikant van extruders' kan verwijzen naar een bedrijf dat complete extrusiemachines bouwt, terwijl 'leverancier van schroeven en vaten' een fabrikant van componenten beschrijft die deze machines voedt. Veel extrusielijnbouwers kopen hun schroeven en vaten bij gespecialiseerde leveranciers. Daarom kan een toegewijde schroeven- en vatenproducent zoals Microwave Machinery een strategische partner zijn voor machinebouwers, integrators en distributeurs.
In de kunststofmachinebranche werkt hetzelfde bedrijf vaak als fabrikant, leverancier en groothandel via verschillende kanalen. Een OEM-fabriek koopt grote hoeveelheden componenten in, een regionale agent koopt voor wederverkoop, en een eindgebruikerfabriek koopt met onregelmatige tussenpozen reserveonderdelen. Een capabele fabrikant van componenten moet alle drie de modi kunnen bedienen: volumeproductie met consistente toleranties, maatwerk voor OEM-modellen en after-sales service voor vervangingsorders. Microwave Machinery exploiteert bijvoorbeeld een werkplaats van meer dan 10.000 vierkante meter, heeft meer dan 60 medewerkers in dienst en exporteert naar markten als de Verenigde Staten, Duitsland, Dubai, Vietnam en Thailand. Deze schaalsignalen zijn relevant omdat ze aangeven dat het bedrijf lange toeleveringsketens en kwaliteitsdocumentatie beheert die verder gaan dan het niveau van de interne markt.
Wanneer u een potentiële extruderleverancier beoordeelt, vraagt u om drie documenten: het materiaalcertificaat voor de schroef en cilinder, het tolerantie-inspectierapport en een referentielijst van klanten in uw specifieke toepassing. Een fabrikant die al jaren uw productietype bedient, is gemakkelijker om mee te werken dan een fabrikant die alleen verstand heeft van machines met één schroef voor algemeen gebruik. U kunt het bedrijfsprofiel en de productcategorieën bekijken op de officiële website van de fabrikant om het scala aan beschikbare schroef-, cilinder- en machineoplossingen te begrijpen.
Of je ze nu extruderfabrikanten, leveranciers van schroeven en vaten of groothandelaren in machines noemt, de doorslaggevende criteria zijn dezelfde: productiecapaciteit, kwaliteitscontrole, toepassingservaring en de bereidheid om componenten te ontwikkelen rond het recept van de klant.
Veelgestelde vragen over de betekenis en selectie van extruders
Wat omvat de betekenis van extruder in een eenvoudige zin?In één zin is een extruder een machine die voortdurend plastic of een ander werkbaar materiaal door een matrijs smelt en duwt om een consistente vorm te creëren. In het dagelijkse fabriekstaal is het de apparatuur die pellets of poeder weer omzet in pijpen, folie, platen, profielen of pellets. |
Is een extruder hetzelfde als een spuitgietmachine?Nee. Een extruder draait continu om lange producten met een constante doorsnede te maken, terwijl een spuitgietmachine cyclisch een gesloten mal vult met een afzonderlijk onderdeel. De twee machines delen vergelijkbare schroef- en cilindertechnologie, maar hun output, besturingslogica en gereedschappen zijn verschillend. |
Wat is het verschil tussen een extruder met enkele schroef en een extruder met dubbele schroef?Een extruder met enkele schroef gebruikt één schroef om het materiaal te transporteren, te smelten en te doseren, en werkt het beste met vooraf samengestelde pellets. Een extruder met dubbele schroef maakt gebruik van twee op elkaar afgestemde schroeven die zorgen voor meer menging, zelfreiniging en controle over de verblijftijd. Daarom heeft deze extruder de voorkeur voor compounding, PVC-poederverwerking en reactieve extrusie. |
Welke materialen kan een extruder verwerken?De meeste thermoplastische kunststoffen kunnen worden geëxtrudeerd, waaronder PE, PP, PVC, PS, ABS, PA en PET. Extruders verwerken ook rubberverbindingen, voedseldeeg, keramische pasta en bepaalde metalen in gespecialiseerde vormen. De beperkende factor is meestal het ontwerp van de schroef en de cilinder, omdat elk materiaal een specifieke verwerkingstemperatuur en schuiftolerantie heeft. |
Hoe lang gaan een extruderschroef en -cilinder mee?De levensduur varieert van ongeveer twee tot acht jaar, afhankelijk van het materiaal, de schroefsnelheid, de cilindervoering en de onderhoudsroutine. Sterk schurende verbindingen met glasvezel of calciumcarbonaat kunnen een genitreerde loop binnen een paar jaar verslijten, terwijl een bimetaalloop onder dezelfde omstandigheden veel langer meegaat. |
Wat betekent de L/D-verhouding in een extruder?De L/D-verhouding is de werklengte van de schroef gedeeld door de schroefdiameter, uitgedrukt als een getal van bijvoorbeeld 25:1 of 40:1. Het geeft aan hoeveel tijd het materiaal in het vat doorbrengt voor het smelten, mengen en drukopbouw. Een hogere L/D verbetert over het algemeen de smeltkwaliteit, maar verhoogt de kosten, het energieverbruik en het vloeroppervlak. |
Het begrijpen van de betekenis van extruders op componentniveau is de beste bescherming tegen het kopen van de verkeerde machine: de schroef en de cilinder, en niet de merknaam, bepalen of uw extrusielijn op de lange termijn soepel zal functioneren.
De betekenis van de extruder groeit van een zin uit een woordenboek tot een compleet technisch plaatje zodra je de definitie van de machine koppelt aan de schroeven, vaten, temperatuurzones en toepassingen. De schroef en de cilinder blijven de onderdelen die bepalend zijn voor de productiviteit en de kwaliteit van de onderdelen, dus kopers moeten deze net zo zorgvuldig beoordelen als de versnellingsbak of de motor. Of u nu een OEM bent die een nieuwe lijn plant, een distributeur die een catalogus met reserveonderdelen samenstelt, of een onderhoudsmanager die op zoek is naar een betrouwbare vervanging: stel eerst uw extruderkennis veilig en kies vervolgens een partner die die kennis kan vertalen in op elkaar afgestemde componenten.
De duidelijkste manier om de betekenis van extruders in praktijk te brengen, is door te beginnen met het materiaal en het product dat u wilt maken en vervolgens terug te werken naar de schroefgeometrie, de cilinderspecificatie en de capaciteiten van de leverancier die deze resultaten jarenlang betrouwbaar zullen leveren.
Geselecteerd lagerweergave

 浙公网安备 33090202000520 号
