

Auteur: Weibo
Datum: Nov 09, 2026
Spuitgietmachine met twee platen: klemontwerp, schroefvat en aankoopcheques
Toen een vormgever in Vietnam een cel van 1.300 ton voor batterijbehuizingen prijsde, was het getal dat het project besliste niet de machineprijs. Het was vloeroppervlak. Voor de opstelling met knevelklemmen was iets meer dan elf meter traveelengte nodig, terwijl het gebouw er slechts negen had. De overstap naar een spuitgietmachine met twee platen bracht dezelfde klemkracht in een voetafdruk die de fabriek daadwerkelijk kon verwerken, waardoor de kraan, de koellopen en de bestaande matrijswagens precies op de plaats bleven waar ze waren.
Dat is de gebruikelijke reden waarom kopers naar twee degelontwerpen gaan kijken: geen nieuwigheid, maar ruimte, olievolume en de kosten van het onderhouden van een knevelkoppeling zodra het tonnage stijgt. Boven ongeveer 800 ton klemkracht wint een klem met twee platen normaal gesproken de voorkeur aan machinelengte en aantal onderdelen. Onder de 400 ton is een tuimelmachine meestal goedkoper in aanschaf en sneller in de droogcyclus. Tussen deze twee punten ligt de beslissing op het bereik van de matrijshoogte, de doelstellingen voor de cyclustijd en hoeveel van uw onderhoudsbudget u wilt besteden aan pennen, bussen en smeerleidingen.
Er zit nog een tweede helft aan de beslissing die veel minder aandacht krijgt: de injectie-eenheid. Een machine met twee platen met de verkeerde schroefdiameter, de verkeerde cilindervoering of een keerring die binnen acht maanden verslijt, zal niet de productiviteit opleveren die het klemontwerp beloofde. Dit artikel omvat beide helften, omdat ze samen worden besteld en samen worden vermeld.
Een klem met twee platen verdient zijn prijs vooral boven de 800 ton, waarbij de bespaarde vaklengte en minder slijtageonderdelen opwegen tegen de hogere kapitaalkosten.
Hoe een spuitgietmachine met twee platen klemkracht opbouwt
De klemeenheid van een machine met twee platen bevat slechts twee grote platen: één bevestigd aan het machineframe, één bewegend op de trekstangen of op een lineaire geleiding. Er is geen derde degel en geen tuimelkoppeling achter de bewegende degel. De kracht komt rechtstreeks van hydraulische cilinders en de trekstangen worden gebruikt voor geleiding en voor vergrendeling in plaats van voor het vermenigvuldigen van kracht via een mechanische koppeling.
De bewegende plaat legt de volledige openingsslag af onder lage druk en hoge stroom uit de cilinders met lange slag. Zodra de matrijsvlakken elkaar ontmoeten, splitst u de moeren in de bewegende plaat dicht bij de groeven die in de trekstangen zijn aangebracht. Cilinders met een korte slag trekken vervolgens de bewegende plaat een paar millimeter naar voren tegen de vaste plaat, waardoor de trekstangen worden uitgerekt en de klemkracht wordt opgebouwd. Bij het openen wordt de volgorde omgekeerd: de druk wordt opgeheven, de moeren trekken zich terug en de cilinders met lange slag nemen de plaat terug.
De klemcyclus in vier stappen
- Snel sluiten: cilinders met lange slag bewegen de plaat met lage druk totdat de schimmelbeschermingszone is bereikt.
- Bescherming tegen matrijzen: de sluitkracht wordt beperkt, zodat een verkeerd geplaatst inzetstuk of een vastzittend onderdeel de plaat tegenhoudt in plaats van de matrijs te verpletteren.
- Vergrendeling: gespleten moeren grijpen in de groeven van de trekstangen, en cilinders met korte slag bouwen de ingestelde klemkracht op.
- Loslaten en openen: de druk van de klem daalt, de moeren trekken zich terug en de plaat keert met gecontroleerde snelheid terug om het onderdeel en het uitwerpsysteem te beschermen.
Waarom het sluitsysteem van de trekstang het detail is dat er toe doet
Omdat de klemkracht over een zeer korte slag wordt uitgeoefend, bepaalt de nauwkeurigheid van de moeraangrijping hoe gelijkmatig de kracht de vier hoeken van de plaat bereikt. Als een moer een fractie te laat aangrijpt, kantelt de plaat en verschijnt een gekantelde plaat als flits aan de ene kant van de mal en korte shots aan de andere kant. Betere controles meten de spanning van de trekstang direct en trimmen de individuele cilinderdruk, waardoor de parallelliteit van de plaat binnen een werktolerantie blijft die gewoonlijk rond de 0,1 tot 0,2 mm per meter ligt.
De praktische onderhoudsgevolgen zijn eenvoudig. U hoeft de tuimelpennen, bussen en een smeerverdeelblok niet meer elke paar weken te onderhouden, maar u moet wel de groeven van de trekstangen schoonhouden, de slijtage van de moertanden controleren en de spanningskalibratie eenmaal per jaar verifiëren. In installaties met stoffig maalgoed of zware met glas gevulde verbindingen is groefvervuiling de meest voorkomende oorzaak van een klem die plotseling weigert het volledige tonnage op te bouwen.
De klemkracht van twee degels komt van cilinders met een korte slag, dus de aangrijping van de trekstangmoer, en niet een tuimelkoppeling, wordt een cruciaal onderdeel voor onderhoud.
Twee platen versus spanklem: die bij uw vormvloer past
De meeste kopers die deze twee architecturen vergelijken, vergelijken eigenlijk drie dingen: hoeveel gebouw de machine verbruikt, hoeveel onderhoudsarbeid het kost, en hoeveel flexibiliteit het overlaat voor toekomstige mallen. In de onderstaande tabel worden de verschillen weergegeven die in reële offertes voorkomen.
| Overweging | Twee degelklem | Wisselklem (drie platen). |
|---|---|---|
| Machinelengte voor hetzelfde tonnage | Korter, vaak 15 tot 25 procent minder baailengte bij hoge tonnage | Langer, omdat de knevelsteunplaat lengte toevoegt achter de bewegende degel |
| Slijtdelen in de klem | Weinig: moertanden, geleidebussen, cilinderafdichtingen | Meer: spanpennen, bussen, koppelplaten, smeerleidingen |
| Snelheid droogcyclus | Goed, maar meestal iets langzamer dan een goed afgestelde schakelaar bij een klein tonnage | Snel, vooral onder de 500 ton, waar de bewegende massa laag is |
| Flexibiliteit in de vormhoogte | Breed, omdat de slag hydraulisch is en de hoogteverstelling van de matrijs eenvoudig is | Beperkt door de toggle-geometrie en het gemotoriseerde malhoogtebereik |
| Kapitaalkosten onder de 400 ton | Hoger per ton klemkracht | Lager, daarom zijn kleine machines meestal geschakeld |
| Kapitaalkosten boven de 1.000 ton | Concurrerend, en vaak lager als bouw- en funderingswerkzaamheden worden meegeteld | Hoger, plus meer staal en meer vloerbelasting |
| Olievolume en hydrauliek | Lage oliebeweging tijdens het spannen omdat de slag kort is | De klemcilinder is klein, maar de koppeling heeft aparte smering nodig |
| Service en reserveonderdelen | Minder onderdelen, maar grote cilinders en moeren zijn duur als ze kapot gaan | Goedkope losse onderdelen, vaker vervangen |
Het is de moeite waard om de droge cycluskloof te kwantificeren in plaats van aan te nemen. Op een machine van 300 ton die een cyclus van 12 seconden draait, kan een schakelaar een voordeel van een halve seconde opleveren, wat neerkomt op een productie van ongeveer vier procent. Op een machine van 1.300 ton die voor een groot deel een cyclus van 45 seconden draait, is die halve seconde dichter bij één procent, en de bespaarde baanlengte plus minder onderhoud zijn veel meer waard dan het cyclusverschil.
Het hoogtebereik van de mal verdient meer aandacht dan gewoonlijk, vooral voor werkplaatsen. Een hydraulische klem met twee platen accepteert een grotere spreiding van matrijsstapelhoogten zonder de machineconfiguratie te veranderen, wat van belang is wanneer een vormer een contract binnenhaalt met een matrijs die voor een andere pers is gebouwd. Toggle-machines verwerken dit door middel van gemotoriseerde malhoogteverstelling, en bij zeer hoge mallen kan de toggle niet volledig rechttrekken, wat de haalbare klemkracht vermindert.
Er is ook de kwestie van de fundamenten. Een knevelmachine van 2.000 ton concentreert de belasting anders dan een machine met twee platen van hetzelfde vermogen, en in oudere gebouwen kan het verschil beslissen of u een nieuwe put of een versterkte plaat nodig heeft. Vraag beide leveranciers om vloerbelastings- en putdieptetekeningen voordat u iets tekent.
Vergelijk twee degel- en knevelmachines op basis van de lengte van de baan, het hoogtebereik van de matrijs en de onderhoudskosten over vijf jaar, niet alleen op het gebied van de droogcyclus.
Maatvoering Klemkracht, plaat en vormruimte voordat u koopt
Klemkracht is geen getal dat u kiest, omdat de machine hiernaast deze heeft. Het wordt berekend op basis van het geprojecteerde oppervlak van het onderdeel en de lopers, vermenigvuldigd met de holtedruk die nodig is om de mal te vullen en te verpakken. Een werkbare schattingsformule in metrische eenheden is de klemkracht in ton, gelijk aan het geprojecteerde oppervlak in vierkante centimeters, vermenigvuldigd met de druk in de holte in bar, gedeeld door 1.000. Veel vormgevers hanteren eenvoudigweg de vuistregel van 0,5 tot 0,8 ton per vierkante centimeter geprojecteerd oppervlak voor basisonderdelen, die op dezelfde plek terechtkomen.
Vier controles die bepalen of de machine in de mal past
- Klemkracht met marge: bereken de vereiste en voeg vervolgens 10 tot 20 procent toe voor pakking, excentrische holtes en toekomstige mallen met een groter geprojecteerd oppervlak.
- Afstand tussen de verbindingsstaven en degelgrootte: het matrijslichaam, de klemplaten en eventuele hydraulische kerntrekkracht moeten fysiek tussen de verbindingsstaven passeren en binnen het patroon van de plaatbouten terechtkomen.
- Matrijshoogte en daglicht: de gesloten stapelhoogte moet tussen de minimale en maximale matrijshoogte liggen, en het open daglicht moet het onderdeel plus de robotgrijper vrijmaken.
- Uitwerpen: de uitwerpslag en de uitwerpkracht moeten passen bij de diepte van het onderdeel, vooral bij diepgetrokken behuizingen waarbij een korte slag het onderdeel aan de kern laat hangen.
| Onderdeel- en materiaaltype | Holtedruk voor schatting (bar) | Commentaar |
|---|---|---|
| PE of PP, dikke wand, korte stroomlengte | 300 tot 400 | Gemakkelijk te vullen, royaal wandgedeelte |
| Algemene ABS-, PS-, HDPE-onderdelen | 400 tot 500 | Standaard werkbereik voor schatting |
| Dunwandige PP-verpakking | 600 tot 800 | Hoge verhouding tussen stroomlengte en wanddikte |
| Glasgevulde PA- of PBT-technische onderdelen | 700 tot 1.000 | Hoge viscositeit plus vulstofbelasting |
| Precisieonderdelen met nauwe tolerantie | 800 tot 1.200 | Volledige verpakking en lage krimp vereist |
Degeldoorbuiging is het tweede getal dat de kwaliteit van het onderdeel bepaalt. Een plaat die onder belasting buigt, zorgt ervoor dat de malvlakken in het midden van elkaar worden gescheiden, en het resultaat is een onderdeel met flits in het midden en korte opnames aan de randen. Machinebouwers geven doorbuigingslimieten aan, en het is redelijk om te vragen naar de waarde bij nominale klemkracht. Het is net zo eerlijk om te vragen hoe de waarde verandert als de matrijs niet in het midden wordt gemonteerd, wat normaal is in werkplaatsen die gemengd werk uitvoeren.
Voor zeer grote matrijzen wordt de afstand tussen de trekstangen in plaats van het tonnage vaak de beperkende factor. Het is gebruikelijk om een machine te vinden met voldoende klemkracht, maar niet genoeg ruimte tussen de staven voor de malbasis, wat een sprong naar de volgende maat en een veel grotere kapitaalinvestering dwingt. Het tekenen van de matrijsenvelop op papier vóór de machineaanvraag bespaart wekenlange onderhandelingen later.
Bereken de klemkracht op basis van het geprojecteerde oppervlak en de druk in de holte, en bevestig vervolgens de afstand tussen de trekstangen, de matrijshoogte en de uitwerpslag voordat de machine wordt besteld.
Waar twee glasplaten de lay-out en het energieverbruik van de fabriek veranderen
Wijzigingen in de lay-out zijn het gemakkelijkst te zien wanneer de machinelengte voor een heel veld op schaal wordt getekend. Het onderstaande diagram vergelijkt indicatieve totale machinelengtes voor dezelfde klemkrachtklasse, waarbij gebruik wordt gemaakt van typische catalogusafmetingen in plaats van een specifieke bouwtekening. Het is bedoeld om de trend weer te geven, niet om een offertetekening te vervangen.
Indicatieve machinelengte per klemkrachtklasse (meter)
Wissel klem Twee degelklem
450 t schakelaar
7.2
450 t twee platen
6.0
900 t schakelaar
9.4
900 t twee platen
7.8
1.300 t schakelaar
11.2
1.300 t twee platen
9.1
2.000 t schakelaar
14.5
2.000 t twee platen
11.6
De kloof wordt groter naarmate het tonnage toeneemt, wat precies de reden is waarom twee degellay-outs nieuwe installaties met een hoog tonnage domineren. Het besparen van twee tot drie meter vaklengte is zelden alleen maar een bouwkosten; vaak wordt er beslist of een extra machine in een bestaande kraanoverspanning past, en die extra machine kan meer waard zijn dan het prijsverschil tussen klemontwerpen.
Het energiegedrag volgt hetzelfde patroon. Omdat de klemkracht over een korte slag wordt gegenereerd, is het olievolume dat tijdens het klemmen wordt verplaatst klein en doet de pomp minder werk per cyclus bij een hoog tonnage. Dat voordeel is het gemakkelijkst te realiseren met een servoaangedreven pomp of een systeem met variabele verplaatsing met gesloten lus, gecombineerd met een accumulator waarbij de klem- en injectiepieken elkaar overlappen. Op machines zonder die besturingsstrategie kan de theoretische besparing verdwijnen.
Ook de koeling, de hydrauliek en de servicetoegang veranderen. Een kortere machine betekent meestal kortere hydraulische looptijden en minder lekpunten, maar de cilinders zitten dicht bij de trekstangen, dus over de toegang voor het vervangen van afdichtingen moet in de ontwerpfase worden nagedacht. Laat minimaal een meter vrije ruimte aan de niet-bestuurderzijde en controleer of de kraanhaak de loop kan bereiken voor het verwijderen van de schroeven zonder het veiligheidshek te demonteren.
Boven de 900 ton zijn de bespaarde baanlengte en de verminderde oliebeweging de twee lay-outvoordelen die een machine met twee platen meestal rechtvaardigen.
De injectie-eenheid bepaalt nog steeds de kwaliteit van de onderdelen op een machine met twee platen
Kopers besteden maanden aan de klem en accepteren vervolgens de injectie-eenheid die in de standaardcatalogus staat. Dat is een vergissing, want bij een grote machine met twee platen is de injectie-eenheid de plek waar de meeste kwaliteitsproblemen optreden zodra de productie begint. Het schotgewicht, de injectiesnelheid, het weekmakende vermogen en de smelthomogeniteit zijn allemaal afkomstig van de combinatie van schroef, cilinder en mondstuk, en geen daarvan wordt bepaald door het klemontwerp.
De schroefdiameter is de eerste afweging. Een grotere schroef levert meer schotgewicht voor dezelfde slag, maar produceert bij een gegeven hydraulische druk een lagere specifieke injectiedruk bij het mondstuk. Eén schroefmaat groter maken om de schietcapaciteit te vergroten, kan twintig tot dertig procent van de beschikbare injectiedruk kosten, wat voldoende is om een comfortabel procesvenster op een dunwandig onderdeel in een marginaal proces te veranderen. De juiste benadering is om het opschroefgewicht op maat te maken en vervolgens te bevestigen dat de resulterende injectiedruk, vermenigvuldigd met de intensiveringsverhouding, nog steeds met een marge aan de eisen van de mal voldoet.
Het weekmakende vermogen is de beperking die banen met hoge cavitatie tegenhoudt. De schroef moet smelten en het schot homogeniseren tijdens de afkoeltijd van de vorige cyclus, dus het herstelpercentage bepaalt het plafond voor de output. Een schroef met een goede barrièresectie en een goed ontworpen voedingszone herstelt sneller bij een lagere schroefsnelheid, waardoor variaties in de smelttemperatuur worden verminderd en het polymeer tegen schuifschade wordt beschermd.
De vatlengte en het aantal verwarmingszones volgen de schroef. Een eenheid voor algemeen gebruik kan met vier of vijf zones werken; een breedverwerkende machine die technische harsen verwerkt, heeft vaak meer zones nodig, plus een afzonderlijke spuitmondverwarmer en een smeltdruksensor bij de spuitmond. De sensorpositie is van belang, omdat een transducer die te ver van de tip is gemonteerd een vertraagde druk meet die de controller vervolgens te veel corrigeert.
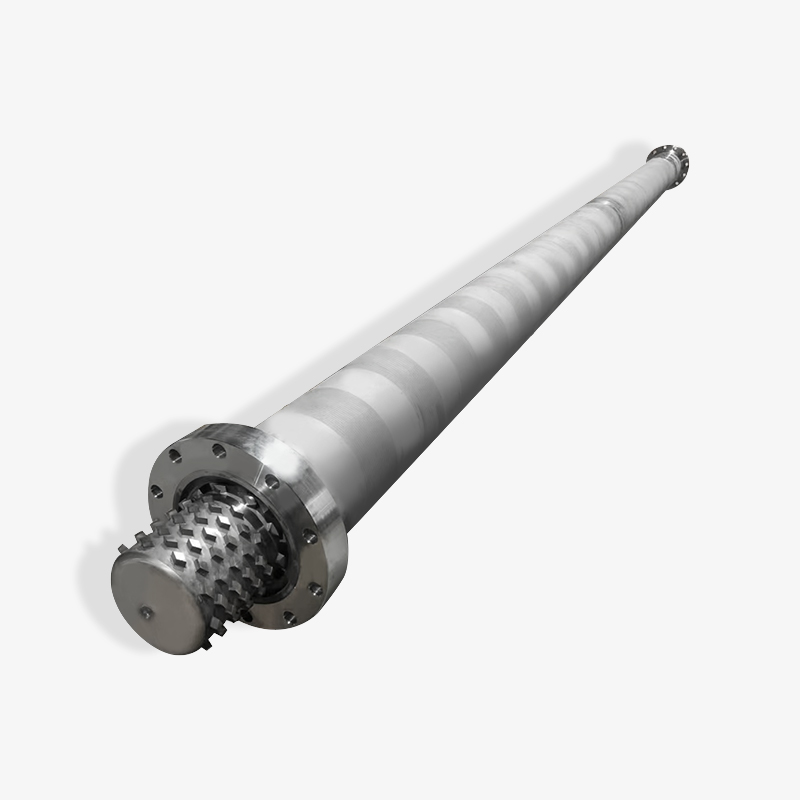
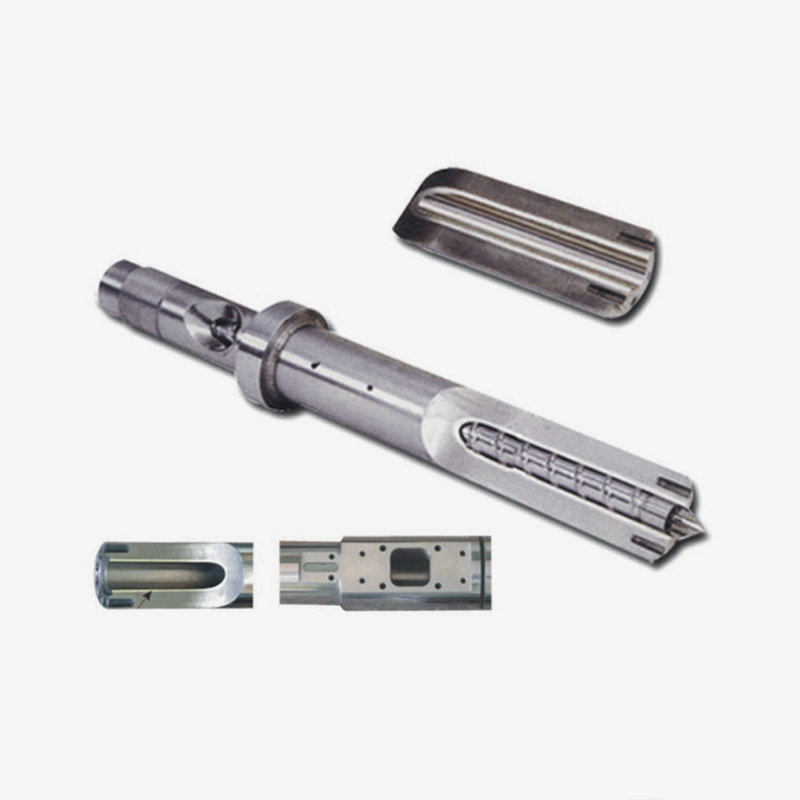
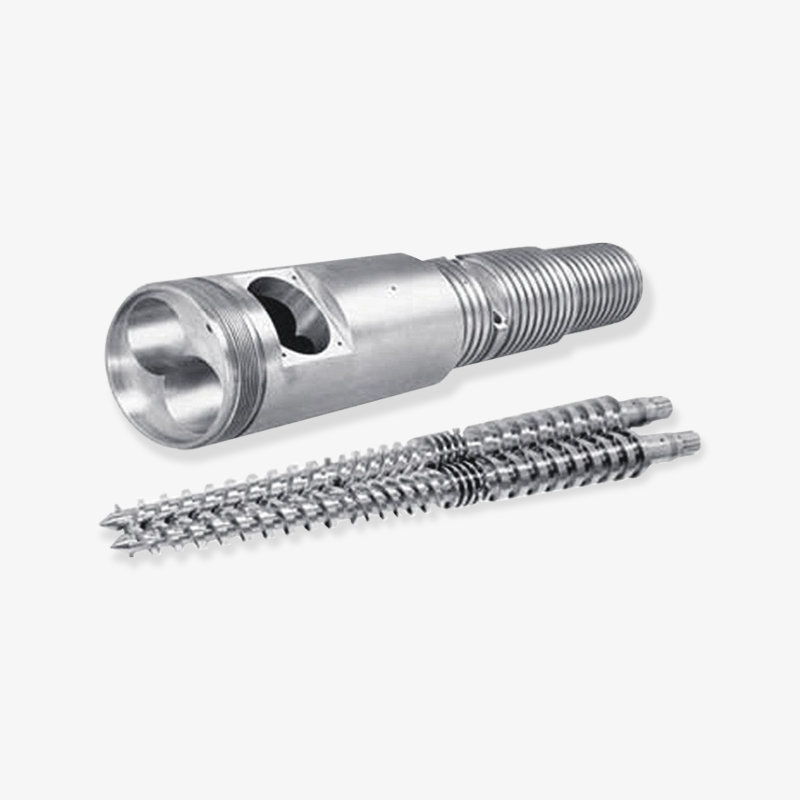
 Aangepaste spuitgietmachine Schroefvat Op elkaar afgestemde schroef- en cilinderconstructie met aanpasbare specificaties en behandelingen voor stabiele plastificering; bekijk de afmetingen en verwerkingsdetails bij het configureren van grote machines. Bekijk Product →
Op machines in de klasse van 1.000 ton hebben de schroeven gewoonlijk een diameter van 90 tot 130 mm, en de loop is een lang, zwaar onderdeel dat moeilijk te hanteren is zonder de juiste hefpunten. Geef deze hijspunten en de verwijderingsrichting op tijdens de bestelfase. Het klinkt triviaal totdat de eerste schroefwissel plaatsvindt tijdens een vrijdagavondploeg, terwijl de kraan al bezig is met een matrijswissel.
Het klemtonnage bepaalt de machinegrootte, maar de schroefdiameter, de weekmakercapaciteit en de mondstukdruk bepalen of de machine daadwerkelijk tolerantie houdt tijdens de productie.
Schroef- en cilinderspecificaties die passen bij grote klemeenheden
Zodra de klemkracht de grens van 700 ton overschrijdt, wordt de injectie-eenheid in veel projecten afzonderlijk besteld, hetzij als vervanging voor een versleten eenheid, hetzij als een aangepaste configuratie. De onderstaande tabel geeft geschatte slaggewichten voor schroeven voor algemeen gebruik, handig als eerste controle wanneer er een offerte binnenkomt met een schroefdiameter die te klein of te groot lijkt voor het onderdeel.
| Schroefdiameter (mm) | Geschat schotgewicht, PS (g) | Klemkrachtklasse meestal gepaard (t) | Typische toepassing |
|---|---|---|---|
| 45 | 230 | 100 tot 180 | Kleine technische onderdelen, werk met meerdere holtes |
| 60 | 540 | 250 tot 400 | Apparaatonderdelen, autobekleding |
| 75 | 1.070 | 450 tot 650 | Kratten, bakken, grote behuizingen |
| 90 | 1.840 | 700 tot 1.000 | Auto- en logistieke onderdelen |
| 110 | 3.370 | 1.100 tot 1.600 | Batterijbehuizingen, pallets, grote technische onderdelen |
| 130 | 5.560 | 1.800 tot 2.500 | Zeer grote onderdelen, lage cavitatie |
De verhouding tussen lengte en diameter bepaalt hoeveel verblijftijd het polymeer krijgt en hoe stabiel de smelt wordt. Een verhouding van 20:1 tot 22:1 dekt het meeste gewone werk, terwijl 24:1 en hoger geschikt is voor technische harsen en verbindingen waarbij menging en temperatuuruniformiteit van belang zijn. De compressieverhouding ligt gewoonlijk tussen 2,0 en 3,0 voor injectieschroeven, lager voor afschuifgevoelige materialen en hoger voor kristallijne harsen die een snelle overgang nodig hebben.
Het meetgedeelte verdient een eigen beslissing. Een eenvoudige meetzone en een barrière-ontwerp gedragen zich anders wat betreft herstelstabiliteit, en op een machine met twee platen die een grote kans maakt, heeft de herstelstabiliteit rechtstreeks invloed op de consistentie van het onderdeelgewicht in de holtes. Als het onderdeel een krappe gewichtstolerantie heeft, betaalt een schroef met een menggedeelte in de doseerzone zichzelf vaak sneller terug dan welke inspectieapparatuur verderop in het proces.
De terugslagklep, of keerring, is het goedkoopste onderdeel van de injectie-eenheid en het onderdeel dat het meeste schroot veroorzaakt. Een versleten ring zorgt ervoor dat de smelt terugglijdt tijdens het injecteren, zodat de machine zijn positie vasthoudt door meer materiaal aan te duwen en het gewicht van het schot tussen de cycli afwijkt. Specificeer het ringmateriaal voor de vulling in uw compound en bewaar een reserve op de plank. Bij met glas gevuld werk kan de ring als eerste vervangen worden, soms binnen een jaar.
Bepaal de maat van het schroefgewicht en de vereiste injectiedruk, bevestig vervolgens L/D, compressieverhouding en controleer het ringmateriaal ten opzichte van de werkelijke samenstelling.
Slijtage, materialen en de kosten van een verkeerde loop
Bij de selectie van vaten kan een inkoopteam snel geld besparen en nog sneller geld verliezen. Een genitreerd vat is de standaardkeuze voor ongevulde basisharsen: een nitreerlaag van ongeveer 0,4 tot 0,7 mm met een oppervlaktehardheid van ongeveer 900 tot 1.000 HV, aangebracht op een nitrerend stalen lichaam. Het presteert goed voor polyolefinen, PS, ABS en algemeen werk met een bescheiden vulstofgehalte.
Zodra de compound meer dan 20 tot 25 procent glasvezel, minerale vulstof of schurend pigment bevat, verandert het slijtagemechanisme van langzaam polijsten in snelle erosie. Een bimetaalvat met een centrifugaal gegoten voering die carbidedeeltjes bevat, is veel beter bestand tegen erosie, en de kostenpremie bedraagt doorgaans tussen de twee en drie keer de prijs van een genitreerd vat van dezelfde grootte. Of dat zich terugbetaalt, hangt af van het tonnage, de cyclustijd en de belading van het vulmiddel, en de berekening is eenvoudig: vergelijk het vervangingsinterval van een genitreerd vat met dat van een bimetaal, tel daar de kosten voor stilstand bij op en kijk welk getal kleiner is.
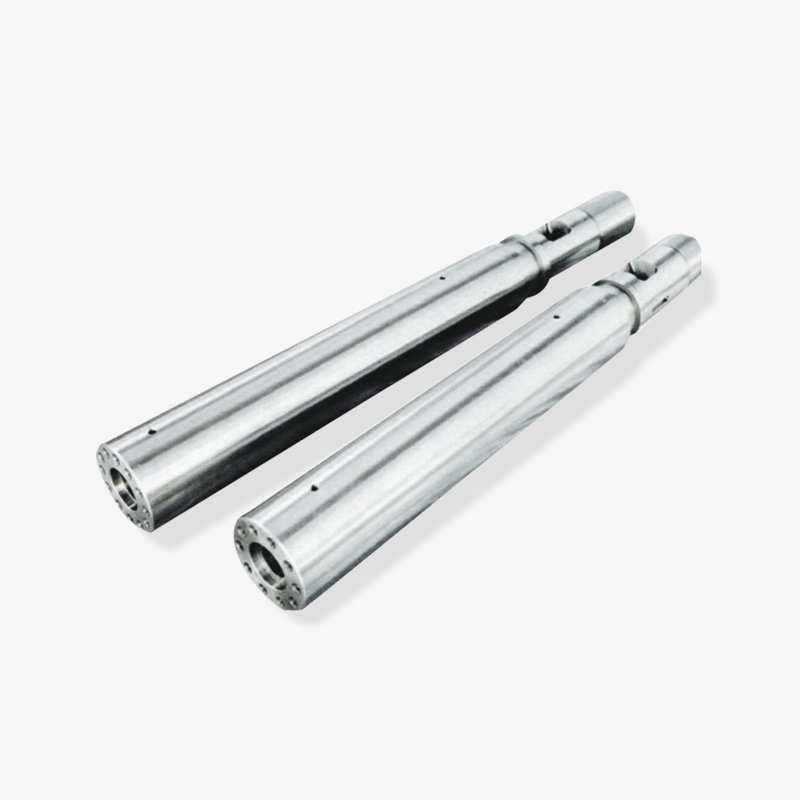
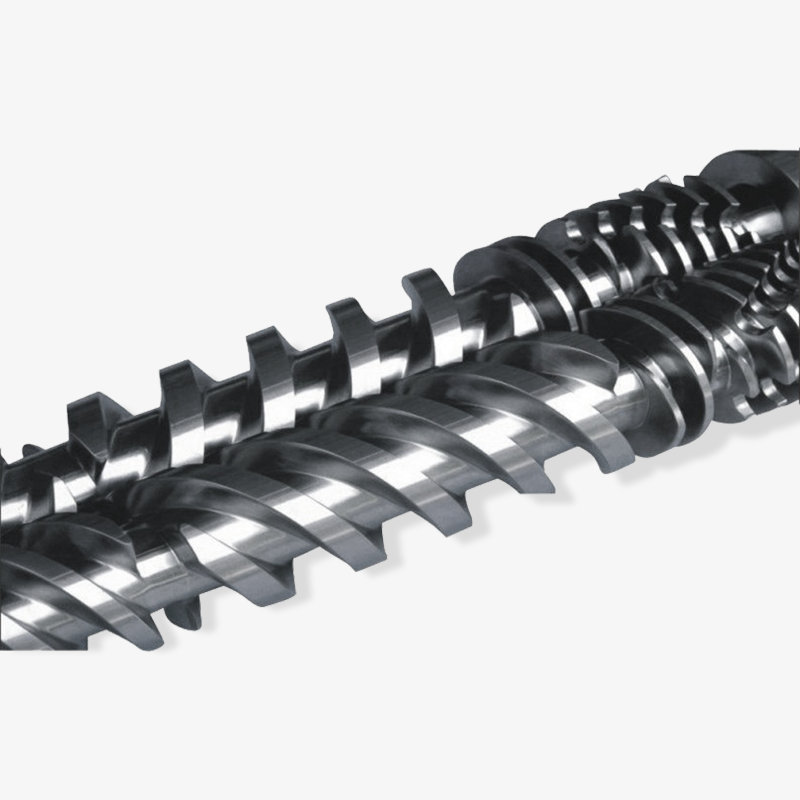
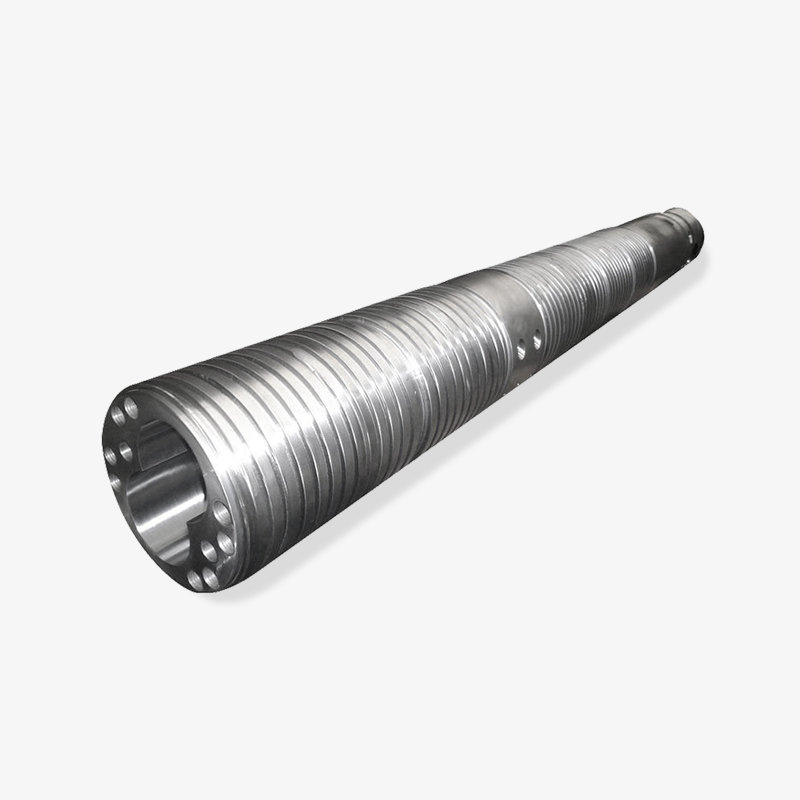
 Op maat gemaakte bimetaalschroefcilinder voor kunststofmachines Bimetalen cilinder- en schroefopties gericht op slijtvastheid en corrosiebestendigheid, met op CNC afgestemde componenten en aangepaste legeringen voor gevulde of speciale technische kunststoffen. Bekijk Product →
Corrosie is een probleem dat losstaat van slijtage en vraagt om een apart antwoord. PVC, POM, vlamvertragende kwaliteiten en materialen met zure resten tasten de cilinderwand en het schroefoppervlak aan, zelfs als er geen vulmiddel aanwezig is. In die gevallen is een corrosiebestendige voering of een goed op elkaar afgestemd loop- en schroefmateriaal belangrijker dan alleen de hardheid.
Waar slijtage eigenlijk het eerst zichtbaar is
- De keerring en zitting, omdat ze de hoogste druk en het meest glijdende contact zien.
- De voedingszone van de schroef, waar de vliegdiepte geleidelijk toeneemt en de transportsnelheid van vaste stoffen afneemt.
- Het meetgedeelte, waar de loopboring groeit en de vluchtpunten hun scherpe rand verliezen.
- Het mondstuk, vooral bij gevulde materialen en kleine doorlaatdiameters.
Het meten van slijtage is eenvoudig en wordt zelden vaak genoeg gedaan. Een boringmeter op drie posities langs de loop, een micrometer op de schroefbladen en een visuele controle op de ringzitting vertellen u of het apparaat aan vervanging toe is of alleen aan een nieuwe ring. Door deze cijfers elk jaar te registreren, verandert het onderhoud van giswerk in een planning en krijgt de leverancier voldoende informatie om nauwkeurig een vervangingsofferte te kunnen maken.
Kies genitreerd staal voor schone grondstofharsen en een bimetaalbekleding zodra het vulstofgehalte ongeveer 20 procent overschrijdt, maar controleer corrosie afzonderlijk van slijtage.
Checklist voor offerteaanvragen voor kopers die samenwerken met een fabrikant van schroeven en vaten
De meeste uitgestelde orders voor schroeven en vaten worden niet vertraagd door de productiecapaciteit. Ze worden vertraagd door ontbrekende informatie, en het ontbrekende item is meestal een flensafmeting of een thermokoppelgat dat pas zichtbaar wordt wanneer het nieuwe vat aan de machine wordt aangeboden. Door de onderstaande gegevens te verzamelen voordat het onderzoek wordt uitgevoerd, wordt het grootste deel van dat risico weggenomen.
Gegevens die in het onderzoek moeten worden opgenomen
- Machinemerk, model en nominale klemkracht, plus het originele onderdeelnummer van de schroef, indien beschikbaar.
- Schroefdiameter, totale lengte en de effectieve verhouding tussen lengte en diameter, met een tekening als het origineel niet standaard is.
- Looplengte, buitendiameter flens, flensdikte, boutcirkel en aantal boutgaten.
- Vorm en positie van de voerkeel, of er een voedingshoes is meegeleverd, en de afmetingen van de keelopening.
- Aantal verwarmingszones, bandbreedtes en spanningen van de verwarming, plus posities en dieptes van thermokoppelgaten.
- Type mondstuk, straal, diameter van de opening en of een afgesloten of veerbelast mondstuk vereist is.
- Te verwerken materiaal, vulstofgehalte en eventueel vlamvertragend of corrosief additief.
- Vereiste oppervlaktebehandeling, hardheidsspecificatie en of er een maatrapport verwacht wordt.
Het is de moeite waard om expliciet te zijn over inspectie. Een serieuze leverancier zal een maatrapport, hardheidsmetingen, een rechtheidsregistratie en een druktestresultaat voor de loop verstrekken. Als die documenten niet worden aangeboden, vraag dan of dat wel kan, want een leverancier die zijn eigen output meet, is doorgaans een leverancier die zowel op de tweede orde als op de eerste een tolerantie kan hanteren.
Er is ook een commercieel punt dat ervaren kopers vroeg naar voren brengen. Vraag of het bedrijf een fabrikant is met eigen bewerking, nitreren en slijpen, of een groothandel die onderdelen uit verschillende werkplaatsen assembleert. Een fabrikant kan doorgaans de doorlooptijd controleren en een tolerantievraag direct oplossen, terwijl een handelsbedrijf een communicatielaag toevoegt. Beide modellen kunnen werken, maar de aankoopbeslissing moet weerspiegelen met welk model u te maken heeft.
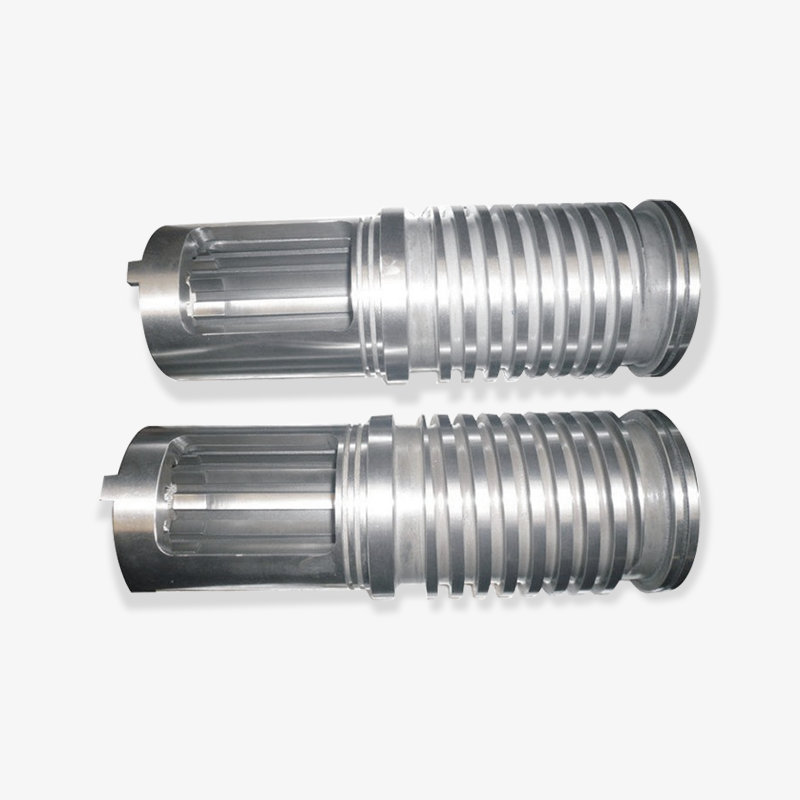
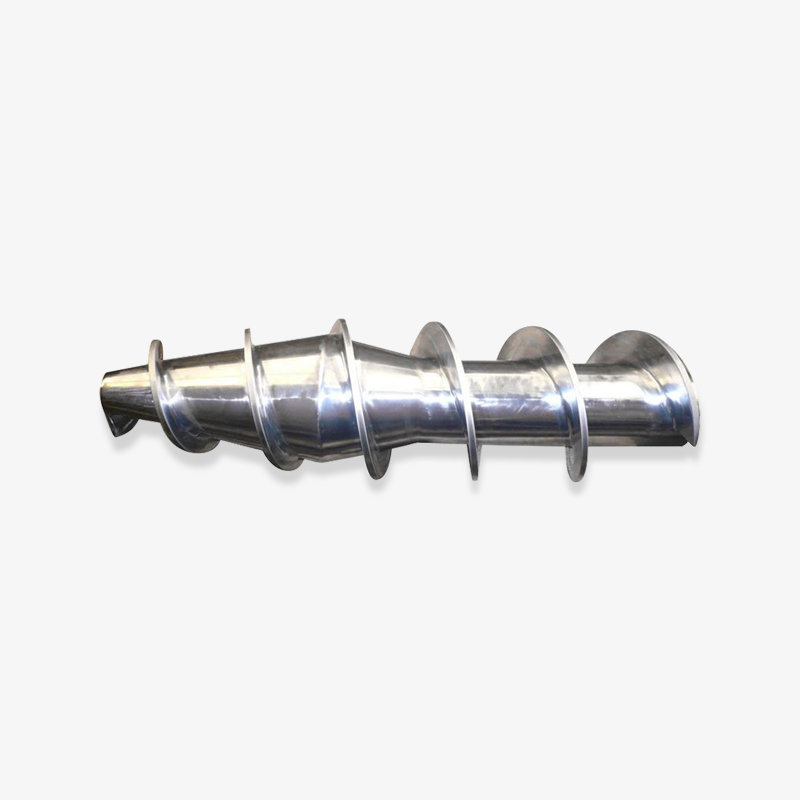
 Aangepaste spuitgietmachine, schroefcomponenten en mondstuk SKD61 frontlichaam, schroefcomponenten en mondstuk voor plastificeerstabiliteit; handig voor het specificeren van bijpassende slijtageonderdelen en het bewaren van kritische reserveonderdelen bij de hoofdcomponenten. Bekijk Product →
Bestel ten slotte de kleine onderdelen bij de grote. Schroefpunten, keerringen, zittingen, mondstukuiteinden en verwarmingsbanden zijn goedkoop in vergelijking met de hoofdcomponenten en zijn de items die een lijn stoppen als ze kapot gaan. Een enkele zending met een reservering en een reservemondstuk kost veel minder dan een luchtvrachtnoodgeval drie maanden later.
Een volledige offerteaanvraag met flensafmetingen, thermokoppelposities en vuldetails elimineert het meeste doorlooptijdrisico voordat de bestelling wordt geplaatst.
Prijs, doorlooptijd en leveranciersselectie
Voor een machineproject met twee platen vormt het schroef- en vatpakket een klein deel van de totale kosten, maar een groot deel van het planningsrisico. Een standaard genitreerde schroef en cilinder voor een middelgrote injectie-eenheid duurt doorgaans enkele weken vanaf de goedkeuring van de tekening, en een bimetaaleenheid of een aangepaste flens kan langer duren. Die weken zitten tussen de installatie van de machine en het eerste verkoopbare onderdeel, en horen dus thuis in het projectplan en niet in een vervolgmail.
Drie factoren beïnvloeden de prijs meer dan wat dan ook. Materiaal en behandeling komen op de eerste plaats, waarbij een bimetalen cilinder en schroef aanzienlijk meer kosten dan een genitreerd paar. Grootte komt op de tweede plaats, omdat een vat van 130 mm veel meer staal en bewerkingstijd kost dan een vat van 60 mm. Complexiteit komt op de derde plaats: een niet-standaard flens, een ongebruikelijke invoeropening of een schroef met een gespecialiseerd menggedeelte zorgen allemaal voor extra engineeringtijd voordat de eerste spaan wordt gesneden.
Leveranciersselectie komt meestal neer op bewijs. Vraag hoe lang het bedrijf al schroeven en cilindersets produceert, hoeveel vierkante meter bewerkingsruimte het exploiteert en welke exportmarkten het al bedient. Een fabrikant die al tientallen jaren aan bouwers van kunststofmachines in Noord-Amerika, Europa en Zuidoost-Azië levert, heeft al de leveranciersaudits ondergaan die uw eigen kwaliteitsteam zou uitvoeren.
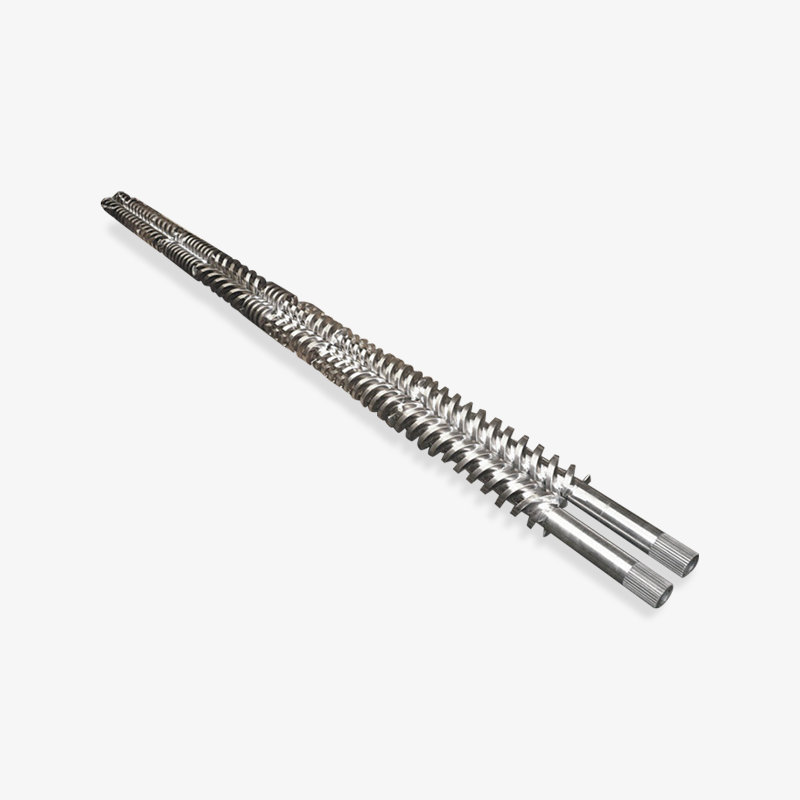
Zhoushan Microwave Screw Machinery produceert sinds 1990 schroeven en vaten voor kunststofmachines, opereert vanuit een werkplaats van meer dan 10.000 vierkante meter en exporteert naar markten als de Verenigde Staten, Duitsland, Dubai, Vietnam en Thailand. Het productassortiment omvat enkele schroeven, conische en parallelle dubbelschroefvaten, planetaire schroefvaten, bimetalen schroefvaten, rubberen extrusieschroeven en schroefvaten en accessoires voor spuitgietmachines. Dit betekent dat een koper die een injectie-eenheid assembleert voor een grote machine met twee platen het volledige slijtagepakket bij één technisch contactpersoon kan betrekken in plaats van meerdere werkplaatsen te coördineren.
Behandel de bestelling voor schroeven en vaten als een afroepartikel met een eigen doorlooptijd, en selecteer een leverancier op basis van gedocumenteerde productiecapaciteiten in plaats van alleen op basis van de prijs.
FAQ: Twee vragen over spuitgietmachines met glasplaat
Is een spuitgietmachine met twee platen beter dan een wisselmachine?
Het is beter boven ongeveer 800 ton, waar de kortere klemeenheid, het bredere matrijshoogtebereik en de verminderde slijtageonderdelen zwaarder wegen dan de hogere kapitaalkosten. Onder de 400 ton is een wisselmachine doorgaans goedkoper en iets sneller in de droge cyclus, waardoor het voordeel van twee platen aanzienlijk kleiner wordt.
Hoe bereken ik de klemkracht die ik nodig heb?
Vermenigvuldig het geprojecteerde oppervlak van het onderdeel en de loper in vierkante centimeters met de holtedruk in bar en deel dit vervolgens door 1.000 om ton te krijgen. Voeg een marge van 10 tot 20 procent toe voor verpakking en toekomstige matrijzen, en bevestig dit cijfer aan de hand van de vulanalyse van de matrijzenmaker voordat je een machinegrootte bepaalt.
Verschilt de injectie-eenheid op een machine met twee platen?
Niet in principe, maar in schaal. Grote klemeenheden worden gecombineerd met schroeven in het bereik van 90 tot 130 mm en schotgewichten van ongeveer 1,8 tot 5,5 kilogram voor polystyreen, waardoor de weekmakercapaciteit, vatverwarmingszones en schroefherstel belangrijker worden voor de cyclustijd dan op een kleine machine.
Hoe vaak moeten schroeven en vaten worden vervangen?
Voor schone basisharsen op een goed werkende machine kunnen een genitreerde schroef en cilinder vele jaren meegaan. Bij met glas gevulde verbindingen moet de keerring mogelijk binnen een jaar worden vervangen en de loop zelf aanzienlijk eerder. Daarom rechtvaardigen schurende toepassingen meestal vanaf het begin een bimetaalbekleding.
Kan ik een nieuwe schroef en cilinder op een oudere machine monteren?
Meestal wel, mits de flensafmetingen, voedingshals, schroeflengte en aandrijfaansluiting nauwkeurig worden gemeten. Veel oudere machines hebben niet-standaard flenzen, dus een maattekening of een meting ter plaatse is essentieel voordat de vervanging wordt vervaardigd.
Wat moet ik controleren bij levering?
Bevestig het maatrapport aan de hand van de tekening, controleer de hardheidsmetingen, inspecteer de boring en vluchtoppervlakken op inkepingen en controleer of de thermokoppelgaten en de posities van de verwarmingsbanden overeenkomen met de machine. Laat de unit vóór de productie opwarmen bij lage temperatuur om de dekking van de verwarming en de sensorrespons te bevestigen.
De meeste vragen over de aankoop van twee platen komen neer op drie cijfers: vereiste klemkracht, schotgewicht en bevestiging dat de mal tussen de trekstangen past.
Gerelateerd lezen en volgende stappen
Het klemontwerp en de injectie-eenheid worden in dezelfde projectvergadering gespecificeerd, maar door verschillende mensen onderhouden, en verdienen beide een gedocumenteerde beslissing. Voordat de inkooporder wordt verzonden, plaatst u de klemkrachtberekening, de malomhullingstekening en de schroef- en cilinderspecificatie in één bestand en verzendt u dat bestand naar alle betrokken leveranciers.
Nuttige pagina's op deze site
Indien de machine nog in selectie is, vraag dan tijdig de machinebouwer om de tekening van de injectie-unit. Dat ene document vertelt een fabrikant van schroeven en cilinders de flensgrootte, schroeflengte, indeling van de verwarmingszone en mondstukinterface, en zorgt ervoor dat de bestelling van slijtageonderdelen parallel loopt met de machine-installatie in plaats van erna.
Voor kopers met een gemengd portfolio van grote machines met twee degels en kleinere wisselpersen helpt het ook om schroefdiameters te standaardiseren waar het onderdelenassortiment dit toelaat. Minder maten betekent minder reserveringen, minder verwarmingsbandvarianten en een kortere responstijd wanneer een lijn stopt.
Bestel het schroef- en cilinderpakket naast de machine, met behulp van één document dat de klemgegevens, de malomhulling en de afmetingen van de injectie-eenheid combineert.
Geselecteerd lagerweergave

 浙公网安备 33090202000520 号
