

Auteur: Weibo
Datum: Nov 03, 2026
Onderdelen van injectiemachines: schroef- en vatgids voor bouwers en leveranciers
Een pers van 250 ton die vier jaar lang dezelfde met glas gevulde nylonklus heeft uitgevoerd, faalt zelden zonder waarschuwing. Het begint demping te verliezen, de hersteltijd van de schroef neemt met twee of drie seconden toe en er verschijnt een dun spoor van zwarte stippen bij het derde schot van elke cyclus. Tegen de tijd dat het onderhoudslogboek de achterstand inhaalt, zijn de vluchten nabij de meetzone afgerond en is de boring van de loop op precies hetzelfde punt met 0,15 mm gegroeid.
Iedereen die onderdelen van injectiemachines koopt, heeft dit zien gebeuren. Het frustrerende is dat de kosten zelden het onderdeel zelf zijn. Het zijn de zes weken van afwijkende afmetingen, de afgewezen partij die niemand kan traceren, en de noodbestelling die met een premie is geplaatst omdat het reserveonderdeel nooit op de plank lag. De korte versie vooraf: op een vormmachine concentreert de slijtage zich in de weekmakergroep, dat wil zeggen de schroef, de loop, de keerring en het mondstuk, dus daar betalen de specificatie-inspanningen en de reservevoorraad zich het snelst terug.
Onderdelen van injectiemachines groeperen op basis van het werk dat ze doen
Machinehandleidingen vermelden vaak honderden regelitems, wat nutteloos is als een ploegleider moet weten waar hij moet kijken. Een meer praktische manier om onderdelen van injectiemachines te sorteren is op basis van de functie die ze tijdens één cyclus vervullen: de mal dichthouden, smelten en injecteren, stroom leveren en de volgorde controleren.
Die groepering is van belang omdat de symptomen er duidelijk op aansluiten. Flits en ongelijkmatige klemkracht behoren tot de klemgroep. Korte shots, zwarte stippen en kussenvariatie behoren tot de weekmakende groep. Langzaam herstel van de schroef met normale verwarmingspunten op de aandrijf- of hydraulische groep. Wanneer het alarmlogboek tussen niet-gerelateerde fouten springt, is de besturings- en instrumentatiegroep meestal de plek om te beginnen.
| Functiegroep | Onderdelen die u daadwerkelijk gaat bestellen | Baan in de cyclus | Eerste teken dat het aandacht nodig heeft |
|---|---|---|---|
| Klemmen | Platens, trekstangen, knevelkoppeling, klemcilinder, uitwerppennen en uitwerpplaat, hoogteverstelling van de mal | Houdt de mal gesloten tegen de injectiedruk en werpt het onderdeel uit | Flits op de scheidingslijn, ongelijkmatige klemkracht van links naar rechts, uitwerpsporen |
| Plastificeren en injecteren | Schroef, vat, keerring, schroefpunt, mondstuk, verwarmingsbanden, thermokoppels, trechter en invoeropening | Transporteert, smelt, mixt, doseert en injecteert het shot | Kussenvariatie, zwarte stippen, korte schoten, steeds langere hersteltijd |
| Aandrijving en hydrauliek | Pomp, servomotor, proportionele kleppen, accumulator, slangen, afdichtingen, hydraulische olie en filters | Levert koppel op de schroef en kracht op de klem | Langzaam herstel, stijging van de olietemperatuur, drukval onder belasting |
| Controle en instrumentatie | PLC, I/O-kaarten, HMI, druk- en positiesensoren, eindschakelaars, thermokoppelingangen | Volgt de cyclus en houdt parameters herhaalbaar | Cyclustijdafwijking, willekeurige alarmen, parameters die niet standhouden |
| Verbruiksartikelen aan de vormzijde | Aanspuitbus, hotrunner-punten, kernpennen, waterfittingen, afdichtingen | Vormt en koelt het onderdeel | Poort bloost, plakkende delen, onevenwichtige koeling |
Voor een machinebouwer fungeert deze tabel tevens als inkoopkaart. Klemdelen zijn grotendeels structureel en worden per machineontwerp één keer besteld. Het zijn weekmakende onderdelen die terugkomen als nabestellingen. Daarom verdienen hun tekeningen, toleranties en materiaalcertificaten de meeste aandacht in uw leveranciersbestand.
Onderdelen die in aanraking komen met gesmolten polymeer verslijten het eerst; onderdelen die alleen belasting dragen, doen dat zelden. Budgetteer uw aandacht in die volgorde.
Binnen de Plasticizing Group: waar slijtage zich concentreert
De weekmaker is een kleine, hete hogedrukmachine in de grotere. Een schroef die met een snelheid van 80 tot 200 tpm draait, sleept vaste pellets door een verwarmd vat, comprimeert ze, smelt ze tegen de wand van de boring, homogeniseert de smelt en werkt vervolgens als een zuiger om deze door een mondstuk te duwen. Bij elk van deze stappen komen schurende vulstoffen, corrosief gas of thermische spanningen op dezelfde twee oppervlakken terecht.
De schroef
De meeste injectieschroeven hebben een lengte-diameterverhouding tussen 20:1 en 24:1, verdeeld in een voedingszone, een overgangs- of compressiezone en een meetzone. De voerzone is diep om pellets door te slikken; de meetzone is ondiep om druk en schuifkracht op te bouwen. Daartussen loopt de kanaaldiepte taps toe, en die tapsheid definieert de compressieverhouding, doorgaans 2,0 tot 2,5 voor algemeen werk en lager voor warmtegevoelige materialen zoals hard PVC.
Slijtage verschijnt als eerste op de vluchtlandingen, niet in het kanaal. De vluchttip is het oppervlak dat over de boring wrijft, en zodra de landbreedte groter wordt en de buitendiameter van de vlucht kleiner wordt, glijdt de smelt achteruit over de vluchten in plaats van vooruit te bewegen. Deze slip is wat operators ervaren als een langere hersteltijd en een onstabiel kussen; het is geen probleem met de verwarming, ook al lijkt het er wel een op het temperatuurdisplay. Met glas gevulde verbindingen bij een belasting van 30 tot 50 procent versnellen dit dramatisch omdat de vezels werken als een langzaam maalpasta.
Het vat
Vaten vallen in twee brede families. Genitreerde vaten maken gebruik van een gas-nitreerde laag van ongeveer 0,4 tot 0,7 mm op een geschikt basisstaal, dat tegen redelijke kosten een hard oppervlak geeft en geschikt is voor ongevulde standaardharsen. Bimetaallopen maken gebruik van een centrifugaal gegoten legeringsvoering, vaak 2 tot 5 mm dik en geladen met carbidedeeltjes, die veel beter bestand is tegen slijtage en veel meer hittecycli verdraagt voordat het oppervlak kapot gaat.
Het slijtagepatroon in een loop is zelden uniform. De groei van de boring concentreert zich doorgaans aan het einde van de doseerzone en vlak voor het mondstuk, waar de druk en de schuifkracht het hoogst zijn. Daarom zegt het meten van de boring bij alleen de invoeropening vrijwel niets. Een driepuntscontrole over de lengte is de minimaal bruikbare keuring.
Controleer ring, schroefpunt en mondstuk
De controlering is het goedkoopste onderdeel van de groep en het onderdeel dat het vaakst te lang in gebruik blijft. Het glijdt over de schroefschacht en dicht af tijdens het injecteren. Een glijdende speling die begint bij 0,05 tot 0,15 mm gaat open door slijtage, en zodra deze ongeveer 0,25 mm passeert, kan de machine niet langer een stabiel kussen vasthouden omdat smelt tijdens de injectieslag naar achteren lekt. Het op tijd vervangen van een ring en tip is een van de weinige echt goedkope voordelen bij het onderhoud van gietstukken.
Het mondstuk is de laatste restrictie vóór de mal. De bolvormige straal moet overeenkomen met de spruwstruik, en de opening heeft invloed op de schuifgeschiedenis. Verwarmingsbanden en thermokoppels zijn ook verbruiksartikelen, en een band die 15 graden koeler is geworden dan het instelpunt verandert stilletjes het hele smeltprofiel.
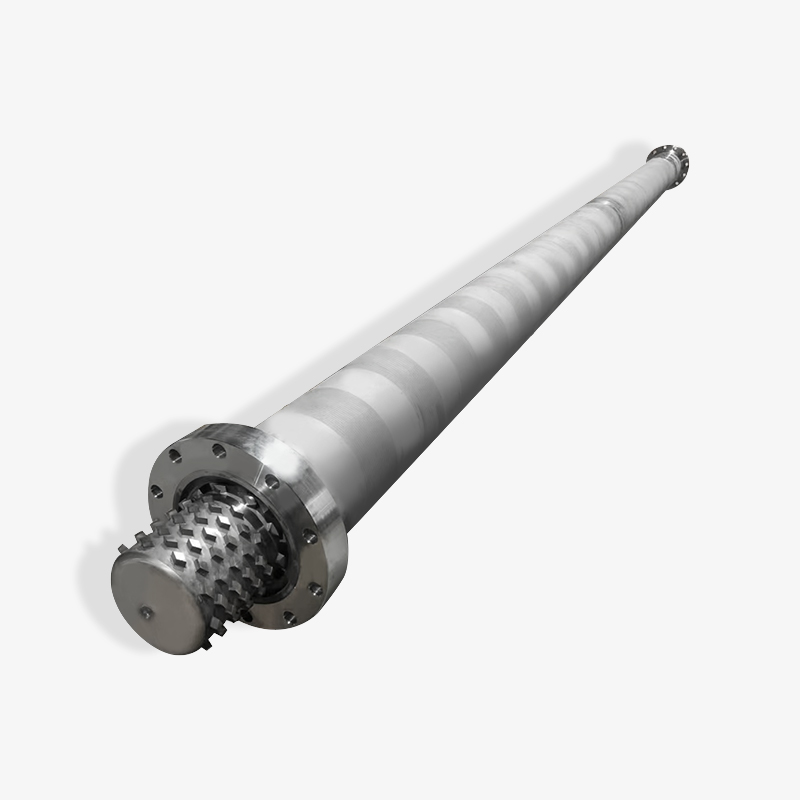
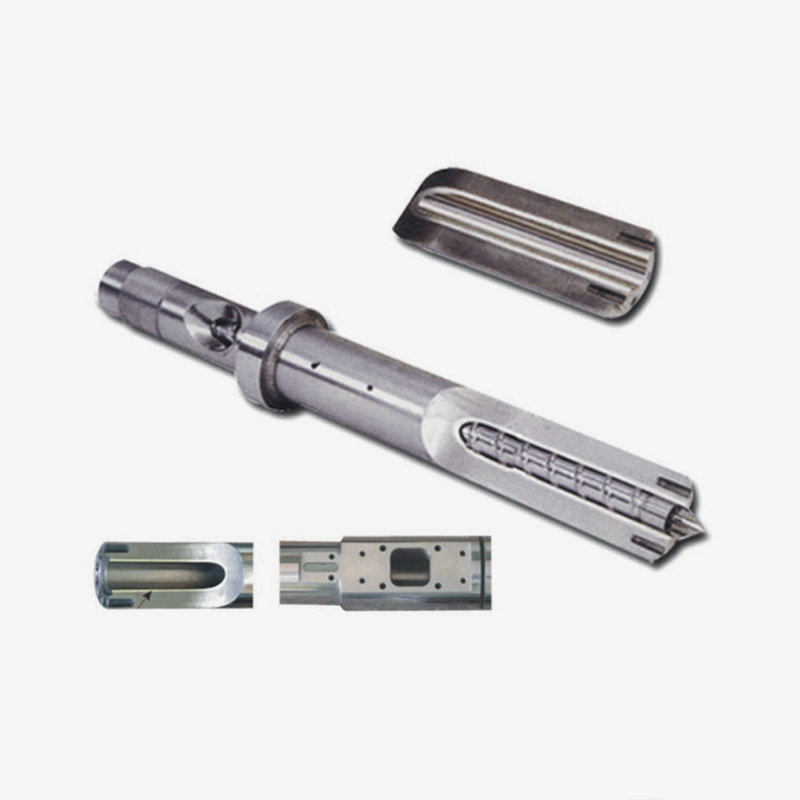
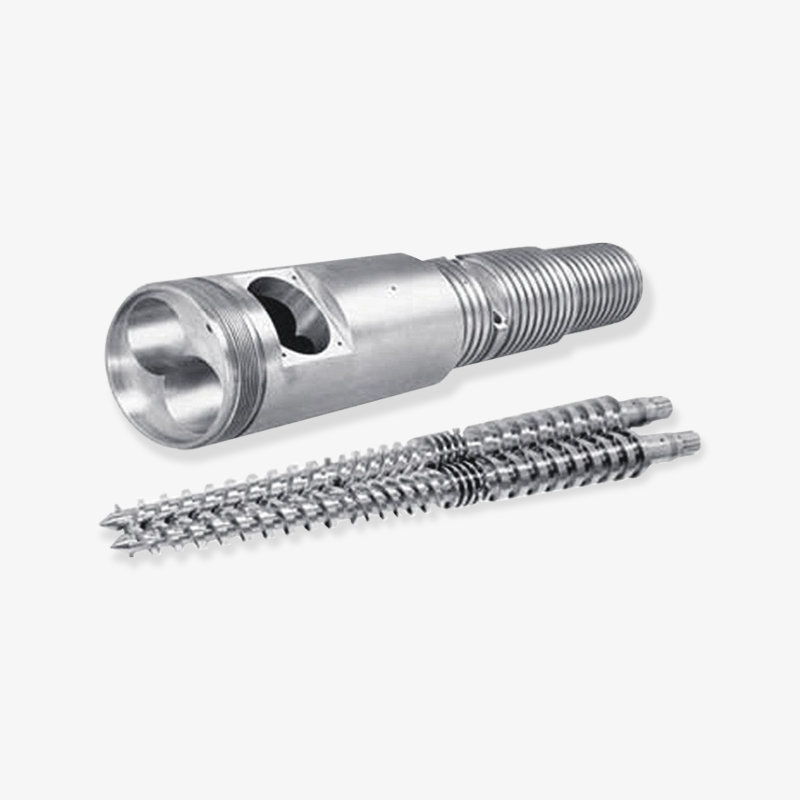
 Op maat gemaakte spuitgietschroef en vat De schroef and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. Bekijk Product →
Wanneer u deze groep als een bijpassende set koopt in plaats van als afzonderlijke items, wordt de pasvorm tussen schroef, ring en boring vóór verzending door de leverancier gecontroleerd, waardoor de meest voorkomende oorzaak van een "nieuw onderdeel dat nog steeds geen kussen vasthoudt" wordt weggenomen.
Een versleten controlering bootst een versleten schroef bijna perfect na. Vervang de ring en de tip voordat u een schroefbestelling goedkeurt.
Onderdelen die overeenkomen met de hars die u daadwerkelijk gebruikt
De meest voorkomende specificatiefout is het kopen van de constructie die bij de machine past in plaats van de hars. Twee machines van 180 ton met identieke shotgroottes kunnen compleet verschillende schroef- en cilinderconstructies nodig hebben als de ene ongevuld polypropyleen vormt en de andere 40 procent glasgevuld polyamide vormt.
De draagmodus moet de keuze bepalen. Schurende vulstoffen veroorzaken mechanische erosie van vluchtlanden en boorwanden. Corrosieve smeltmiddelen, vooral PVC en sommige vlamvertragende soorten, tasten de genitreerde laag chemisch aan en veroorzaken putjes in plaats van glad polijsten. Harsen bij hoge temperaturen oxideren het staaloppervlak en verkorten de levensduur van de verwarmingsband. Elk van deze vragen heeft een ander antwoord nodig.
| Hars of vulmiddel | Dominante slijtagemodus | Vat richting | Schroef richting | Wat te bekijken |
|---|---|---|---|---|
| Ongevuld PP, PE, PS, ABS, PC | Lichte lijmslijtage | Genitreerde boring, standaardvoering | Genitreerd staal, 20:1 tot 22:1 L/D | Langzaam verlies van herhaalbaarheid van de metingen na enkele jaren |
| Glasgevulde PA, PBT, POM op 20 tot 50 procent | Ernstige slijtage | Bimetaalvoering met carbidefase | Bimetaal of gelaste harde bekleding op meenemers, mengsectie | Afgeronde vluchthoeken en stijgend schroefkoppel |
| Hard en geplastificeerd PVC | Corrosie plus thermische degradatie | Corrosiebestendige bimetaal- of verchroomde boring | Verchroomd, lage compressie, geen dode hoeken | Zwarte lijnen en putjes op genitreerde oppervlakken |
| PPS, PEI, PEEK, LCP | Oxidatie bij hoge temperaturen met schurende vulstoffen | Bimetaal met hittebestendige legering | Legering voor hoge temperaturen met beschermde punt | Doorgebrande verwarmingsband en verkleurde schroefoppervlakken |
| Schuimende EPE en EPP | Geringe slijtage, onstabiele druk | Standaard genitreerde boring is meestal voldoende | Schroef met speciale meng- en decompressiezone | Dichtheidsvariatie en ongelijkmatige celstructuur |
| Gerecycleerde vlok met vulmiddel en metaalsporen | Gemengde slijtage en impact | Bimetaal boring | Bimetaalschroef met versterkte punt | Plotselinge koppelpieken en schade aan de voedingszone |
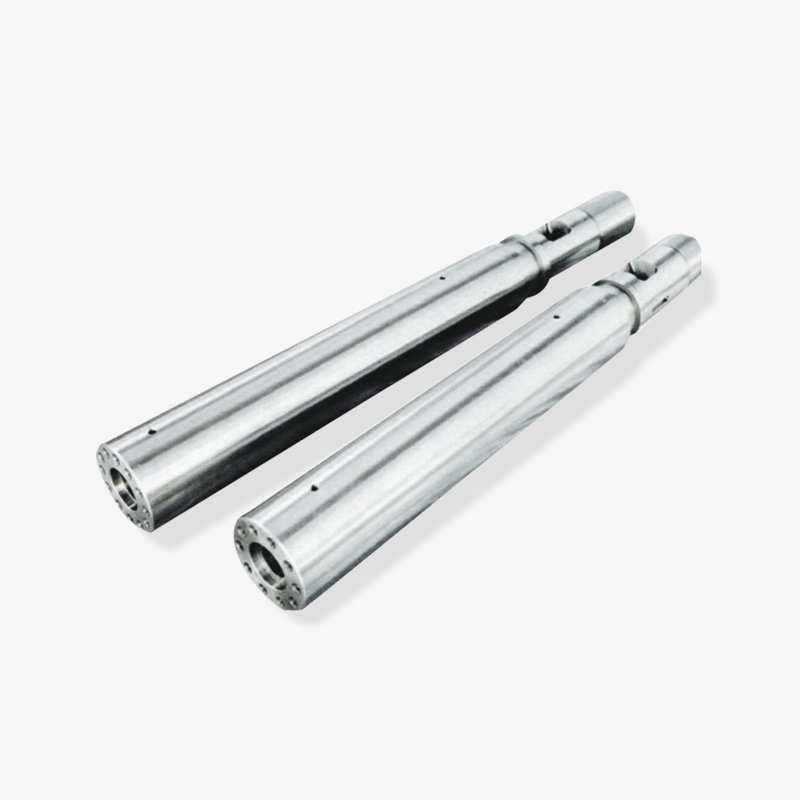
 Bimetaalschroef voor gevulde en hogetemperatuurharsen Een bimetaalschroef combineert een stevige basis met een slijtvast en corrosiebestendig legeringsoppervlak voor gevulde en hoge temperatuur technische harsen. Bekijk Product →
Een bimetaalconstructie kost meer dan een genitreerde constructie, en voor een machine die ongevuld polypropyleen in een cyclus van 20 seconden draait, zijn die extra kosten heel weinig waard. Voor een met glas gevulde baan in drie ploegendiensten betaalt deze zich doorgaans binnen het eerste jaar van vermeden stilstand terug. Het eerlijke antwoord hangt af van het laden van het vulmiddel, het aantal cycli en hoe tolerant uw klant is ten aanzien van kwaliteitsafwijkingen voordat er een klacht over ontstaat.
Geef de slijtage op van de gevulde of corrosieve klus die de machine het meest zal uitvoeren, niet van de gemakkelijkste klus die hij ooit zal uitvoeren.
Een schroef- en tontekening lezen als een koper
Inkoopingenieurs die een schroeftekening kunnen lezen, onderkennen de meeste leveringsproblemen voordat de bestelling wordt geplaatst. De tekening is niet zomaar een vorm; het is een reeks afspraken over geometrie, warmtebehandeling en pasvorm. Hier is de volgorde die het waard is om elke keer te controleren.
- Diameter en pasvormklasse. Nominale schroefdiameter plus tolerantie, afgestemd op de cilinderboringtolerantie. Een schroef en cilinder besteld bij twee verschillende leveranciers is de meest voorkomende bron van overmatige initiële speling.
- Lengte-diameterverhouding en zonelengtes. Voedings-, overgangs- en doseerlengtes moeten worden weergegeven als percentages of absolute afmetingen. Vage tekeningen produceren schroeven die draaien maar niet op dezelfde manier plastificeren als het origineel.
- Compressieverhouding. Controleer of de verhouding geschikt is voor de hars. Een 3:1-schroef die in een PVC-klus valt, zal het materiaal afbreken, ongeacht hoe goed het is bewerkt.
- Vluchtgeometrie. Steek, vluchtbreedte, kanaaldiepteprofiel en eventuele barrière- of mengvluchten. Deze bepalen de homogeniteit en de output van de smelt, en niet alleen de levensduur.
- Basismateriaal en warmtebehandeling. Basisstaalkwaliteit, nitreerdiepte en oppervlaktehardheid, of bimetaaldikte en carbidegehalte. Vraag naar de werkelijke waarden, niet naar de uitdrukking "materiaal van hoge kwaliteit".
- Rechtheid en oppervlakteafwerking. Rechtheid per lengte-eenheid en boringruwheid. Beide beïnvloeden de speling op manieren die alleen verschijnen nadat de machine heet is.
- Interfacedetails. Schroefschachtkoppeling, spiebaan of spiebaan, draadspecificatie, afmetingen van de keerringzitting. Dit zijn de afmetingen die bepalen of het onderdeel überhaupt past.
- Mondstukinterface. Bolradius, doorlaatdiameter en zithoek, afgestemd op de aanspuitbus aan de matrijszijde.
Een tekening die alle acht punten beantwoordt, kan door elke bevoegde fabrikant nauwkeurig worden geciteerd. Een tekening die drie van deze vragen beantwoordt, levert een onderdeel op dat past, loopt en iedereen er langzaam van overtuigt dat de machine het probleem is.
Elke dimensie die in uw tekening ontbreekt, wordt een veronderstelling die uw leverancier namens u moet maken.
Waar serviceoproepen echt vandaan komen
Voordat u besluit wat u in voorraad wilt hebben, helpt het om te zien hoe de klachten over weekmakers zich doorgaans verspreiden. Het onderstaande diagram is een illustratief patroon dat is ontleend aan algemene rapporten op de werkvloer en niet aan een formeel onderzoek. Beschouw de vorm dus als richtlijn en de exacte percentages als benadering.
Illustratief overzicht van servicebezoeken aan weekmakers
Slijtage van de schroefvlucht
34%
Controleer ring en schroefpunt
22%
Slijtage van de cilinderboring aan de doseerzijde
18%
Verwarmingsband en thermokoppel defect
14%
Verstopping van het mondstuk of schade aan de zitting
7%
Voed keeloverbrugging en verhongering
5%
De eerste drie categorieën vormen grofweg driekwart van het totaal. Daarom verdient de schroef- en tongeometrie de meest gedetailleerde tekening in uw onderdelenbibliotheek. Het verklaart ook waarom een onderhoudsteam dat alleen verwarmingsbanden op voorraad heeft, nog steeds dagen verliest als het kussen afdrijft.
De twee kleinste categorieën zijn de categorieën die het vaakst verkeerd worden gediagnosticeerd. Schade aan de mondstukzitting en het overbruggen van de voedingskeel zijn beide te zien als korte schoten, en beide worden toegeschreven aan de schroef. Een snelle drukcontrole bij het mondstuk en een blik op de temperatuur van de toevoeropening zullen ze scheiden voordat iemand een vervanging bestelt.
Voor een machinebouwer die apparatuur naar exportmarkten verzendt, heeft deze verdeling een tweede implicatie. Reservesets die naast een nieuwe machine worden verkocht, moeten de grotere staven weerspiegelen, en niet de goedkoopste, omdat een klant die een schroefpunt ontvangt maar geen controlering, nog steeds de servicelijn zal bellen.
Reservesets moeten de verdeling van de storingen volgen, en tweederde van de storingen zit in de schroef- en cilinderconstructie.
Slijtage meten voordat u toestemming geeft voor vervanging
Het vervangen van een schroef bij verdenking is duur. Vervanging op maat is een beslissing die u kunt verdedigen. De onderstaande metingen zijn de metingen die de vraag daadwerkelijk oplossen, en ze duren minder dan een uur op een stilstaande machine met verwijderde schroef.
| Meting | Waar moet je het heen brengen? | Typische nieuwstaat | Beslissingsdrempel |
|---|---|---|---|
| Schroefvlucht buitendiameter | Voer-, overgangs- en doseersecties | Tekening nominaal binnen tolerantie | 0,25 tot 0,4 mm onder nominaal |
| Diameter van de cilinderboring | Invoeropening, midden, doseerzijde | Tekening nominaal, fijne afwerking | 0,15 tot 0,25 mm boven nominaal |
| Radiale speling bij het meten | Alleen meetzone | Typisch 0,10 tot 0,20 mm | Boven 0,35 mm |
| Controleer de glijspeling van de ring | Ring tegen schroefschacht | 0,05 tot 0,15 mm | Boven 0,25 mm |
| Rechtheid | Volledige schroeflengte op V-blokken | Binnen 0,02 mm per 300 mm | Zichtbare buiging of slingering groter dan 0,05 mm |
| Toestand van het oppervlak van de boring | Meetsectie | Fijne, uniforme afwerking | Inkervingen, putjes of ruwheid boven 1,6 micrometer Ra |
Twee praktische opmerkingen. Meet indien mogelijk eerst de boring op temperatuur, want een heet vat heeft niet dezelfde vorm als een koud vat. Ten tweede: bewaar het vorige meetblad in het machinedossier. Een enkele meting vertelt u de klaring; twee metingen met een tussenpoos van zes maanden vertellen u het slijtagepercentage, en het slijtagepercentage voorspelt de volgende storingsdatum.
Twee meetbladen zijn meer waard dan één inspectierapport, omdat alleen de trend aangeeft wanneer u moet bestellen.
Sourcingrisico's: tolerantie, uitwisselbaarheid en doorlooptijd
De meeste klachten over vervangingsonderdelen gaan niet over de kwaliteit van de bewerking. Ze gaan over de kloof tussen wat de koper aannam en wat de leverancier aannam. Dit zijn de risico's die het waard zijn om in een inkooporder te schrijven.
- Opruiming stapelen. Een schroef aan de bovenkant van zijn tolerantie en een cilinder aan de onderkant van zijn tolerantie kunnen een speling achterlaten die twee keer zo groot is als de ontwerpwaarde voordat de machine ooit draait.
- Hardheidsclaims zonder certificaten. Nitreringsdiepte en oppervlaktehardheid moeten als meetwaarden bij de verzending verschijnen, en niet als marketingzin op een website.
- Uitwisselbaarheid van het interface-uiteinde. Schroefschachten, spiebanen en koppelingsdraden variëren tussen machinegeneraties. Een tekening van de meenemers zonder tekening van het aandrijfeinde is onvolledig.
- Levertijd opgegeven voor het verkeerde product. Op maat gemaakte schroeven en bimetalen vaten worden op bestelling gemaakt en hebben doorgaans weken in plaats van dagen nodig. Standaard genitreerde schroeven zijn mogelijk op voorraad. Bevestig tegen welk schema u wordt geciteerd.
- Verpakkings- en transportschade. Lange slanke delen buigen. De exportverpakking moet de schroef over de hele lengte ondersteunen, en de ontvangstinspectie moet een controle op de rechtheid omvatten, en niet alleen een visuele blik.
- Documentatie voor exportklanten. Materiaalcertificaten, maatrapporten en warmtebehandelingsgegevens zijn vaak vereist door de eigen eindklant van de machinebouwer, vooral op de Europese en Noord-Amerikaanse markten.
Voor kopers die een fabrikant, een handelsleverancier en een groothandel met elkaar vergelijken, verschijnt het onderscheid meestal precies op dit gebied. Een producent kan u het procestraject voor nitreren of centrifugaalgieten laten zien en een tekening aanpassen. Een handelaar stuurt uw tekening door en stuurt een offerte terug. Dat is niet automatisch slechter, maar het verandert wel wie het risico draagt als een tolerantie wordt gemist.
Schrijf de speling, hardheid en afmetingen van de aandrijfzijde op, en de meeste geschillen over vervangingsonderdelen verdwijnen voordat ze beginnen.
Reserveonderdelen die de moeite waard zijn om in voorraad te hebben, en wat u net op tijd moet bestellen
Voorraadbeslissingen worden meestal genomen op basis van de kosten per artikel en niet op basis van de kosten van stilstand, wat precies omgekeerd is. De juiste vraag is hoeveel productie-uren een ontbrekend onderdeel kost, en hoe voorspelbaar de timing van storingen is.
Keerringen, schroefpunten, sproeiers, verwarmingsbanden, thermokoppels en afdichtingen zijn op voorraad. Ze zijn goedkoop in verhouding tot de stilstandtijd, ze falen voorspelbaar en hun afmetingen zijn stabiel tijdens productieruns. Eén enkele planklade die deze artikelen bedekt, kan een onderbreking van twee dagen omzetten in een omschakeling van twee uur.
Schroeven en vaten behoren tot een categorie voor geplande bestellingen en niet tot een voorraadcategorie. Ze zijn gemaakt volgens een specifieke geometrie, ze zijn duur om inactief te houden, en ze gaan zo lang mee dat het vasthouden van drie varianten jarenlang kapitaal vergt. De juiste aanpak is een gemeten slijtagetrend plus een bekende doorlooptijd van de leverancier, zodat de bestelling wordt verzonden wanneer de trend een drempel overschrijdt in plaats van wanneer de machine stopt.
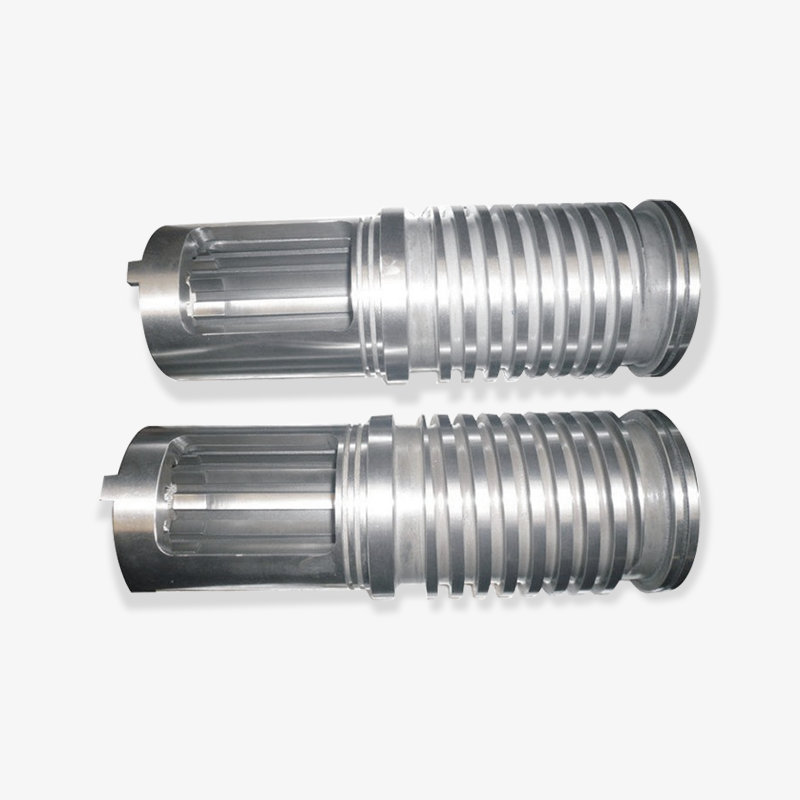
 SKD61 Accessoires voor spuitgietmachines Voorlichaam, kleine schroefonderdelen en mondstuk in SKD61, met geoptimaliseerde stromingspaden voor een stabiele smeltvloei en slijtvastheid. Bekijk Product →
Verbruiksaccessoires zijn de moeite waard om te consolideren bij dezelfde leverancier die de schroef en cilinder produceert, omdat de afmetingen van de ring, punt en zitting zijn afgestemd op die specifieke schroef in plaats van op een generieke standaard.
Voor machinebouwers die een programma met reservekits uitvoeren, is een verstandige structuur één kit met verbruiksartikelen per verzonden machine en één vervangingskit per verwacht gebruik van twee jaar. Zo blijft de eindklant ondersteund zonder dat hij of zij een volledige weekmakereenheid hoeft op te slaan.
Bewaar de onderdelen die voorspelbaar en goedkoop kapot gaan; plan de onderdelen die langzaam en duur kapot gaan.
Foutpatronen en wat ze betekenen voordat u iets vervangt
Een fout correct lezen bespaart meer geld dan goed kopen. Vier patronen dekken het grootste deel van wat een vormvloer feitelijk rapporteert.
Kussendrift bij normale temperaturen
Wanneer het kussen ronddwaalt en de verwarmingszones vasthouden, vermoed dan eerst de controlering en vervolgens de vliegslijtage. Een snelle test is om de schroef naar voren te laten lopen op een verstopt mondstuk en te kijken of de schroef blijft kruipen. Als dat wel het geval is, glijdt de smelt langs de ring of de vluchten, en geen enkele temperatuuraanpassing zal de herhaalbaarheid herstellen.
Zwarte stippen die halverwege de run verschijnen
Vlekjes die komen en gaan, betekenen meestal afgebroken materiaal dat op een dode plek wordt vastgehouden in plaats van een versleten schroef. Controleer de zitting van de keerring, de zitting van het mondstuk en eventuele treden tussen de loop en het mondstuk. Als de stippen consistent zijn en in de loop van weken groter worden, wordt het afbreken van het oppervlak van de boring of een gescheurde nitridelaag de meest waarschijnlijke oorzaak.
Stijgend schroefkoppel en langzamer herstel
De koppelstijging met een stabiel instelpunt wijst op een versleten loop die een ruwe boring veroorzaakt, of een probleem in de voedingszone waardoor de vluchten worden uitgehongerd. Controleer de invoerhalstemperatuur en de hopperhalskoeling voordat u iets bestelt. Honger bootst slijtage verrassend goed na.
Korte shots op een machine die voorheen gemakkelijk gevuld werd
Korte schoten hebben vele oorzaken, maar wanneer ze optreden in combinatie met een langere hersteltijd, is de weekmakende groep de plek waar u moet zoeken. Wanneer ze alleen verschijnen met een stabiel kussen, ligt het probleem waarschijnlijker in de spuitmond, de matrijstemperatuur of het injectieprofiel. Het scheiden van deze twee gevallen duurt tien minuten en voorkomt een dure verkeerde diagnose.
Door een eenvoudig logboek bij te houden van het kussen, de hersteltijd en het koppel per dienst, veranderen alle vier de patronen van anekdote in bewijs. Het is de minst glamoureuze onderhoudsgewoonte en degene die zich het meest consistent terugbetaalt.
Een logboek op schakelniveau van kussen, herstel en koppel identificeert een versleten weekmakergroep lang voordat onderdelen beschadigd raken.
Vragen die een echte fabrikant onderscheiden van een handelaar
Wanneer u leveranciers van onderdelen voor injectiemachines vergelijkt, vertellen de antwoorden op een handvol vragen u meer dan een catalogus.
- Kunt u het procestraject voor het nitreren of het centrifugaalgieten laten zien en heeft u dit in eigen beheer?
- Welke basisstaalsoort heeft u in voorraad en kunt u het fabriekscertificaat bij de zending meesturen?
- Hoe meet je de buitendiameter van de vlucht, en op hoeveel punten langs de schroef?
- Kunt u een klanttekening bewerken die afwijkt van uw standaardserie en wat is de minimale bestelhoeveelheid?
- Welke tolerantie hanteert u ten aanzien van de rechtheid, en hoe wordt het onderdeel ondersteund tijdens het verpakken en verzenden?
- Wat is uw realistische levertijd voor een op maat gemaakte bimetaalschroef en cilinder in plaats van een standaard genitreerde schroef?
- Naar welke exportmarkten verzendt u al, en welke documentatie hebben die klanten nodig?
Het patroon in de antwoorden is belangrijk. Een producent beschrijft handelingen, inspectiepunten en doorlooptijden concreet. Een reseller beschrijft producten en prijzen. Geen van beide is automatisch fout, maar slechts één van hen kan een tekening aanpassen wanneer uw machinebouwer de lengte van de aanvoerzone wijzigt.
Voor inkoopteams die over de grenzen heen werken, helpt het ook om te vragen wie na de bestelling de technische vragen afhandelt. Een ervaren fabrikant zal een ingenieur bij de specificatiebespreking betrekken, en dat is precies waar de meeste problemen met vervangingsonderdelen vandaan komen.
Vraag naar proces en inspectie, niet naar productcategorieën; de antwoorden scheiden een producent onmiddellijk van een wederverkoper.
Installatie, inbraak en dagelijkse gewoonten
Een correct gespecificeerde schroef en cilinder kunnen tijdens de installatie nog steeds vroegtijdig defect raken. Drie gewoonten voorkomen het meeste ervan.
Controleer eerst de uitlijning en plaatsing vóór het verwarmen. De schroef moet bij omgevingstemperatuur vrij met de hand kunnen draaien en de cilinderflens moet plat tegen de behuizing liggen. Ten tweede: breng een goede warmtebehandeling aan. Breng het vat stapsgewijs omhoog en houd het lang genoeg op temperatuur zodat het hele geheel kan stabiliseren voordat het materiaal wordt aangevoerd, omdat het vreten begint bij een koude schroef die in een heet vat wordt geperst.
Ten derde: voer een gecontroleerde inbraak uit. Houd de eerste paar honderd schoten met gematigde tegendruk en gematigde schroefsnelheid, en let op de koppeltrend in plaats van op het uiterlijk van het schot. Als het koppel tijdens het inrijden gestaag stijgt, stop dan en controleer de speling opnieuw in plaats van er doorheen te duwen.
Van dag tot dag zijn de gewoonten die het leven verlengen niet glamoureus: houd de vultrechter en de keel koel, vermijd het malen van maalgoed met metaalverontreiniging, houd de zuiveringsroutine eerlijk bij het uitschakelen en laat PVC nooit heet in het vat zitten gedurende een lange stilstand. Elk van deze verwijdert één slijtagemechanisme zonder dat het iets anders kost dan discipline.
De meeste vroege schroeffouten zijn installatie- of uitschakelgewoonten en geen machinale defecten.
Veelgestelde vragen
Welke onderdelen van injectiemachines slijten het snelst?
De keerring en de schroefpunt slijten het snelst in uren, omdat ze duizenden keren per dienst afdichten tegen smeltdruk. De schroefbladen en de cilinderboring slijten langzamer, maar kosten veel meer om te vervangen. Daarom is de ring meestal de eerste vervanging en de weekmaker de grootste geplande uitgave.
Hoe weet ik of ik de schroef, de loop of beide moet vervangen?
Meet de radiale speling ter plaatse van de doseerzone en vergelijk deze met de originele tekening. Als de schroefdiameter voorbij de drempelwaarde wordt gedragen terwijl de boring nog binnen de tolerantie valt, kan een schroef alleen de prestaties herstellen. Als de boring groter is geworden, zorgt het vervangen van alleen de schroef ervoor dat u vanaf de eerste dag overmatige speling krijgt en dat het nieuwe onderdeel snel zal slijten.
Kan ik alleen de schroef vervangen zonder de cilinder te vervangen?
Het is mogelijk en soms verstandig, maar alleen met meetbewijs. Een nieuwe schroef die in een versleten boring draait, verliest de ontworpen speling en presteert vaak slechter dan verwacht. Leveranciers die beide onderdelen produceren, kunnen de pasvorm controleren voordat ze worden verzonden, wat de veiligere route is voor iets anders dan een goedkope standaardmachine.
Wanneer is een bimetaalschroef en cilinder de extra kosten waard?
Het betaalt zich terug als de machine schurende vulstoffen, corrosieve smeltingen of hoge cycli gebruikt waarbij stilstand duur is. Voor ongevulde basisharsen met gematigde cycli presteert een correct gespecificeerde genitreerde constructie goed en kost minder. De beslissing moet het laden van het vulmiddel en de verwachte levensduur volgen, en niet zozeer de gewoonte.
Waarom verliest mijn machine kussen, zelfs met nieuwe verwarmingsbanden?
Kussenverlies bij correcte temperaturen betekent bijna altijd dat smelt naar achteren glijdt, hetzij voorbij de controlering, hetzij over versleten vluchten. Test door de schroef naar voren te duwen tegen een verstopt mondstuk en te letten op kruip. Als de schroef kruipt, ligt het antwoord in de weekmakergroep en niet in het verwarmingssysteem.
Kan een leverancier injectiemachineonderdelen maken volgens mijn originele tekening?
Ja, en dit is de normale route voor machinebouwers en voor vervangingswerkzaamheden aan ouder materieel. Lever een volledige tekening inclusief aandrijfuiteinde, vluchtgeometrie, materiaalspecificatie en warmtebehandeling. Leveranciers die om deze gegevens vragen voordat ze een offerte uitbrengen, zijn meestal degenen die ze ook na de bewerking controleren.
Met welke doorlooptijd moet ik rekening houden?
Standaard genitreerde schroeven zijn mogelijk uit voorraad leverbaar, terwijl aangepaste geometrie en bimetaalconstructies op bestelling worden gemaakt en doorgaans in weken in plaats van dagen worden uitgevoerd. Plan de aankoop op basis van uw slijtagetrend in plaats van op de faaldatum, en bevestig welk schema van toepassing is op de exacte specificatie die u bestelt.
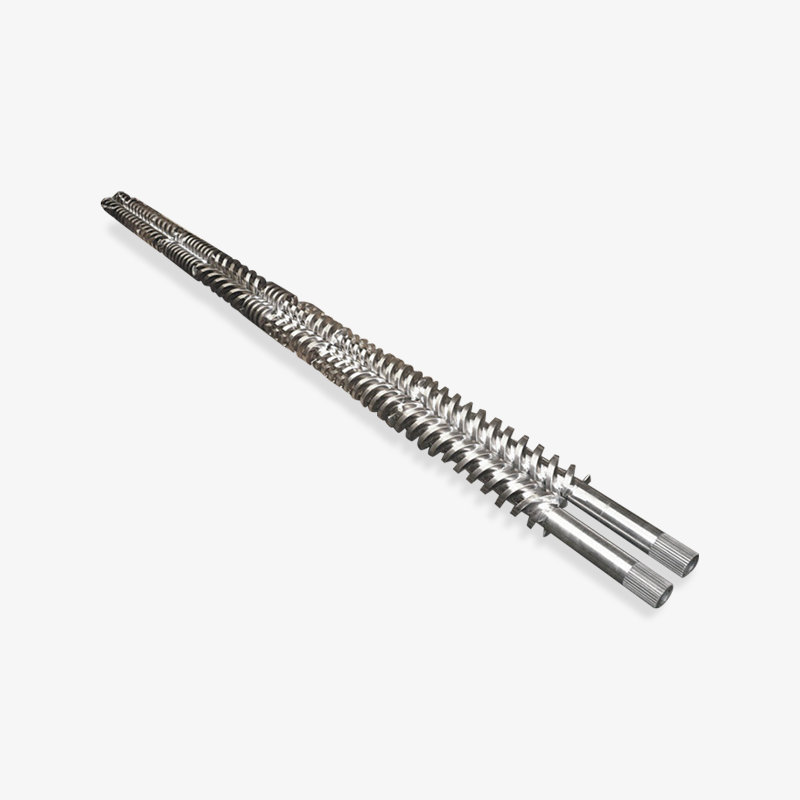
Volgen parallelle dubbelschroefs- en conische dubbelschroefsonderdelen dezelfde regels?
De logica is vergelijkbaar, maar de geometrie niet. In elkaar grijpende dubbele schroeven zijn afhankelijk van precieze vluchtprofielen en hartlijnafstand, dus de toleranties voor uitwisselbaarheid zijn kleiner dan bij een enkele schroef. Slijtagemetingen zijn nog steeds gericht op vlieglanden en booroppervlakken, maar de aanvaardbare spelingswaarden zijn kleiner en moeten altijd afkomstig zijn van de tekening van de machinebouwer.
De meeste problemen met kussen, korte slag en spikkels zijn terug te voeren op één gemeten speling, dus meet voordat u bestelt.
Waar moet ik heen?
Als u momenteel een slijtagebeslissing neemt, zijn twee bronnen de moeite waard om te openen voordat u een offerte aanvraagt. Je loopt door de symptomen en oorzaken die het vaakst voorkomen op vormmachines; de andere toont het standaardassortiment weekmakers dat beschikbaar is voor injectieapparatuur.
Veel voorkomende problemen met schroeven en vaten van spuitgietmachines Spuitgietmachines voor schroeven en vaten
Zhoushan Microwave Screw Machinery produceert sinds 1990 schroeven, vaten en kunststof machineonderdelen vanuit een productiebasis van meer dan 10.000 vierkante meter en levert aan machinebouwers en kopers van vervangende onderdelen in de Verenigde Staten, Duitsland, Dubai, Vietnam en Thailand. Aangepaste geometrie, bijpassende schroeven- en cilindersets en verbruiksaccessoires kunnen op basis van uw tekening worden aangehaald.
Geselecteerd lagerweergave

 浙公网安备 33090202000520 号
