

Auteur: Weibo
Datum: Nov 17, 2026
Onderdelen van kunststof injectiemachines: koopgids voor schroeven, cilinders en slijtageonderdelen
Een machine van 250 ton stopt halverwege de dienst. Het shotgewicht is al drie weken aan het schommelen, de smelttijd ligt bijna 20 procent boven het instelpunt en er zijn zwarte strepen te zien op onderdelen die vorige maand schoon waren. Onderhoud controleert eerst de mal, dan de hars, en trekt dan ten slotte de weekmaker eruit – en constateert dat het doseergedeelte van de schroef zo versleten is dat materiaal langs de keerring terugglijdt.
Dat is de faalwijze die daadwerkelijk output kost op een spuitgietmachine. Niet de pomp, niet de klep - de schroef, de loop, de keerring en het mondstuk. Deze vier worden samen gedragen, maar toch worden ze bijna altijd gekocht als vier afzonderlijke artikelen, die één voor één worden besteld, waarbij de goedkoopste en de eerste die faalt als eerste de aandacht krijgen.
Het gebruikelijke resultaat: iemand plaatst een inkooporder voor een vat, volgt deze met een schroef en duwt de controlering naar de volgende afsluiting. De machine komt weer in elkaar, lekt nog steeds, drijft nog steeds, en de nieuwe schroef krijgt daar de schuld van.
Als u dit onderwerp eerder heeft doorzocht, bent u waarschijnlijk op pagina's beland die onderdelen van spuitgietmatrijzen beschrijven: holtes, kernen, uitwerppennen, lopers, koelcircuits. Dat zijn matrijsdelen, geen machinedelen. Ze zitten in een andere toeleveringsketen, falen op verschillende manieren en worden door verschillende mensen gekocht. Dit artikel blijft aan de machinekant: welke onderdelen van kunststof injectiemachines slijten, hoe ze zijn gespecificeerd, wat u moet controleren voordat u bestelt en hoe u kunt voorkomen dat een reparatie drie maanden later een herhalingsaankoop wordt.
De onderdelen van de plastic injectiemachine die het meeste rendement kosten (schroef, cilinder en keerring) verschijnen zelden op een lijst met reserveonderdelen, omdat ze kapot gaan door langzaam prestatieverlies in plaats van door plotselinge breuk.
Welke kunststof injectiemachineonderdelen bepalen feitelijk uw output
Laat de marketingtaal achterwege en de onderdelen op een spuitgietmachine vallen in drie groepen. Elke groep heeft zijn eigen kooplogica, en door deze door elkaar te halen beginnen de meeste bestelfouten.
- Weekmaker- en injectie-eenheid: schroef, cilinder, keerring (terugslagklep), schroefpunt, mondstuk, mondstuklichaam, invoeropening, verwarmingsbanden en thermokoppelzakken. Deze delen zien gesmolten polymeer jarenlang onder druk staan, elke cyclus.
- Klem- en vergrendelingssysteem: trekstangen, trekstangmoeren, vaste en bewegende platen, spanpennen, bussen, hydraulische cilinders en de klemzuiger. Deze onderdelen zien mechanische belasting en vermoeidheid, geen polymeer.
- Aandrijving, hydrauliek en besturing: pompen, proportionele kleppen, servomotoren, druksensoren, positietransducers en besturingsmodules. Deze falen door vervuiling, hitte of elektronica, niet door slijtage.
In de weekmaker- en injectiegroep wordt de output bepaald. Een versleten pomp geeft een alarm en stopt de machine. Een versleten keerring zorgt ervoor dat de machine blijft draaien, terwijl het u stilletjes cyclustijd, afvalpercentage en maatconsistentie kost, en niemand dient een onderhoudsverzoek in omdat er technisch gezien niets kapot is gegaan.
Dat is het kernverschil in de manier waarop deze onderdelen falen. De helft van de defecten aan de klemeenheid kondigt zichzelf aan: een gebarsten trekstangmoer, een lekkende cilinder, een spanpen die begint te piepen. Fouten in de plastificering kondigen zichzelf aan met gegevens waar u naar op zoek moet gaan: de spreiding van het schotgewicht wordt groter, de positie van het kussen wordt kleiner, de smelttemperatuur stijgt, er verschijnen zwarte stippen op een onderdeel dat vorig kwartaal prima was.
Ook loont het de moeite om machineonderdelen goed van matrijsdelen te scheiden, omdat de zoekresultaten dat zelden doen. Een holte-inzetstuk, een hotrunner-verdeelstuk, een aanspuitbus en een uitwerphuls zijn gereedschappen. Een schroef, cilinder en keerring zijn machinaal. Het gereedschap wordt door een matrijsingenieur gekocht op basis van een onderdeeltekening; de machineonderdelen worden gekocht door een onderhouds- of inkoopteam op basis van een machinebouwblad en een harsspecificatie. De twee specificaties zijn niet uitwisselbaar, en de leveranciers ook niet.
Sorteer uw onderdelenlijst op faalwijze, niet op prijs: weekmakende onderdelen falen langzaam en kostenopbrengst, klemonderdelen falen plotseling en kosten productiedagen.
Het schroef- en vatpaar staat centraal bij elke aankoop
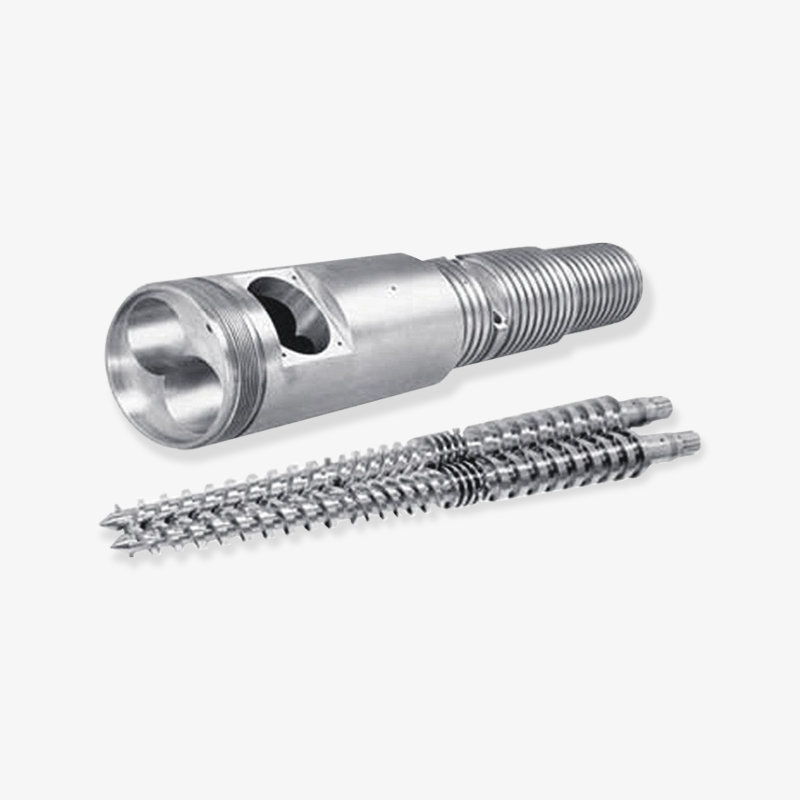
Bijna elk specificatiegesprek begint hier, en dat zou ook zo moeten zijn. De schroef en de cilinder zijn de enige onderdelen in de machine die voortdurend in contact komen met het polymeer, en hun toestand bepaalt het plafond voor wat de machine qua tolerantie kan vasthouden.
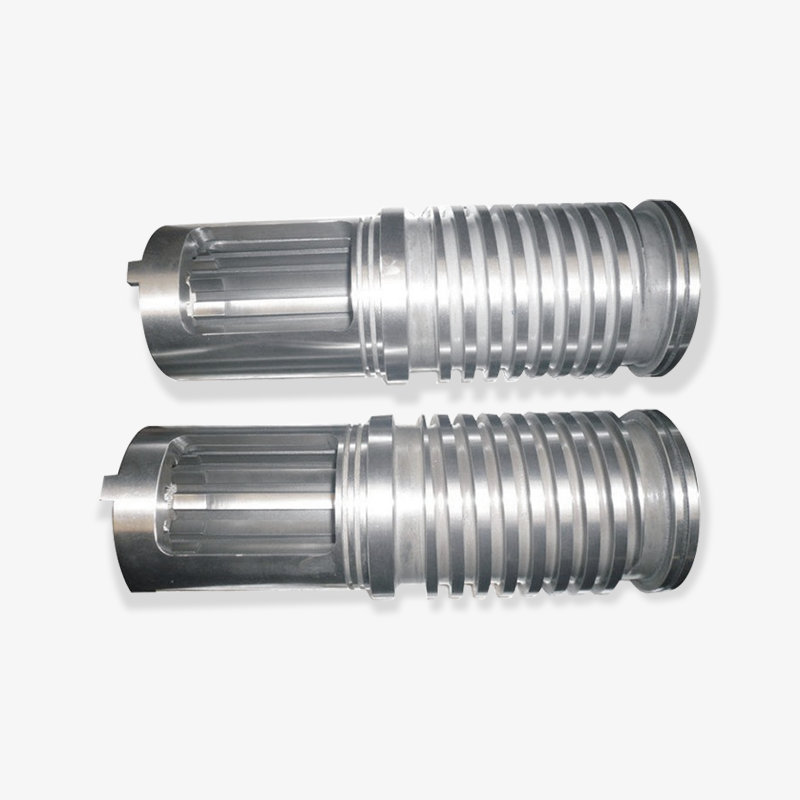
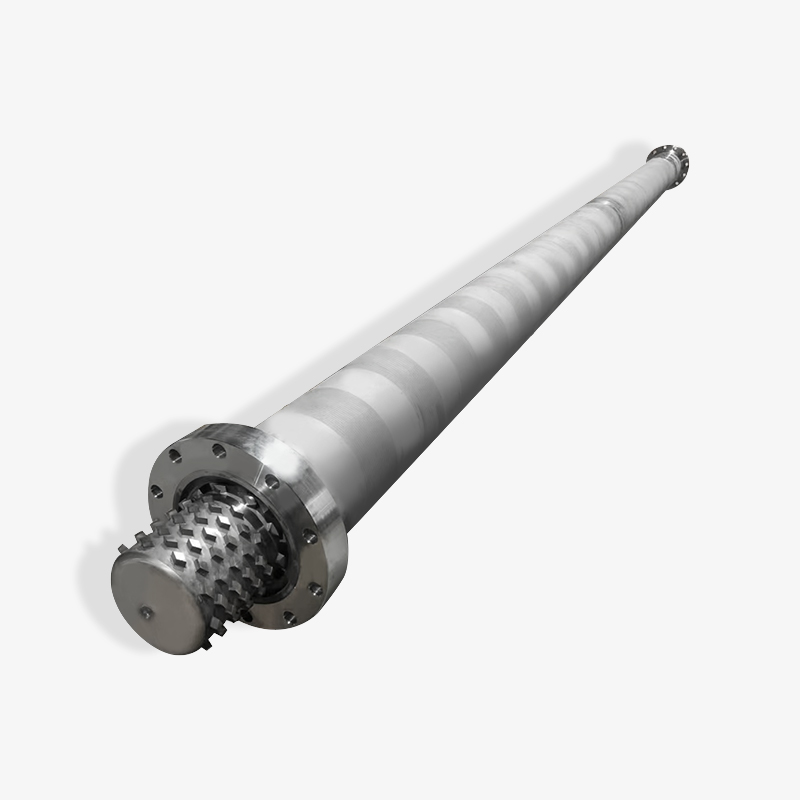
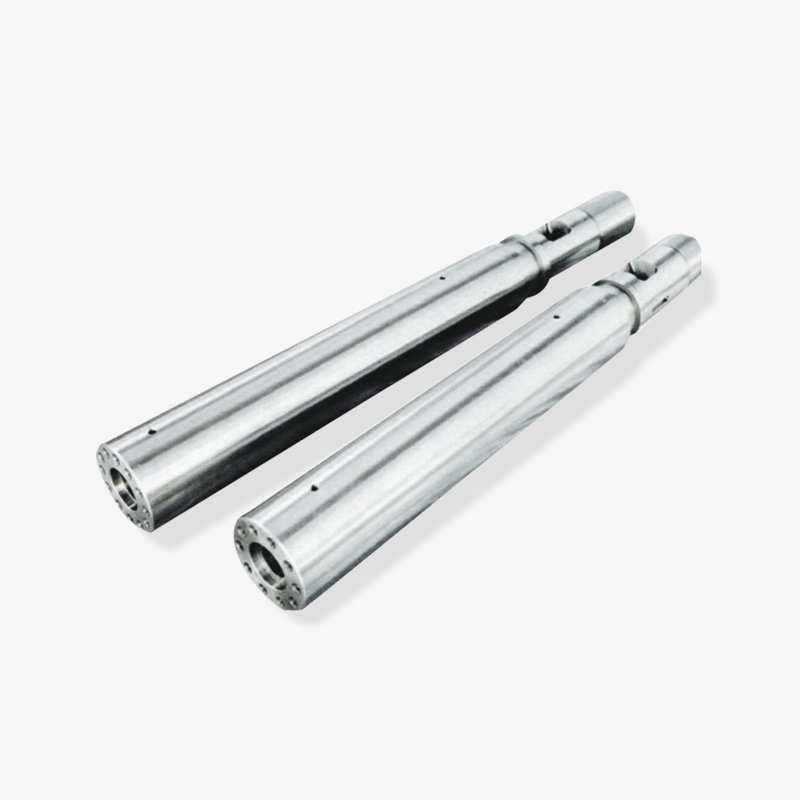
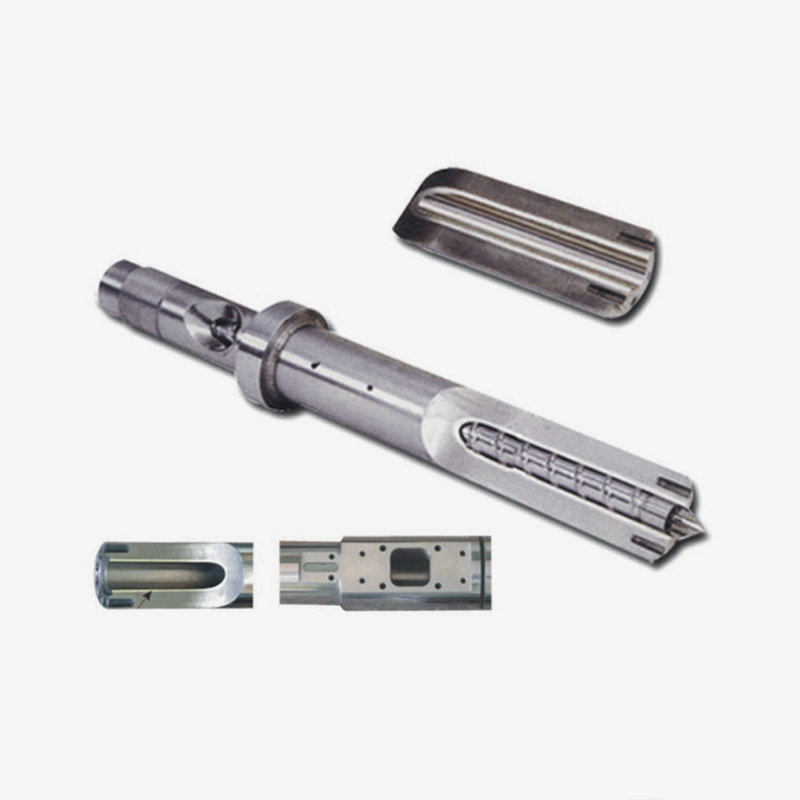
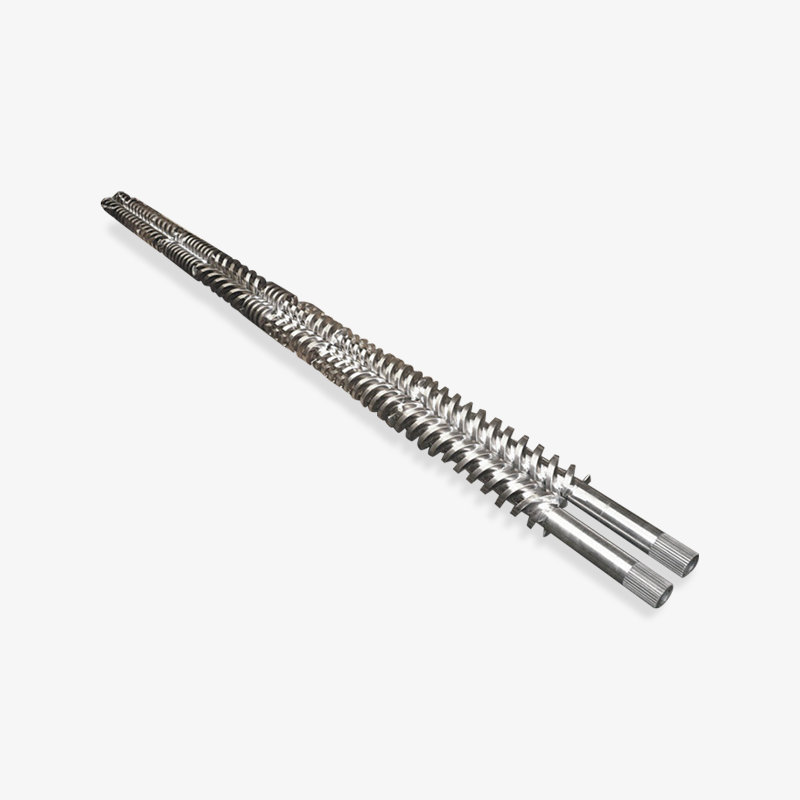
 Op maat gemaakte spuitgietschroef en vat De schroef en de cilinder zijn de enige onderdelen die continu in contact komen met polymeer, dus hun op elkaar afgestemde ontwerp en staat bepalen het tolerantieplafond van de machine. Bekijk Product →
De werkrelatie tussen de twee is een gecontroleerde goedkeuring. Bij een injectieschroef voor algemene doeleinden ligt de radiale speling tussen de schroefvleugel en de cilinderboring doorgaans in het gebied van 0,1 tot 0,2 procent van de schroefdiameter per zijde, strak genoeg om als afdichting te fungeren en los genoeg om niet te beschadigen. Die speling beweegt slechts in één richting zodra de machine in productie gaat. Terwijl het opengaat, stroomt het polymeer achteruit over de vleugels in plaats van vooruit in het schot, en de machine compenseert dit door de schroef verder en langer te duwen.
U kunt het spelingsprobleem in de procesgegevens zien voordat u het in de onderdelen ziet. Houd rekening met een grotere spreiding in het shotgewicht gedurende een shift, een bufferpositie die richting nul neigt, en een smelttijd die gestaag stijgt terwijl de vattemperaturen vlak blijven. Deze drie signalen samen zijn de klassieke signatuur van een opengaande schroef-tot-vat-speling of een lekkende keerring.
Geometrie is net zo belangrijk als slijtage. De belangrijkste parameters die u wordt gevraagd te bevestigen zijn:
- Schroefdiameter en lengte-diameterverhouding: injectieschroeven voor algemeen gebruik lopen gewoonlijk tussen 18:1 en 24:1. Korte verhoudingen zijn geschikt voor warmtegevoelige harsen; langere verhoudingen geven een betere meng- en smeltuniformiteit voor technische polymeren.
- Compressieverhouding: laag voor amorfe polymeren zoals ABS en PS, hoger voor semikristallijne materialen zoals PP en PE, waar verdichting tijdens het smelten meer compressie vereist.
- Voedings-, compressie- en doseerlengtes: de verhouding tussen de drie zones bepaalt hoe voorzichtig het materiaal wordt getransporteerd en hoe stabiel de smelt is aan het einde van de slag.
- Vatverwarmingszones en thermokoppelposities: deze moeten overeenkomen met de besturingsconfiguratie van de machine, en niet alleen met de fysieke afmetingen. Een vat dat perfect vastzit maar een thermokoppelgat op de verkeerde plaats plaatst, zal nooit een stabiel profiel bevatten.
De fout die het meeste geld kost, is het dimensioneren van een vervangende schroef louter door het kopiëren van de originele tekening. Als de machine de werking ervan heeft veranderd – een gevulde kwaliteit, een hoger glasgehalte, een snellere cyclus – kan de oorspronkelijke geometrie de reden zijn dat het onderdeel vroegtijdig faalde. Een vervanging is het enige moment waarop de geometrie zonder extra kosten gecorrigeerd kan worden.
Vervang de schroef en cilinder op basis van gemeten speling en drift in procesgegevens, niet op een vaste kalender, en gebruik de vervangingsvolgorde om de geometrie te corrigeren die niet langer overeenkomt met de hars die u gebruikt.
Slijtonderdelen die als set vervangen moeten worden
De keerring is het goedkoopste onderdeel van de weekmaker en wordt het vaakst op zijn plaats gelaten tijdens een herbouw. Die ene beslissing doet het grootste deel van het voordeel van een nieuwe schroef en vat teniet.
 Op maat gemaakte spuitgietmachine-accessoires en check-ringcomponenten De keerring is goedkoop maar essentieel, en deze SKD61-accessoireset bevat de voorkant, schroefonderdelen en mondstuk voor op elkaar afgestemde reconstructies. Bekijk Product →
Een keerring werkt door over de schroefkop te schuiven en tijdens de injectie tegen een zitting af te dichten. Zowel de ring als de zitting slijten. Een nieuwe ring op een versleten zitting laat een opening achter die opengaat onder injectiedruk, en die opening gedraagt zich precies als een versleten schroef: inconsistentie van de shotgrootte, langere houdtijden, flits bij de ene opname en korte shots bij de volgende. De onderdelen die in deze groep thuishoren zijn:
- Keerring en keerringzitting (terugslagklep): de primaire afdichting tegen terugstroming tijdens injectie.
- Schroefpunt en sproeierkop: het vloeistofpad tussen de doseerzone en de gietvorm.
- Mondstuklichaam en mondstuktip: contactonderdelen die zowel thermische cycli als mechanische contactkracht tegen de mal ervaren.
- Voerkeel en invoerhuls: het grensvlak tussen de trechter en het vat, waar granulaat binnendringt en waar slijtage tot uiting komt in een onstabiele toevoer.
- Verwarmingsbanden en thermokoppels: geen slijtageonderdelen in de schurende zin, maar de onderdelen die bepalen of een nieuwe schroef en cilinder daadwerkelijk zijn temperatuurprofiel kunnen behouden.
De economie is eenvoudig. Een keerring kost een klein deel van een set schroeven en cilinders, maar een lekkende ring kan enkele seconden aan elke cyclus toevoegen vanwege de langere vasthoud- en hersteltijd. Op een machine die een cyclus van 20 seconden in drie ploegen draait, komt een boete van twee seconden neer op een productieverlies van ongeveer 10 procent. Dat verlies loopt maandenlang stil omdat er nooit een alarm afgaat.
De contactkracht van het mondstuk is een ander stil slijtagepunt. Als de spuitmond te ver naar achteren wordt geplaatst en de wagen deze elke cyclus met volle kracht tegen de aanspuitbus duwt, schiet de spuitmondpunt weg en neemt de afdichtingsradius af. Een verslechterde straal lekt, en een lekkend mondstuk wordt vaak ten onrechte gediagnosticeerd als een versleten keerring, omdat de symptomen – kwijlen, snaren, inconsistent schotgewicht – op elkaar lijken.
Vervang de keerring, zitting, schroefpunt en mondstuk altijd als één set met de schroef en de cilinder; een nieuwe schroef in combinatie met een oude keerring zal het oorspronkelijke probleem binnen enkele weken reproduceren.
Injectie-eenheid versus klemeenheid: twee verschillende koopgesprekken
Het kopen van onderdelen aan de injectiezijde en het kopen van onderdelen aan de klemzijde vereisen verschillende vragen, verschillende documenten en verschillende acceptatiecriteria. Door ze als één generieke inkooporder te behandelen, glippen dimensionale mismatches door.
Inkoop aan de injectiezijde
Dit is een prestatieaankoop. U specificeert een smeltkwaliteit, een herhaalbaarheid van de opname en een levensduur tegen een genoemde hars. Dat betekent dat de leverancier uw harskwaliteit, vulstofgehalte en -percentage, uw shotgewicht, uw cyclustijd en uw vatverwarmingsconfiguratie nodig heeft. Een leverancier die een schroef prijsgeeft zonder naar het vulpercentage te vragen, vermeldt een generiek onderdeel, en een generiek onderdeel is meestal de reden dat het laatste voortijdig kapot ging.
Aankoop aan de klemzijde
Dit is een dimensionale en metallurgische aankoop. Trekstangen, trekstangmoeren en spanpennen zijn dragende onderdelen die met nauwe toleranties zijn gemaakt en de acceptatiecriteria zijn mechanisch: draadvorm, hardheid, concentriciteit, rechtheid en materiaalcertificering. Een trekstangmoer met de juiste schroefdraad maar de verkeerde hardheidsklasse is een vermoeidheidsfout die wacht op een productierun.
De praktische checklist voor onderdelen aan de klemzijde is kort maar niet onderhandelbaar:
- Bevestig de draadspoed, draadvorm en hardheidsklasse aan de hand van de tekening van de machinebouwer, niet aan de hand van een proefonderdeel.
- Vraag materiaalcertificering aan met traceerbaarheid van warmtenummers op dragende artikelen.
- Controleer de grenzen van de rechtheid en concentriciteit schriftelijk en bevestig hoe deze bij aankomst worden gemeten.
- Controleer of het onderdeel machinaal wordt geleverd of als een halfafgewerkt stuk materiaal dat ter plaatse moet worden gemonteerd.
Nog een punt dat voor beide kanten geldt: houd een dimensionaal overzicht bij van wat er uit de machine kwam. Schroefdiameter bij het doseergedeelte, cilinderboring op drie posities, buitendiameter keerring, straal van het mondstuk. Wanneer deze cijfers bij verwijdering worden opgeschreven, wordt de volgende aankoop een specificatie in plaats van een gok, en wordt de slijtagesnelheid een meetbare waarde in plaats van een herinnering.
Onderdelen aan de injectiezijde worden gekocht op basis van harsgegevens, onderdelen aan de klemzijde op basis van tekeningen en hardheidscertificaten - stuur nooit dezelfde aanvraag naar beide.
Hoe schurende en corrosieve harsen de onderdelenspecificatie veranderen
Twee machines met identieke gegevens op het typeplaatje kunnen totaal verschillende schroeven nodig hebben, afhankelijk van wat er doorheen gaat. Het vulmiddeltype en het beladingspercentage veranderen het slijtagemechanisme veel meer dan het machinetonnage, en dat verschil zou zowel de materiaalkeuze als de inspectie-intervallen moeten bepalen.
In de onderstaande grafiek wordt de relatieve slijtagebelasting van veelgebruikte materiaalfamilies vergeleken. Het is een technische benadering voor schroeven voor algemeen gebruik, geen specificatie, en de werkelijke levensduur zal veranderen afhankelijk van de schroefsnelheid, tegendruk, smelttemperatuur en of het vulmiddel volledig is samengesteld.
Ongevuld PP/HDPE
1.0
Ongevulde ABS/PS
1.3
30% met talk gevulde PP
2.4
30% glasgevuld PA66
6.5
50% glasgevuld PBT
7.2
Lees de grafiek als een drukindicator in plaats van als een levensduurtabel. De overstap van ongevuld PP naar een voor 30 procent met glas gevuld PA66 verhoogt de relatieve slijtagebelasting met ongeveer een factor zes. Dat is de reden dat hetzelfde schroefprofiel dat jaren dienst doet op een huishoudartikelenlijn, binnen enkele maanden kan worden afgewerkt op een onderdeel onder de motorkap van een auto. Het verklaart ook waarom een installatie die beide op dezelfde verdieping draait, niet zou moeten standaardiseren op basis van één schroefspecificatie.
Voor kopers die samenwerken met een fabrikant van schroeven en vaten is het praktische uitgangspunt dat vulgegevens deel moeten uitmaken van het onderzoek. Een glasgehalte van meer dan ongeveer 20 procent duwt het gesprek meestal in de richting van bimetalen vaten en geharde of oppervlaktebehandelde schroeven, en het verandert de aanbevolen speling, omdat een grotere speling die past bij een gevulde kwaliteit slecht zal lekken op een ongevulde.
Corrosie is een aparte as en verdient een eigen behandeling. PVC, vlamvertragende kwaliteiten die gehalogeneerde additieven bevatten, en sommige acetaalformuleringen tasten de loopboring eerder chemisch dan mechanisch aan. Deze gevallen vragen om corrosiebestendige legeringen of geschikte beplating, en ze veranderen ook de uitschakelroutine, omdat het veel schadelijker is om PVC heet in een vat te laten zitten dan om PP achter te laten.
Stuur bij elke schroefaanvraag het vultype en het percentage mee. Schurende en corrosieve harsen hebben verschillende cilindermaterialen, verschillende spelingen en kortere inspectie-intervallen nodig.
Overeenkomende schroefgeometrie met het polymeer dat u daadwerkelijk gebruikt
Geometrieselectie is waar een goede leverancier zijn prijs verdient. Een schroef die qua afmetingen correct is, maar geometrisch verkeerd, zal draaien, onderdelen produceren en nooit een volledig stabiel proces opleveren.
Voor schroeven voor algemeen gebruik zijn de praktische uitgangspunten gegroepeerd rond een aantal bekende combinaties:
- PP, PE en andere polyolefinen: een barrière- of universele schroef met matige tot hoge compressie, goede lengte van de invoersectie en een doseersectie die diep genoeg is om overmatige afschuiving te voorkomen. Deze harsen zijn thermisch vergevingsgezind maar bij hoge snelheden afschuifgevoelig.
- ABS, PS en andere amorfe harsen: lagere compressie, zachtere overgang en aandacht voor stabiliteit van de smelttemperatuur in plaats van mengintensiteit.
- PC en PC-mengsels: hoge viscositeit en een smal verwerkingsvenster, wat een langere overgangszone en een royale doseerdiepte vereist om overmatige afschuifverhitting te voorkomen.
- Glasgevulde PA, PBT en POM: slijtvaste constructie eerst, geometrie tweede. Mengsecties met scherpe randen en smalle spelingen worden slijtageversnellers in plaats van prestatiekenmerken.
- Stijf PVC: korte compressiezone, lage compressieverhouding en corrosiebestendige metallurgie, omdat PVC na verblijftijd degradeert en onbeschermd staal aantast.
Diameterkeuze heeft met dit alles te maken. Een grotere schroef geeft meer schotcapaciteit per slag en een lagere schroefsnelheid voor dezelfde output, waardoor de schuifkracht wordt verminderd. Een kleinere schroef zorgt voor een fijnere schotcontrole en een beter verblijftijdgedrag voor kleine onderdelen. Planten die een breed scala aan schotgewichten op één machine gebruiken, eindigen vaak met een compromisschroef die overal middelmatig is - wat een aankoopbeslissing is, geen machinebeperking.
De enige parameter die het vaakst over het hoofd wordt gezien, is de diepte van de meetsectie. Een ondiep doseergedeelte zorgt voor een betere drukopbouw en een consistentere smelt, maar verhoogt de afschuif- en smelttemperatuur. Een diepe meetsectie is zachter, maar levert enige drukstabiliteit op. Wanneer een machine bij hoge herstelsnelheden een inconsistent schotgewicht begint te vertonen, is de meetdiepte meestal onderdeel van het gesprek.
Specificeer de schroefgeometrie ten opzichte van de harsfamilie die u het meest gebruikt, en niet ten opzichte van de originele tekening; de compressieverhouding en meetdiepte zijn stabieler dan de diameter.
Materialen en oppervlaktebehandelingen die de levensduur bepalen
Afhankelijk van het basisstaal en de oppervlaktebehandeling kunnen twee schroeven met identieke geometrie een factor drie in levensduur verschillen. Dit is waar kopers meestal een vage beschrijving accepteren en er later spijt van krijgen.
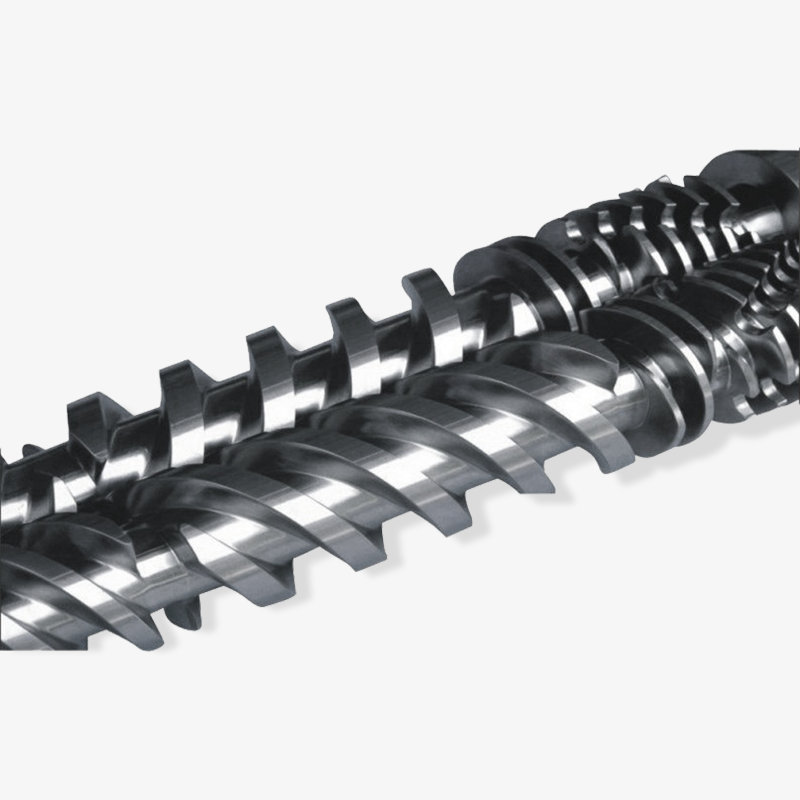
 Op maat gemaakte bimetaalschroef voor gevulde en versterkte kunststoffen De bimetaalconstructie maakt gebruik van een speciaal legeringsoppervlak voor slijtage, corrosie en hoge temperatuurbestendigheid, waardoor het geschikt is voor glasvezelversterkte en andere technische kunststoffen. Bekijk Product →
Nitrling is de standaard voor algemeen werk en blijft de meest kosteneffectieve keuze voor ongevulde standaardharsen. Het is niet geschikt voor schurende vulmiddelen, omdat een genitreerde behuizing hard maar dun is en als deze eenmaal doorgesleten is, slijt het onderliggende staal snel. Bimetaalconstructie is het standaardantwoord voor gevulde en versterkte materialen: een hooggelegeerde voering gegoten in het vatlichaam, die doorgaans een hardheid bereikt in het bereik van HRC 58 tot 62 met een betere slijtvastheid dan een genitreerde behuizing.
| Bouw | Basismateriaal | Typische behandeling | Het meest geschikt voor | Relatieve kosten | Wat te verifiëren |
|---|---|---|---|---|---|
| Genitreerde schroef en cilinder | 42CrMo of vergelijkbaar gelegeerd staal | Gasnitreren, kastdiepte doorgaans 0,3 tot 0,6 mm | Ongevuld PP, PE, PS, ABS | Basislijn 1.0 | Kastdiepterapport en oppervlaktehardheid |
| Bimetaalvat met bimetaalschroef | Stalen behuizing met centrifugaal gegoten legeringsvoering | Gelegeerde voering, hardheid rond HRC 58 tot 62 | Glasgevuld PA, PBT, hoge mineraalbelasting | 1,6 tot 2,2 | Dikte van de voering, integriteit van de hechting, legeringskwaliteit |
| Doorgeharde gereedschapsstalen schroef | H13-type staal | Harden en ontlaten, optionele PVD-coating | Gecombineerde schurende en corrosieve werking | 2,0 tot 2,8 | Uniformiteit van de hardheid en laagdikte |
| Hardverchroomde schroef | Genitreerd staal met chroomlaag | Hardverchromen, ongeveer 20 tot 40 micron | Corrosiebestrijding bij algemeen gebruik | 1,1 tot 1,3 | Hechting en dekking van de plaat bij de vliegwortels |
De verificatiekolom is belangrijker dan de selectiekolom. Een bimetaalvat is slechts zo goed als de hechting van de voering, en de dikte van de voering bepaalt hoeveel jaar dienst u krijgt voordat u deze opnieuw moet opbouwen. Vraag naar het inspectierapport, niet alleen naar de naam van de legering.
Oppervlakteafwerking is de andere helft van het verhaal. Een gepolijst vloeioppervlak vermindert de materiaalhechting en helpt bij kleurveranderingen en zuivering. Een ruw oppervlak in de meetzone houdt afgebroken materiaal vast en wordt de bron van zwarte stippen die door geen enkele spoeling kunnen worden verwijderd.
Zorg ervoor dat de constructie overeenkomt met het vulmiddel en vraag vervolgens het inspectierapport op. De dikte van de voering en de diepte van de doos zijn waar u feitelijk voor betaalt.
Een checklist voor afmetingen en compatibiliteit voordat u bestelt
De meeste bestelfouten zijn dimensionaal en de meeste dimensionale fouten kunnen worden vermeden met een foto en een schuifmaat. Werk deze lijst door voordat u een inkooporder bevestigt.
- Schroefdiameter en totale lengte , gemeten aan de aandrijfzijde en het doseergedeelte, niet alleen afgeleid van het typeplaatje van de machine.
- Afmetingen vatflens: aantal boutgaten, steekcirkeldiameter en gatgrootte. Deze variëren per machinebouwer, zelfs bij hetzelfde tonnage.
- Invoerkeelopening en montagepatroon van de trechter. Een vat dat overal bij past, behalve de invoeropening, is schroot.
- Aantal verwarmingszones, bandbreedte en spanning. Bevestig of de machine 220 V- of 380 V-banden gebruikt en hoeveel zones de controller verwacht.
- Positie en diepte van de thermokoppelzak , inclusief of de machine het J- of K-type gebruikt en hoe diep de sonde zit.
- Mondstukradius en openingsdiameter , afgestemd op de straal van de aanspuitbus op de mal. Een mismatch hier veroorzaakt flits bij de aanspuiting en voortijdige slijtage van de spuitmonden.
- Type controlering: glijring, kogelvanger of driedelig ontwerp, en de zithoek die past bij de schroefkop.
- Schroefaandrijving aansluiting: spline-, spiebaan- of vierkantaandrijving, waarbij de afmetingen van de koppeling worden bevestigd aan de hand van de versnellingsbakuitgang.
Twee extra items horen op de lijst, ook al zijn het geen onderdelen. De eerste is een dimensionaal overzicht van de machine zoals deze er nu uitziet, inclusief metingen van de cilinderboringen op de invoer-, midden- en meetposities. De tweede is een notitie van welke harskwaliteiten de machine de komende twee jaar zal gebruiken. Beide verkleinen de kans dat u een onderdeel bestelt dat correct is voor de geschiedenis van de machine, maar verkeerd voor de toekomst ervan.
Voeg voor geïmporteerde machines een stap voor documentatie toe. Machinebouwers wisselen van onderaannemer, en een bouwblad uit 2019 beschrijft mogelijk niet een machine uit 2021 van hetzelfde model. Foto's van de feitelijke loopflens, genomen met een liniaal in het frame, lossen de meeste van deze vragen op in één enkele e-mailuitwisseling.
Meet de flens, de invoeropening, de thermokoppelzakken en de aandrijfaansluiting op de eigenlijke machine. Het tonnage op het naamplaatje alleen levert u geen passend onderdeel op.
Wat u een fabrikant of groothandel moet vragen voordat u zich ertoe verbindt
Er is een reëel verschil tussen een fabrikant en een handelsleverancier, en dit komt eerder naar voren bij de tweede bestelling dan bij de eerste. Een fabrikant kan de geometrie aanpassen, een tolerantie aanhouden en een materiaalrecord aanleveren. Een groothandel die alleen maar dozen verplaatst, kan dat meestal niet en het gat wordt zichtbaar als een onderdeel aangepast moet worden of als er een slijtageclaim moet worden afgehandeld.
Vragen die de moeite waard zijn om vroeg in het gesprek te stellen:
- Kunt u de basisstaalkwaliteit en de dikte van de oppervlaktebehandeling schriftelijk bevestigen?
- Bewerken jullie de schroefgeometrie volgens mijn harsspecificaties, of leveren jullie alleen een standaardprofiel?
- Welke maatinspectie wordt vóór verzending uitgevoerd en welk rapport wordt bij het onderdeel geleverd?
- Kunt u de bijpassende set (schroef, cilinder, keerring, zitting en mondstuk) als één geverifieerd geheel leveren?
- Hoe gaat u om met een slijtageclaim: vervanging, herbewerking of een dimensionele analyse van het geretourneerde onderdeel?
- Wat is jouw ervaring met het vulpercentage en de harsfamilie die ik gebruik?
De antwoorden zeggen meer dan de prijs. Een leverancier die vóór het uitbrengen van een offerte naar uw schotgewicht, vullading en vatverwarmingsconfiguratie vraagt, doet specificatiewerk. Een leverancier die een diameter en een lengte prijsgeeft, verkoopt een standaardonderdeel, en standaardonderdelen falen al vroeg op het gebied van schuurwerkzaamheden.
Leverings- en exportervaring zijn ook van belang als u over de grens koopt. Onderdelen die zonder beschermende verpakking op de vluchten en de mondstukzitting worden verzonden, arriveren met hanteringsschade die achteraf moeilijk te bewijzen is. Vraag hoe het onderdeel is verpakt, of het mondstuk en de controlering afzonderlijk zijn beschermd en welke documentatie met de zending meegaat voor douane- en garantiedoeleinden.
Een leverancier die vraagt naar uw laad- en verwarmingsconfiguratie voordat u een offerte uitbrengt, doet specificatiewerk; iemand die alleen op basis van de diameter citeert, verkoopt een basisonderdeel.
Faalpatronen en wat ze u vertellen
Elke weekmakerfout laat een handtekening achter in de procesgegevens of op het onderdeeloppervlak. Als u deze handtekeningen correct leest, voorkomt u dat u het verkeerde onderdeel vervangt.
- Zwarte stippen of bruine strepen op het onderdeel: afgebroken materiaal dat zich in een ruw gebied bevindt, meestal de meetzone, de zitting van de keerring of achter de schroefpunt. Door te zuiveren wordt het even gewist, waarna het terugkeert.
- Schotgewichtspreiding wordt groter tijdens een dienst: terugstroming over de vluchten of voorbij de controlering. Bevestig dit door de kussenpositie over opeenvolgende cycli te meten.
- Smelttijd klimmen met stabiele temperaturen: verminderde transportefficiëntie, typisch slijtage in het invoergedeelte of een opening tussen schroef en vat.
- Korte shots die willekeurig verschijnen in een stabiel proces: controleer de ringlekkage of een verstopping van de spuitmond, meestal niet de schroef.
- Flits bij de ene opname en korte opname bij de volgende: inconsistente schotgrootte door een lekkende terugslagklep, soms gecombineerd met een versleten zitting.
- Kwijlen of rijgen aan het mondstuk: verminderde straal van de mondstukpunt, versleten zittingcontact of onjuiste decompressie-instellingen.
- Vattemperatuur die niet op één zone blijft: defecte verwarmingsband, onjuist thermokoppelcontact of een thermokoppelzakje waarin de sonde niet meer goed zit.
Een methodische diagnostische reeks bespaart hier geld. Begin met de goedkoopste onderdelen: verwarmingsbanden en thermokoppels, vervolgens het mondstuk en de keerring, en vervolgens het meten van de schroef- en cilinderspeling. Als u die volgorde omkeert, betekent dit dat u moet betalen voor een schroefvervanging om een probleem op te lossen dat een mondstuktip zou hebben opgelost.
Wanneer de symptomen wijzen op de schroef en de loop, is een meer gedetailleerd overzicht nodig Veel voorkomende problemen met de schroefcilinder van de spuitgietmachine kan u helpen slijtage en instellingsproblemen te scheiden voordat u een vervangingsbestelling plaatst. Veel zichtbare slijtageproblemen blijken een combinatie te zijn van een lekkende keerring en een tegendrukinstelling die in de loop der jaren is verhoogd om dit te compenseren.
Stel een diagnose van de goedkoopste tot de duurste: verwarmingsbanden, mondstuk, controlering en vervolgens de meting van de schroef en de cilinder - begin nooit bij de schroef.
Veelgestelde vragen
Wat zijn de belangrijkste onderdelen van plastic injectiemachines die verslijten?
De groep met de hoogste slijtage is de weekmaker: schroef, cilinder, keerring, keerringzitting, schroefpunt en mondstuk. Aan de klemzijde slijten de trekstangmoeren, spanpennen en bussen over langere intervallen. Verwarmingsbanden en thermokoppels falen door thermische cycli in plaats van door slijtage, maar ze worden vaker vervangen dan welk mechanisch onderdeel dan ook.
Hoe weet ik wanneer de schroef en de cilinder vervangen moeten worden?
Meten in plaats van raden. Als de radiale speling tussen de schroefvleugel en de cilinderboring is gegroeid tot ongeveer drie keer de oorspronkelijke specificatie, is vervanging meestal gerechtvaardigd. Het ondersteunende bewijs zijn procesgegevens: een grotere spreiding van het shotgewicht, een kleiner kussen, een langere smelttijd en een toenemende tegendruk die nodig is om hetzelfde shot vast te houden.
Moeten de schroef en de cilinder altijd samen worden vervangen?
In de meeste gevallen wel. Een nieuwe schroef die in een versleten cilinder draait, sluit niet goed af en het nieuwe onderdeel slijt daardoor sneller. Dezelfde logica is van toepassing op de controlering en zitting. Het vervangen van één element van een op elkaar afgestemde set levert meestal een machine op die een paar weken beter draait en dan teruggaat naar waar hij begon.
Wat is het verschil tussen een genitreerd en een bimetaalvat?
Een genitreerde loop heeft een geharde behuizing die in het stalen oppervlak is diffuus, doorgaans 0,3 tot 0,6 mm diep. Een bimetaalvat heeft een hooggelegeerde voering die in de boring is gegoten, met een hardheid rond HRC 58 tot 62 en een veel betere weerstand tegen schurende vulstoffen. Nitreringspakken, ongevulde grondstoffenharsen; bimetaalconstructie geschikt voor glasgevulde en mineraalgevulde technische harsen.
Kan ik de schroef vervangen zonder de cilinder te vervangen?
Dat kan, en soms is het de juiste beslissing als de cilinderboring nog binnen de tolerantie valt en de speling kan worden hersteld met een iets te grote schroef. Dat vereist eerst een nauwkeurige boringmeting. Zonder dit is een te grote schroef in een versleten boring een gok die meestal uitmondt in vreten of voortijdige slijtage.
Hoe lang moeten schroeven van spuitgietmachines meegaan?
Er is geen eenduidig antwoord, omdat de filler-inhoud domineert. Ongevulde basisharsen kunnen vele jaren dienst doen op een goed onderhouden machine, terwijl zwaar met glas gevulde technische harsen een universele schroef aanzienlijk sneller kunnen slijten. De praktische aanpak is om de speling met geplande intervallen te meten en de slijtagesnelheid, en niet de kalender, het vervangingspunt te laten bepalen.
Moet ik bij een fabrikant of groothandel kopen?
Koop bij een fabrikant wanneer de geometrie moet passen bij een specifieke hars, wanneer de toleranties krap zijn, of wanneer u materiaal- en inspectiedocumentatie nodig heeft. Een groothandelaar kan voor niet-kritieke taken werken voor standaardonderdelen, maar de mogelijkheid om een profiel aan te passen of een slijtageclaim te onderzoeken ligt meestal bij de fabrikant.
Geselecteerd lagerweergave

 浙公网安备 33090202000520 号
