

Auteur: Weibo
Datum: Oct 12, 2026
Gids voor matrijsplaten: selectie, uitlijning en slijtage voor spuitgieten
Een spuitgietmachine van 330 ton had drie uur lang PP-containers van 2,5 mm laten draaien met flits op één hoek van het onderdeel. De operator verhoogde de klemkracht tweemaal. De procesingenieur heeft de keerring verwisseld. Onderhoud plaatste "schroef en loop" bovenaan de lijst met reserveonderdelen. De werkelijke meting kwam anders uit: de parallelle afwijking tussen de bewegende en vaste matrijsplaten op de klempositie was 0,14 mm. Bij dat tonnage moet de scheidingslijn van de mal doorgaans binnen 0,05 mm liggen.
Dit soort verkeerde diagnoses is routine op een gietvloer, en het is daar dat een groot deel van het onderhoudsbudget in de verkeerde richting wordt besteed.
Een matrijsplaat is geen gewone stalen plaat. Het is het referentieoppervlak in een dimensionale keten. De klemkracht van de knevel of de hydraulische cilinder gaat er doorheen in de mal, en de plasticeereenheid levert smelt in een holte die de plaat positioneert. Elke afwijking in dat referentievlak komt op twee plaatsen tegelijk tot uiting: flits op de scheidingslijn en slijtage aan de injectie-eenheid.
De matrijsplaat bepaalt het referentiepunt. Als het eenmaal doorbuigt, verslijt of de parallelliteit verliest, kan geen enkele schroef, cilinder of procesinstelling verderop in de lijn die fout herstellen.
Wat een matrijsplaat feitelijk regelt in een vormcel
Elke vormmachine heeft twee platen. De vaste plaat is met bouten bevestigd aan het stationaire frame tegenover de injectie-eenheid. De bewegende plaat beweegt over de trekstangen met de knevel of de hydraulische klem. Beide zijn met elkaar verbonden door de afstand tussen de trekstangen, en beide zijn met niets meer dan een gemeenschappelijke basis en een gemeenschappelijke tolerantiestapel aan de injectie-eenheid verbonden.
Een plaat houdt vijf dingen tegelijkertijd onder controle:
- Evenwijdigheid bij de klempositie, dat wil zeggen de afstand tussen de twee scheidingsvlakken zodra de klemkracht wordt uitgeoefend.
- Vlakheid van het montagevlak van de mal, die bepaalt of de malbasis gelijkmatig zit of schommelt.
- Dikte- en diktetolerantie, omdat deze de sluithoogte van de mal bepalen die de machine kan accepteren.
- Materiaal- en warmtebehandelingsconditie. Veel voorkomende gegoten en gesmede kwaliteiten op de platen van vormmachines zijn gietstukken van de klasse S45C, S50C en ZG270-500.
- De boring van de trekstang en de uitwerpboring bepalen hoe ver de mal onder belasting kan verschuiven.
De laatste twee punten zijn degene die kopers het meest onderschatten. Een degel die perfect vlakke koude meet, kan nog steeds doorbuigen zodra de klemkracht 80 procent bereikt en daarbovenop nog thermische uitzetting van de mal wordt toegevoegd. Op machines van minder dan 250 ton zal een werkplaats doorgaans een parallelliteit tussen 0,02 mm en 0,05 mm per 100 mm aanhouden, en die meting moet worden uitgevoerd in de klempositie in plaats van in de open positie.
Er is nog een tweede, minder voor de hand liggende taak. De degel is tevens een koellichaam. De temperatuur van de mal loopt via de malbasis naar binnen, en een plaat met ongelijke ribbels of een inconsistent wandgedeelte zal na jarenlang gebruik plaatselijke warme en koude zones ontwikkelen. In deze zones treedt de eerste meetbare vervorming op.
De parallelliteit moet worden gemeten terwijl de machine is ingeklemd en niet open. Een koude, open meting is een comfortabel getal dat je heel weinig vertelt.
Waarom de toestand van de matrijsplaat zichtbaar is aan het injectie-einde
Zodra het parallellisme begint af te dwalen, zijn de gevolgen mechanisch en voorspelbaar. De keten loopt ongeveer als volgt:
- De klemkracht wordt ongelijkmatig over de scheidingslijn verdeeld en één hoek van de mal draagt meer belasting dan de andere.
- De operator ziet een flits en verhoogt de klemkracht om deze te sluiten.
- Een hogere klemkracht duwt de plaat verder in de mal, wat de afwijking versterkt die de flits veroorzaakte.
- De ontluchting van de mal gaat ongelijkmatig open, zodat de tegendruk in de holte van shot tot shot varieert.
- Plasticerende instabiliteit dwingt de operator om de schroefsnelheid en tegendruk aan te passen om dit te compenseren.
- De schroef en cilinder absorberen nu een last die hoort bij een degeltolerantie.
Dit is de reden waarom "we de schroef hebben vervangen en het ging drie weken goed" steeds weer gebeurt. De schroef was het probleem niet. Het werd gebruikt ter compensatie van een degel die de tolerantieband al had verlaten. Over een paar duizend cycli komt die compensatie tot uiting in de vorm van versnelde flankslijtage, toenemende inconsistentie van de smelttemperatuur en uiteindelijk een keerring die vroegtijdig kapot gaat omdat hij tegen een bewegend doel inwerkt.
De omgekeerde diagnose is even nuttig. Als er een gloednieuwe schroef en een gloednieuwe cilinder zijn geïnstalleerd en de flits verschijnt nog steeds, meet dan de parallelliteit voordat u iets anders aanraakt. Die controle kost ongeveer twintig minuten en vereist geen demontage. Het moet vóór de bestelling van reserveonderdelen komen, en niet erna.
Als een nieuwe schroef en cilinder de flitser niet repareren, zat het probleem nooit in de injectie-eenheid. Meet eerst de matrijsplaat.
Parallelliteit van matrijsplaten en schroefslijtage: een praktische vergelijking
De onderstaande tabel brengt de in de werkplaats gemeten parallelliteitsafwijking in kaart ten opzichte van de symptomen die het eerst optreden, en ten opzichte van wat er aan de injectiezijde gebeurt. De cijfers beschrijven een machine van de klasse 250 ton en zijn typische waarden en geen gepubliceerde normen. U moet ze daarom naast uw eigen machinetekening lezen.
| Afwijking bij klem | Eerste zichtbare symptoom | Domino-effect aan de injectiezijde | Voorgestelde actie |
|---|---|---|---|
| Binnen 0,05 mm | Geen | Geen | Normaal preventief onderhoud |
| 0,05 tot 0,08 mm | Flits op één malhoek | Klemkracht verhoogd, tegendruk stijgt, schroefbelasting neemt toe | Meet de plaat opnieuw en stel deze opnieuw waterpas |
| 0,08 tot 0,15 mm | Ongelijkmatige slijtage van de geleidepen, afwijkende cyclustijd | Plasticerende instabiliteit, snellere slijtage van schroeven en cilinders | Machine opnieuw bewerken of vervangen, inspecteer de schroef |
| 0,15 tot 0,25 mm | Scheidingslijn verbrijzeld, schade aan de malbasis | De keerring faalt voordat de schroef dit kan compenseren | Stop productie, volledig uitlijningsonderzoek |
| Boven 0,25 mm | Schimmelschade, veiligheidsrisico | Zijbelasting op schroef, boring van de loop | Revisie van machines |
Twee dingen in die tabel verdienen nadruk. De eerste is dat bij de sprong van de tweede rij naar de derde de kosten het snelst stijgen. Een degel die 0,06 mm uit staat, kan vaak worden teruggebracht met een herwaterpas. Een plaat die 0,12 mm heeft bereikt, moet meestal worden bewerkt, en zodra u het montagevlak bewerkt, wijzigt u ook de sluithoogte die de machine kan accepteren.
De tweede is dat het scoren van de loopboring op de vijfde rij zichzelf niet aankondigt. Het blijkt later als een schroef die niet langer een consistent schotgewicht trekt, en tegen die tijd dekken de vervangingskosten zowel de schroef als de loop in plaats van slechts één onderdeel.
De duurste onderhoudsbeslissing aan een vormmachine wordt meestal genomen tussen 0,08 mm en 0,15 mm, wanneer de plaat nog gerepareerd kan worden en de injectie-eenheid nog steeds gezond is.
Samen sourcen van matrijsplaatwerk en injectie-eenheidonderdelen
Wanneer een vormmachine opnieuw wordt opgebouwd, moeten het plaatwerk en het werk van de injectie-eenheid als één taak worden gepland in plaats van als twee. Ze delen een tolerantieketen, en een plaat die opnieuw wordt bewerkt tot een nieuwe sluithoogte zal de manier waarop de mal ten opzichte van het mondstuk zit, verschuiven, wat op zijn beurt verandert hoe de schroef en de cilinder moeten worden opgesteld.
Zhoushan Microwave Screw Machinery Co., Ltd. produceert sinds 1990 schroeven, vaten en aanverwante plastic machineonderdelen uit Zhejiang en levert aan bouwers van plastic machines in plaats van aan eindgebruikers. De werkvloer beslaat meer dan 10.000 vierkante meter en de productie wordt verzonden naar de Verenigde Staten, Duitsland, Dubai, Vietnam en Thailand. Bij herbouwprojecten bedekt de lijn van de schroeven en cilinders van de spuitgietmachine de plasticerende kant van de tolerantieketting waar de plaat aan het andere uiteinde van zit.
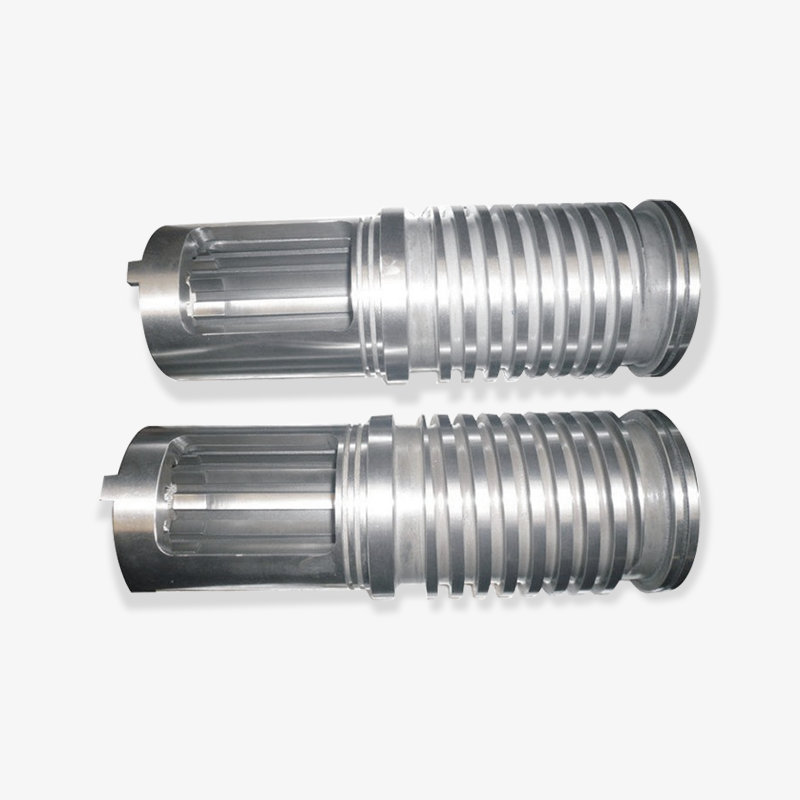
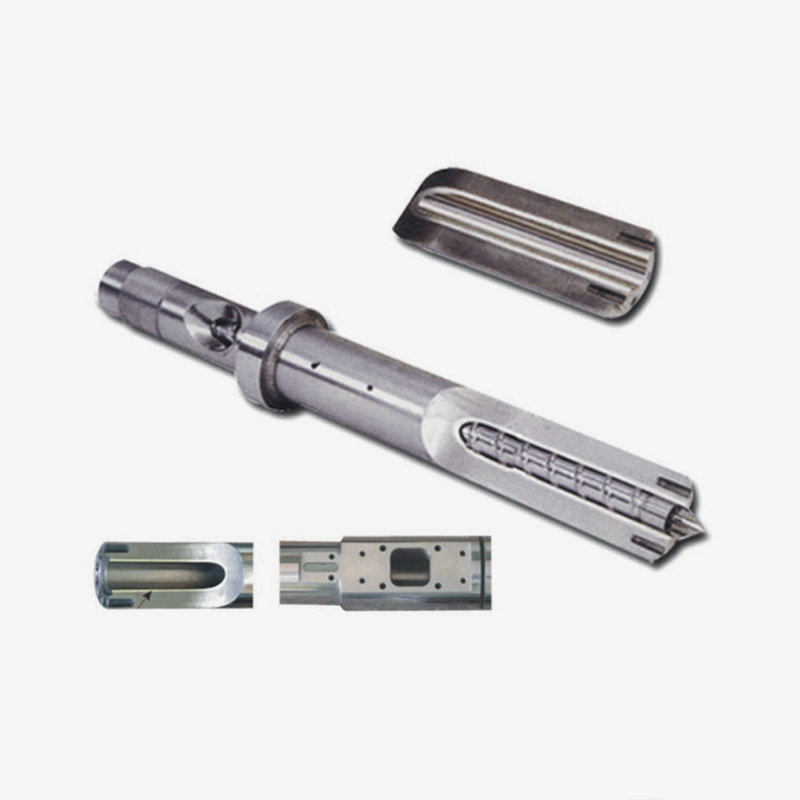
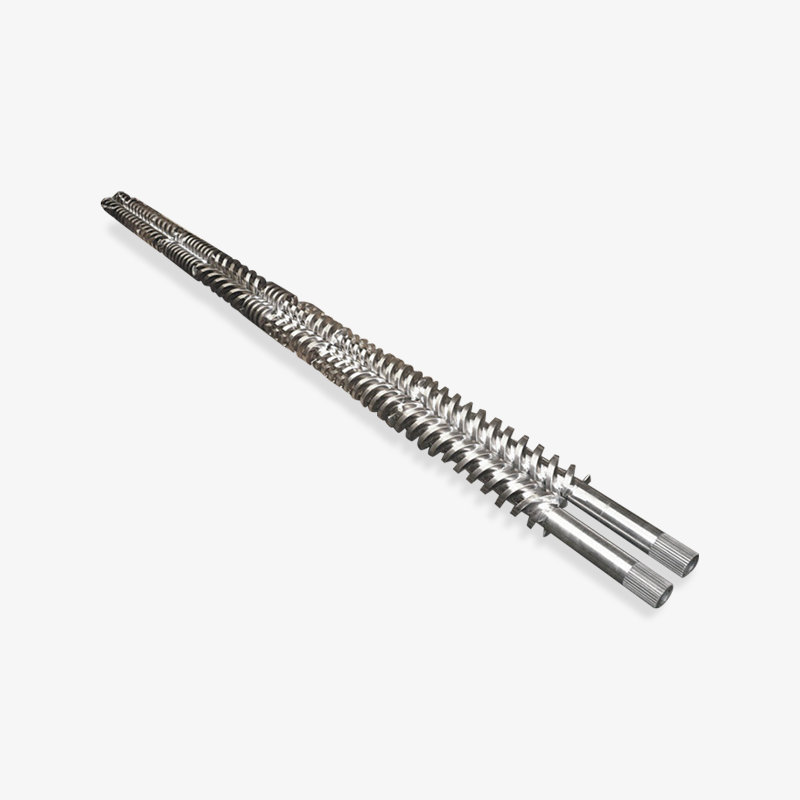
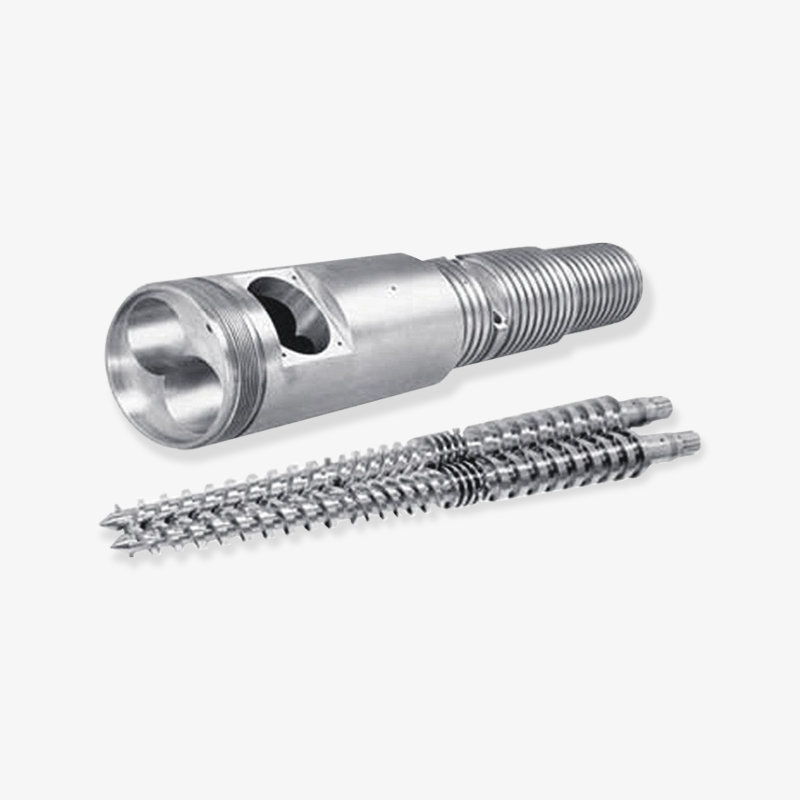
 Spuitgietmachine schroefvat De schroef is de kern van het weekmakersysteem en de kunststofgrondstoffen worden door middel van roterende beweging geschoren, gecomprimeerd, gemengd en getransporteerd. Het ontwerp... Bekijk Product →
Wat van belang is bij het bestellen van beide samen, is dat de leverancier kan offertes maken op basis van de machinetekening in plaats van op basis van een generieke maat. De schroefdiameter, de L/D-verhouding, de kwaliteit van de cilindervoering, de stijl van de controlering en het mondstukflensvlak moeten allemaal overeenkomen met de sluithoogte van de plaat. Als de plaat opnieuw wordt bewerkt, beweegt de contactpositie van het mondstuk en past een cilinder die is besteld voordat dat aantal is vastgesteld, mogelijk niet.
Dit is een van de redenen waarom herbouwprojecten beter werken als eerst het degelonderzoek wordt uitgevoerd en de bestelling van de injectie-eenheid wordt geplaatst op basis van de uiteindelijke afmeting. Het verklaart ook waarom de herbouwschema's zo vaak mislukken: de plaattaak en de vatvolgorde lopen parallel, en de tweede hangt stilletjes af van de eerste.
Onderzoek eerst de plaat en bestel vervolgens de loop tegen de uiteindelijke sluithoogte. Door beide tegelijk te bestellen, glijden de herbouwschema's weg.
De specificatiedetails die de meeste rendementen opleveren
De kwaliteit van de cilindervoering is de enige variabele die het vervangingsinterval het meest verandert op een injectie-eenheid. In de onderstaande grafiek worden drie veelgebruikte voeringconfiguraties op dezelfde machine met ongevuld polypropyleen vergeleken, waarbij gebruik wordt gemaakt van een relatieve slijtage-levensduurindex waarbij een standaard genitreerde loop is ingesteld op 100.
Relatieve levensduurslijtage-index per cilindervoeringconfiguratie (genitreerd = 100)
Indicatieve cijfers voor ongevulde PP op een machine uit het middentonnage. De werkelijke levensduur is afhankelijk van de smelttemperatuur, de schroefsnelheid en het gehalte aan schuurmiddel.
Bimetaalconstructie is de configuratie waarop de meeste herbouwprojecten uiteindelijk terechtkomen, en de reden is niet alleen slijtvastheid. Een bimetaalcilinder behoudt zijn boring langer, waardoor de speling tussen de schroef en de cilinder stabiel blijft over een langer servicevenster. Die stabiliteit beschermt feitelijk de herhaalbaarheid van het shotgewicht, en het is de eigenschap waar de meeste kopers echt voor betalen, zelfs als ze denken dat ze voor hardheid betalen.
Merk op dat de derde balk niet automatisch het juiste antwoord is. Bij ongevulde basishars bij gematigde schroefsnelheden wordt de eerste configuratie vaak sneller terugverdiend, en de extra voeringkosten leveren een voordeel op dat de toepassing nooit zal gebruiken. De beslissing moet de inhoud van het vulmiddel, de smelttemperatuur en hoe lang de machine draait tussen geplande stops, volgen.
Waar kopers betrapt worden, is de koppeling. Een bimetalen cilinder voorzien van een standaard genitreerde schroef verschuift de slijtage naar de schroef, en een versleten schroef in een harde cilinder beschadigt de voering van binnenuit. Configuraties zijn een op elkaar afgestemde set, geen menu waarin elk regelitem afzonderlijk kan worden geoptimaliseerd.
Een harde loop gecombineerd met een zachte schroef verlengt de levensduur niet, maar verplaatst de slijtage. Match de voeringkwaliteit en de schroef als één beslissing.
Hoe een vormplaten- en vatleverancier in China te beoordelen
Het is handig om zowel het machineframewerk als de onderdelen van de injectie-eenheid bij één leverancier te betrekken, maar gemak is geen reden om de vragen over te slaan. Alleen de prijs is hier een slechte filter, omdat twee offertes die er identiek uitzien een factor drie kunnen verschillen in levensduur, en het verschil eerder verborgen zit in materiaalkwaliteit en bewerkingscontrole dan in commerciële termen.
Handige vragen om aan een fabrikant of leverancier te stellen voordat u een bestelling plaatst:
- Wordt de kwaliteit van de voering aangegeven door middel van de materiaalaanduiding, of wordt deze alleen beschreven als "bimetaal"?
- Wordt het vat in eigen beheer geslepen en afgewerkt, of wordt de afwerking uitbesteed?
- Kan de leverancier de loopspeling bevestigen tussen de specifieke schroef en de specifieke cilinder die wordt vermeld?
- Is het productassortiment georganiseerd op structuurtype (enkele schroef, conische twin, parallelle twin, planetair) zodat de juiste geometrie kan worden geselecteerd in plaats van geraden?
- Zorgt de leverancier voor zowel de verbouwingskant als de nieuwbouwkant, en maakt hij hoe dan ook een offerte op basis van een machinetekening?
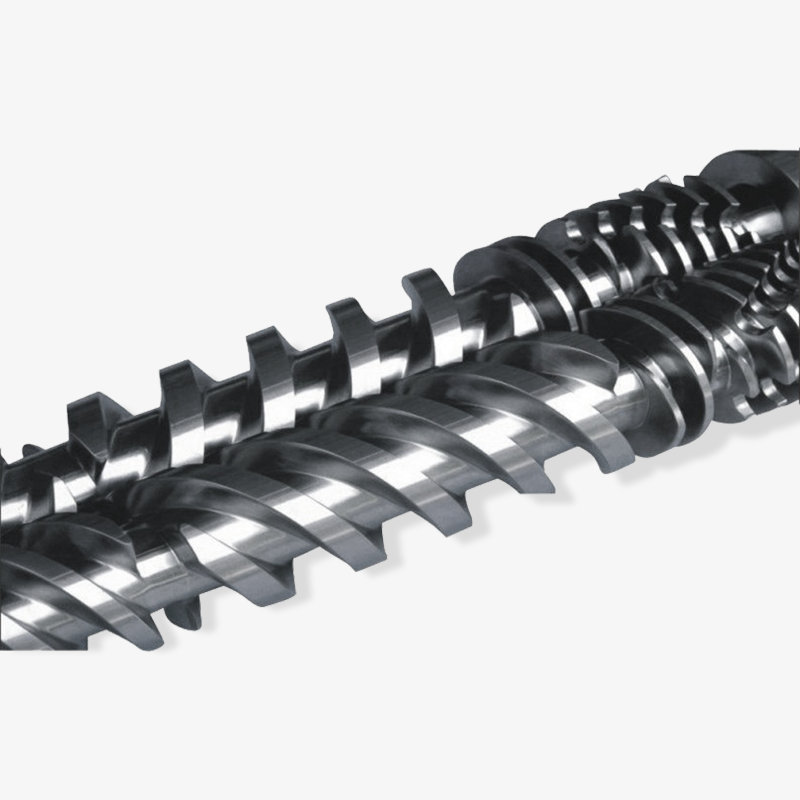
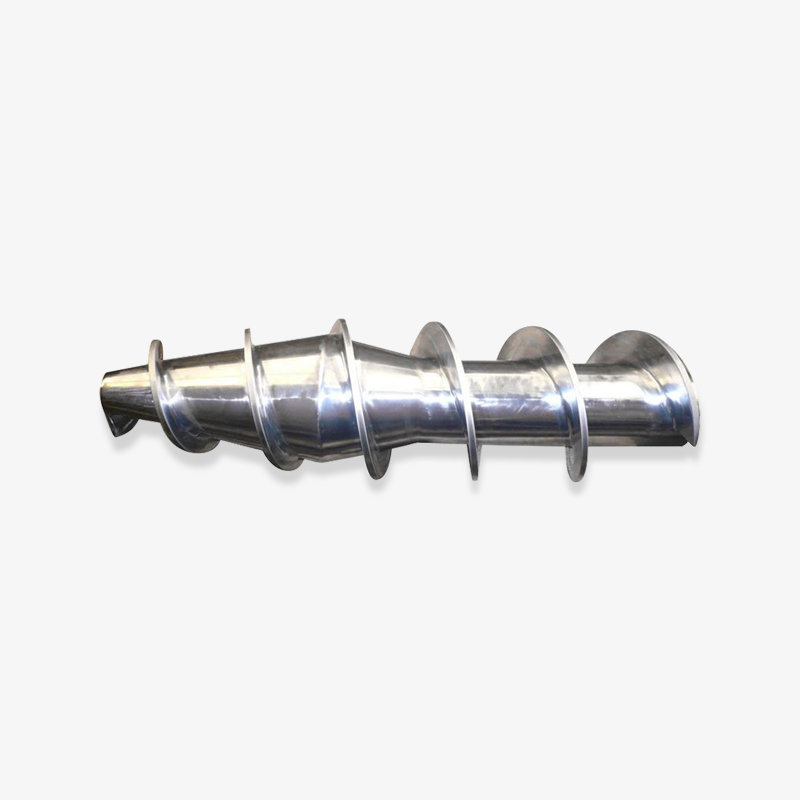
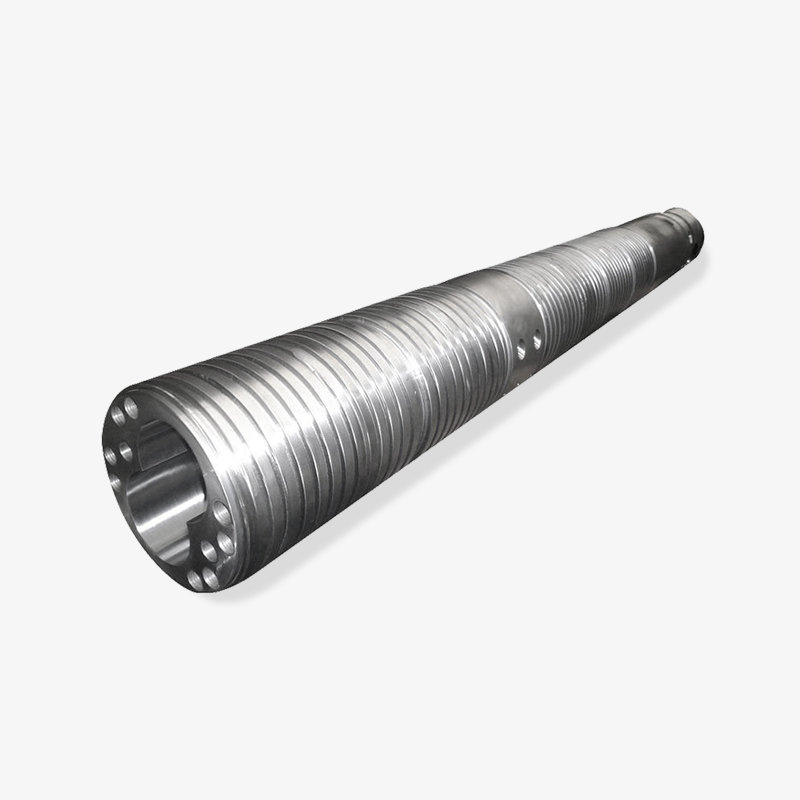
Zhoushan Microwave Screw Machinery produceert families met enkele schroef, conische dubbele schroef, parallelle dubbele schroef en planetaire schroeffamilies, samen met schroefvaten voor spuitgietmachines, bimetaalschroeven en vatensets, rubberen extruderschroeven en EPE-schuimextrusieschroefvaten. Een fabrikant met een dergelijke spreiding van geometrieën heeft doorgaans directe antwoorden op pasvorm- en voeringkwaliteiten, omdat dezelfde gereedschappen en dezelfde warmtebehandelingsdiscipline ze allemaal voeden.
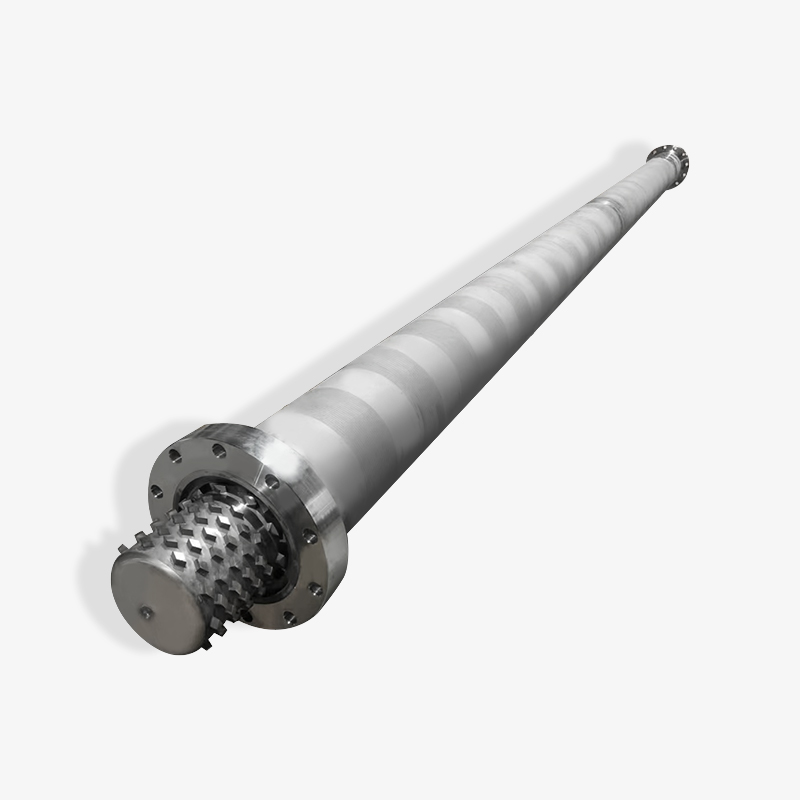
 Bimetaalschroef Bimetaalschroef is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Bekijk Product →
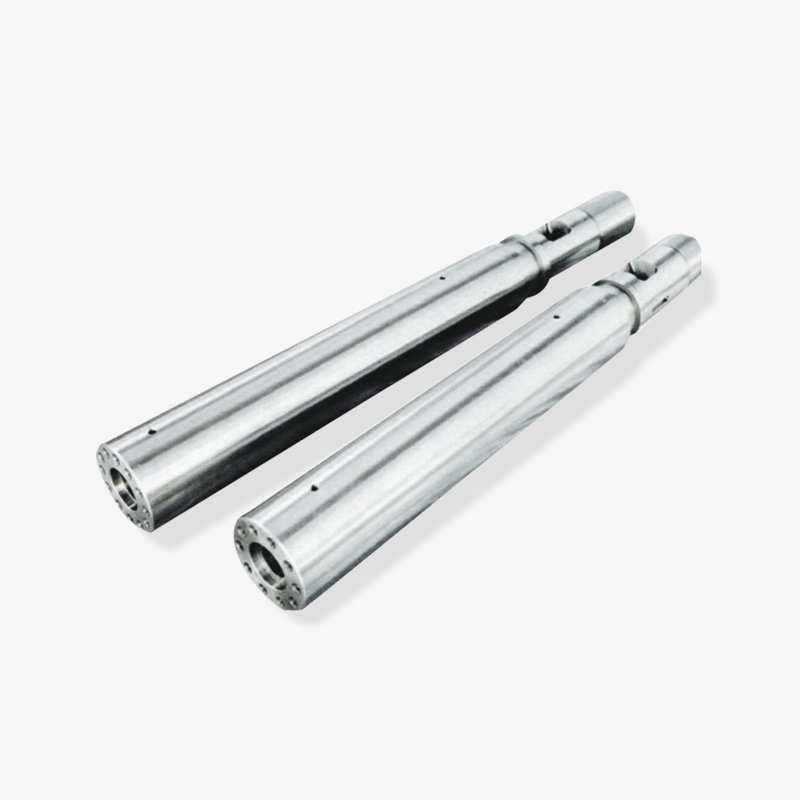
 Bimetaal vat Bimetaal vat are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Bekijk Product →
Voor groothandelaren en handelsbedrijven die doorverkopen op de gietmarkten is het bruikbare onderscheid tussen een leverancier die tolerantie kan handhaven ten opzichte van nabestellingen en een leverancier die slechts één keer kan slagen. Bimetaalschroef- en cilindercombinaties zijn een goede testcase, omdat de legering onder gecontroleerde omstandigheden wordt aangebracht en het proces moeilijk te vervalsen is. Vraag naar de materiaalspecificatie op de monsterbestelling en controleer vervolgens of dezelfde specificatie op de productieorder staat. Als de twee niet bij elkaar passen, is het niet de leverancier, maar de procesbeheersing.
Vraag naar de materiaalspecificatie op de monsterbestelling en bevestig vervolgens dezelfde specificatie op de productieorder. Die ene vergelijking onderscheidt een fabrikant van een wederverkoper.
Onderhoudspraktijken die ervoor zorgen dat de toleranties voor platen en schroeven op één lijn blijven
De meeste uitlijningsproblemen in de eerdere paragrafen zijn goedkoop te voorkomen en duur om terug te draaien. Een korte, saaie routine houdt de tolerantieketen intact:
- Meet de parallelliteit op de klempositie volgens een vast schema, doorgaans elk kwartaal op een machine die in drie ploegendiensten draait. Noteer het nummer, niet alleen een voldoende of een onvoldoende.
- Zorg ervoor dat de smering van de trekstangen op schema blijft. Droge trekstangen verhogen de belasting die de bewegende plaat ondervindt en versnellen de afwijking die u probeert te voorkomen.
- Registreer de tegendruk gedurende de eerste 500 uur na het vervangen van schroeven of cilinders. Een langzame stijging van de geregistreerde waarde is het eerste signaal dat de controlering of de plaat is verplaatst.
- Beschouw klemkracht niet langer als een hulpmiddel voor flitscorrectie. Het omhoog brengen om een scheidingslijn te sluiten is de meest voorkomende manier waarop een repareerbare degel een vervangende klus wordt.
- Wanneer u de schroef en de cilinder vervangt, meet u de plaat in hetzelfde onderhoudsvenster. Beide tegelijk doen kost minder dan ze zes maanden uit elkaar te doen.
De meetdiscipline is belangrijker dan de instrumenten. Een meetklok en een set voelermaten zullen de vraag beantwoorden, op voorwaarde dat de aflezing geklemd wordt uitgevoerd en wordt geregistreerd tegen een basislijn van toen de machine nieuw was. Zonder basislijn is elke meting dubbelzinnig, en dubbelzinnige metingen worden meestal opgelost ten gunste van de goedkoopste verklaring.
Aan de injectiezijde vermindert het gebruik van een op elkaar afgestemde bimetalen schroef- en cilinderset het aantal keren dat de machine uit elkaar moet vallen, wat op zijn beurt het aantal keren dat de plaat wordt blootgesteld aan een overhaaste hermontage vermindert. De twee systemen zijn niet onafhankelijk en de onderhoudskalender mag ze niet behandelen alsof ze dat wel zouden zijn.
Noteer de geklemde parallelliteitswaarde ten opzichte van een basislijn van toen de machine nieuw was. Een niet-geregistreerde meting is een meting waar u geen actie op kunt ondernemen.
Veelgestelde vragen over matrijsplaten en injectie-eenheden
Heeft de toestand van de matrijsplaat werkelijk invloed op de levensduur van de schroef en de cilinder?
Dat gebeurt indirect, maar consequent. Wanneer de parallelliteit afwijkt, reageren operators door de klemkracht te verhogen en de tegendruk aan te passen om de kwaliteit van het onderdeel te behouden. Deze aanpassingen verhogen de belasting die de schroef draagt en vergroten de variatie van schot tot schot die de keerring moet absorberen. De schroef is niet de oorzaak van de slijtage, maar draagt wel het gevolg.
Naar welke parallelliteitstolerantie moet ik streven op mijn machine?
Op machines van minder dan 250 ton is een werkplaatsbereik van 0,02 mm tot 0,05 mm per 100 mm bij de klempositie een redelijk doel. Grotere machines laten doorgaans proportioneel meer toe. Het nummer dat van belang is, is het nummer op uw machinetekening, gemeten geklemd in plaats van open.
Moet ik de schroef en de cilinder kopen en plaatwerk bij dezelfde leverancier regelen?
Niet noodzakelijk dezelfde leverancier, maar hetzelfde tolerantiegesprek. De contactpositie van het mondstuk hangt af van de uiteindelijke sluithoogte na elke plaatbewerking, dus de volgorde van de cilinders moet het degeloverzicht volgen in plaats van ernaast te lopen. Een leverancier die een offerte maakt op basis van een machinetekening kan die verandering opvangen; iemand die tegen een generieke maat citeert, kan dat niet.
Is een bimetaalvat de extra kosten voor ongevulde hars waard?
Vaak niet, althans niet alleen vanwege de slijtage. Waar het zich nog steeds kan terugbetalen, is de stabiliteit van de boring over een lange levensduur, waardoor de herhaalbaarheid van het schotgewicht wordt gewaarborgd. Als de machine ongevulde basishars met gematigde schroefsnelheden laat draaien en zelden uit elkaar valt, kan een standaard genitreerde loop met een goed passende schroef zich eerder terugverdienen.
Hoe weet ik of de slijtage in de plaat of in de schroef zit?
Meet eerst de parallelliteit, want het duurt twintig minuten en er is geen sprake van demontage. Als de parallelliteit binnen de tolerantie valt en het schotgewicht nog steeds afwijkt, ligt het probleem aan de injectiezijde en is de controlering of schroefspeling de volgende plek om te kijken.
Wat moet een eerste bestelling bij een Chinese leverancier bevatten?
Minimaal: de machinetekeningreferentie, de schroefgeometrie en L/D-verhouding, de kwaliteit van de cilindervoering volgens materiaalspecificatie, de stijl van de controlering en de vereiste speling. Een fabrikant die met enkele, dubbele, conische en planetaire geometrieën werkt, zal hier normaal gesproken naar vragen voordat hij citeert, wat op zichzelf een nuttig signaal is.
Meet eerst de plaat en vervolgens de injectie-eenheid. De volgorde van diagnose is belangrijker dan de nauwkeurigheid van beide metingen.
Gerelateerde lectuur
Op twee andere pagina's op deze site wordt dieper ingegaan op de injectie-eenheid en het bredere productassortiment.
Beide pagina's bevinden zich naast het bovenstaande uitlijningsmateriaal en zijn de moeite waard om te lezen voordat een herbouwofferte wordt afgerond, omdat de tolerantiebeslissingen die ze beschrijven rechtstreeks van invloed zijn op de hier besproken sluithoogte- en spelingcijfers.
Geselecteerd lagerweergave

 浙公网安备 33090202000520 号
