

Auteur: Weibo
Datum: Sep 15, 2026
Betekenis van extruder: typen, werkingsprincipe en complete koopgids
Een onderhoudsmonteur van een middelgrote buizenfabriek stopte ooit voor zijn extrusielijn en stelde ons een vraag die eenvoudiger klonk dan hij was. Hij wees naar het lange, verwarmde vat dat tussen de versnellingsbak en de matrijskop was gemonteerd en zei: "De operator noemt dit een extruder, maar als hij me vraagt wat de machine eigenlijk doet, heb ik een beter antwoord nodig dan 'hij maakt pijp.'" Het nuttigste antwoord is dat een extruder een continuvormmachine is. Het neemt losse plastic korrels, smelt ze in een verwarmd vat met behulp van een roterende schroef en perst het gesmolten materiaal vervolgens door een matrijs om een product met een vaste doorsnede te creëren.
De laatste decennia is de schroefextruder uitgegroeid tot het meest gebruikte productieapparaat in de kunststofverwerkende industrie. Waterleidingen, raamkozijnen, kabelisolatie, boodschappentassen, verpakkingsfolie, schuimplaten en zelfs de pellets die spuitgietmachines voeden, gaan allemaal op een bepaald moment in hun leven door een extruder. Het doel van dit artikel is om de betekenis van extruder op een praktische manier uit te leggen: eerst de definitie, dan de werkvolgorde, dan de belangrijkste machinetypes, de standaard schroef- en cilinderterminologie die u tegenkomt in datasheets, en ten slotte de selectie- en onderhoudspunten die beslissen of een extrusielijn soepel loopt of te veel tijd in de reparatiewerkplaats doorbrengt.
Een extruder is een continuvormmachine: hij smelt plastic korrels in een verwarmd vat met een roterende schroef en perst de smelt door een matrijs om een lang onderdeel met een constante doorsnede te produceren.
Wat betekent extruder? Een praktische definitie
In woordenboeken heeft het woord extruder een zeer brede betekenis. Het beschrijft een persoon of een machine die iets extrudeert, en in productietermen verwijst de definitie van een extruder meestal naar een machine die een materiaal vormt door het door een matrijs te persen. Metaalextruders duwen verwarmde aluminium knuppels door een matrijs om profielen te vormen; klei-extruders vormen bakstenen en tegels; voedselextruders koken en vormen snacks en pasta. In de kunststofindustrie is de betekenis van extruder echter nauw verbonden geraakt met één specifiek type machine: de schroefextruder, ook wel schroefextruder of schroefextruder genoemd.
Het verschil is van belang omdat een plastic extruder veel meer doet dan materiaal door een matrijs duwen. Het smelt ook het polymeer, mengt er additieven in, ontgast het en bouwt druk op. De machine voert deze taken in één continue handeling uit. Dat is wat een echte extruder onderscheidt van een eenvoudige pomp of een batchmixer. Als een ingenieur zegt: "we hebben een probleem met de extruder", bedoelt hij meestal het hele schroef-en-vat-samenstel, samen met het aandrijf-, verwarmings- en regelsysteem.
Ook is het handig om de machine los te koppelen van het proces. Extrusie is het proces van continu vormen; een extruder is de apparatuur die dit uitvoert. Veel extrusielijnen zijn eigenlijk gebouwd rond één extruder plus een aantal stroomafwaartse eenheden: een matrijs, een kalibrator, een koelgoot, een afvoer en een cutter. Dit is de reden waarom twee fabrieken beide dezelfde buisdiameter kunnen produceren en toch totaal verschillende lijnen kunnen hebben, afhankelijk van het schroefontwerp, de cilindervoering en de hulpapparatuur.
Ten slotte mag de betekenis van extruder niet worden verward met een spuitgietmachine. Beiden gebruiken een schroef in een verwarmd vat en beide verwerken thermoplastische materialen, maar een spuitgietmachine werkt met tussenpozen: hij beweegt de schroef heen en weer, vult een gesloten mal, opent de mal, werpt het onderdeel uit en herhaalt de cyclus. Een extruder levert een continue stroom smelt en bereikt alleen een stabiele toestand wanneer de schroef constant met een stabiele snelheid draait en de smeltstroom consistent wordt. Het begrijpen van deze steady-state-vereiste is de eerste stap naar het begrijpen van al het andere over extrusie.
In kunststoffen is een extruder een continu door een schroef aangedreven machine die polymeer onder druk smelt, mengt en afvoert; het paar schroeven en vaten, en niet alleen de matrijs, bepaalt hoe goed het hele proces presteert.
Hoe werkt een extruder? Het werkingsprincipe
Elke schroefextruder, ongeacht merk of maat, werkt volgens hetzelfde fysieke principe: een schroef roteert in een nauwsluitende cilinder en sleept korrelig polymeer naar voren terwijl hitte en wrijving het verzachten. Als de loop transparant zou zijn en je zou in het schroefkanaal kunnen inzoomen, zou je het plastic zien bewegen als een continue spiraalgolf. Er vinden vijf verschillende fasen plaats tijdens die korte reis van de hopper naar de dobbelsteen.
Vijf fasen van korrels tot smelten
- Voeden. Pellets of poeder uit de trechter vallen in het schroefkanaal terwijl de roterende schroef het materiaal naar voren sleept. De invoerzone bepaalt met zijn diepe meenemers hoeveel materiaal er in de machine kan komen.
- Smeltend. Wrijving tussen de roterende schroef en de wand van het vat, plus de warmte van de vatverwarmers, beginnen het polymeer te smelten. In de compressiezone worden de korrels, naarmate het kanaalvolume kleiner wordt, tegen het hete vatoppervlak samengedrukt en ontstaat er een smeltfilm.
- Mengen. Het smelten gaat door en de schroefvluchten creëren een schuifkracht die additieven, pigmenten, vulstoffen en glasvezel gelijkmatig door de smelt verspreidt.
- Meten. In de meetzone heeft het kanaal een constante geringe diepte. Hier werkt de schroef als een verdringerpomp, die een stabiele, drukgecontroleerde stroom smelt naar de matrijs levert.
- Vorming van matrijzen. Aan het einde van het vat wordt de smelt door de matrijsopening geperst, waardoor het product zijn vorm krijgt. Stroomafwaartse apparatuur trekt, koelt en snijdt het opkomende profiel.
De componenten die de reeks mogelijk maken
Elke fase is afhankelijk van een specifiek mechanisch onderdeel. De loop is een dikke, gehard stalen buis die het materiaal bevat en de warmte absorbeert. De schroef is het bewegende element dat het plastic transporteert en kneedt; de diameter en lengte-diameterverhouding bepalen grotendeels de output en smeltkwaliteit. Het aandrijfsysteem, meestal een AC-motor met tandwielkast, bepaalt het koppel en de schroefsnelheid. Verwarmingsbanden rond het vat zorgen voor extra warmte bij het opstarten en regelen de temperatuur van het vat, terwijl koelventilatoren of waterkanalen overtollige warmte afvoeren wanneer de smeltschuifkracht hoog is. De matrijs is de laatste vormopening en een zeefwisselaar of een brekerplaat voor de matrijs filtert vervuiling. Al deze componenten moeten samenwerken omdat het polymeer niet als één blok smelt; het smelt geleidelijk, en elke verstoring in één fase verandert de omstandigheden in elke latere fase.
Wanneer de machine normaal draait, is de smeltstroom bij de matrijs uniform en is de output per omwenteling van de schroef stabiel. Wanneer een van de componenten defect raakt, verschijnen de eerste tekenen bijna altijd als variaties in de output, druk of smelttemperatuur. Dit is de reden waarom ervaren onderhoudsteams naar manometers en motorstroomsterkte-uitlezingen kijken in plaats van te wachten op zichtbare productdefecten.
De schroefgeometrie regelt ook de verblijftijd en de afschuifsnelheid. Een lange schroef met een zachte compressieverhouding zorgt voor een langere verblijftijd en een lagere afschuifsnelheid, wat ideaal is voor warmtegevoelige materialen zoals PVC. Een korte schroef met een steile compressieverhouding zorgt voor een hoge afschuifsnelheid, wat de menging verbetert maar de smelttemperatuur verhoogt. Deze afweging speelt een rol bij elk schroeftype dat in het volgende hoofdstuk wordt beschreven.
Alle extruders volgen dezelfde volgorde van vijf fasen: voeden, smelten, mengen, doseren en matrijsvormen; een onbalans in welke fase dan ook komt onmiddellijk tot uiting in de vorm van fluctuaties in de productie of het afwijken van de smelttemperatuur.
Belangrijkste soorten extruders en wat elke naam betekent
In een praktisch gesprek: "welk type extruder heb je?" verwijst vrijwel altijd naar de schroefopstelling. De schroef is het onderdeel waaraan de machine zijn naam dankt: extruder met enkele schroef, extruder met dubbele schroef, extruder met planetaire rollen of ram-extruder. Elk ontwerp bestaat omdat het een ander verwerkingsprobleem oplost, en het kiezen van het verkeerde ontwerp zal de productie beperken of het materiaal beschadigen.
Extruders met één schroef
De enkelschroefsextruder is het meest voorkomende type ter wereld en de machine die de meeste mensen bedoelen als ze 'extruder' zeggen. Het bestaat uit één schroef die in één cilinder draait, meestal met een gladde boring of een gegroefd voedingsgedeelte. De voordelen zijn de eenvoudige constructie, lage kosten, eenvoudige bediening en betrouwbare uitvoer voor goed gedefinieerde materialen zoals polyethyleen, polypropyleen en polystyreen. De meeste pijp-, profiel-, film- en plaatlijnen maken gebruik van enkelschroefsextruders omdat deze producten een stabiele smeltafgifte vereisen in plaats van intensief mengen.
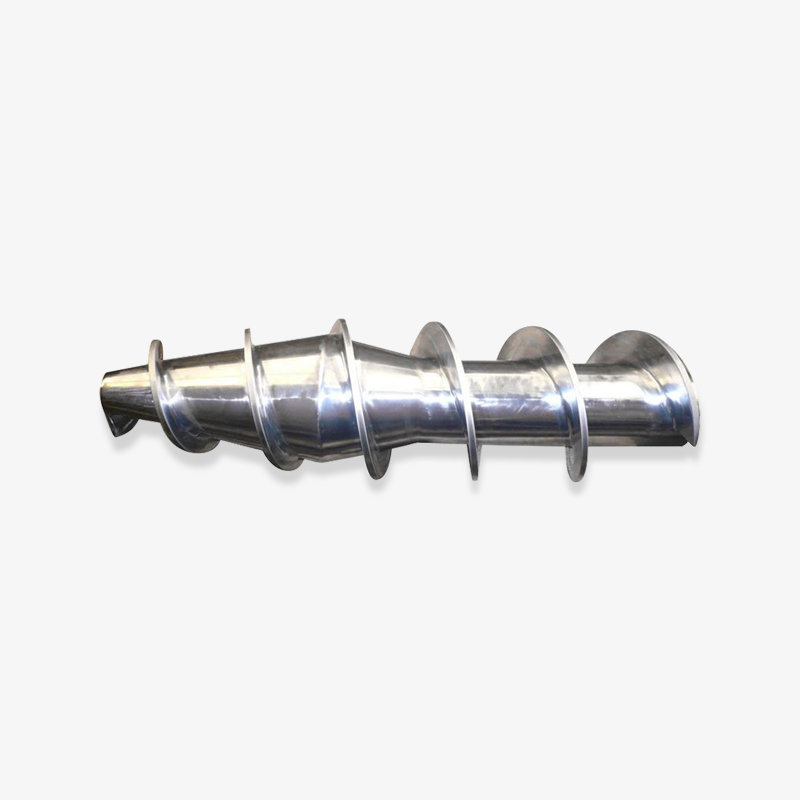
Het schroefontwerp voor machines met enkele schroef volgt een klassieke geometrie met drie zones: voedingszone, compressiezone en doseerzone. De diepte en lengte van elke zone bepalen de compressieverhouding, die normaal gesproken tussen 2:1 en 3,5:1 ligt voor polymeren voor algemene doeleinden. Met een goed geselecteerde schroef kan een extruder met één schroef een zeer stabiele smeltdruk leveren, maar het is een matige menger; vulstoffen en pigmenten kunnen slecht gedispergeerd blijven tenzij de schroef over extra mengelementen beschikt. Voor veel processors is de oplossing om de enkele schroef en cilinder als een bij elkaar passend paar te kopen bij een gespecialiseerde fabrikant in plaats van bij afzonderlijke bronnen.
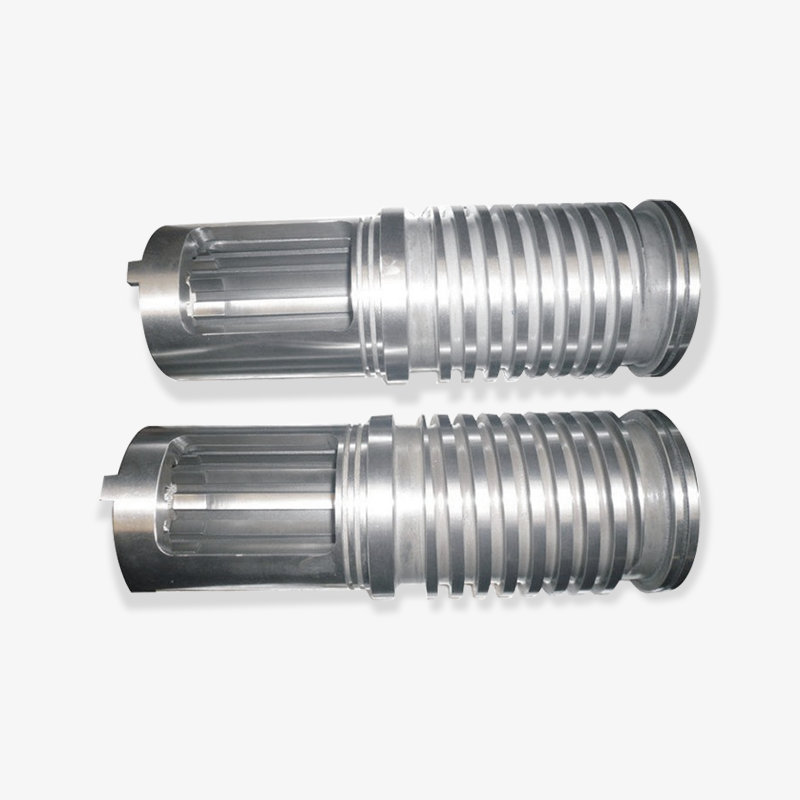
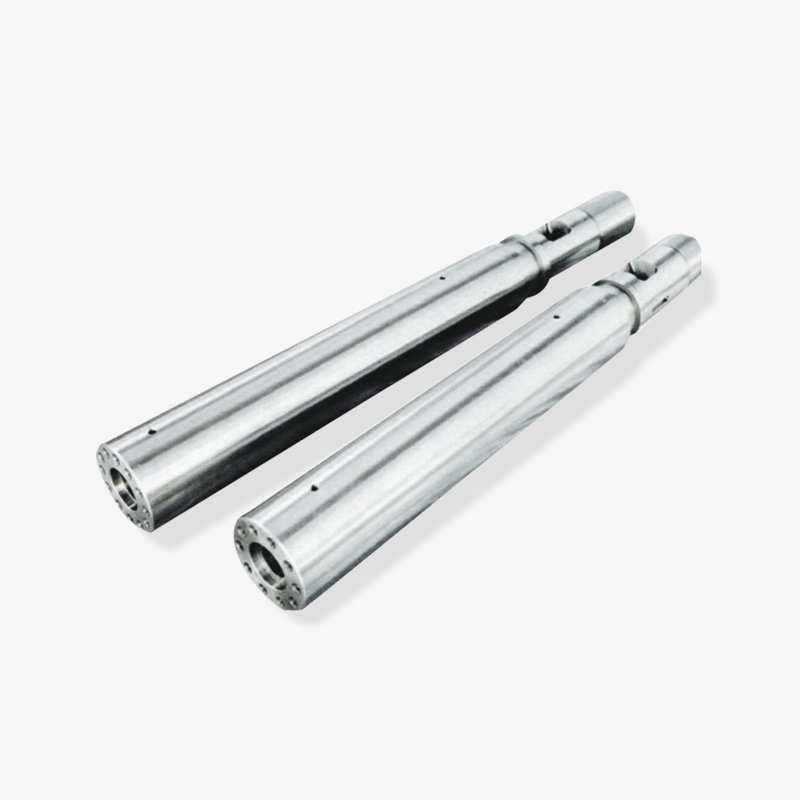
 Bij elkaar passende sets met enkele schroeven en cilinders voor stabiele extrusie Deze leverancier biedt op elkaar afgestemde paren met enkele schroef en cilinder, ontworpen voor een stabiele smeltdruk in langetermijntoepassingen zoals PE-buis, film en plaat. De nauwkeurig bewerkte constructie van gelegeerd staal ondersteunt consistente plastificering en verminderde slijtage. Bekijk Product →
Typische toepassingen voor machines met één schroef zijn onder meer PE-waterleidingen, PPR-buizen, polyethyleenfilm, PP-platen, PS-profielen en kabelisolatie. Bij deze klussen draait de machine langdurig op één materiaal en wordt het schroefprofiel alleen op dat materiaal afgestemd.
Dubbelschroefsextruders: parallel en conisch
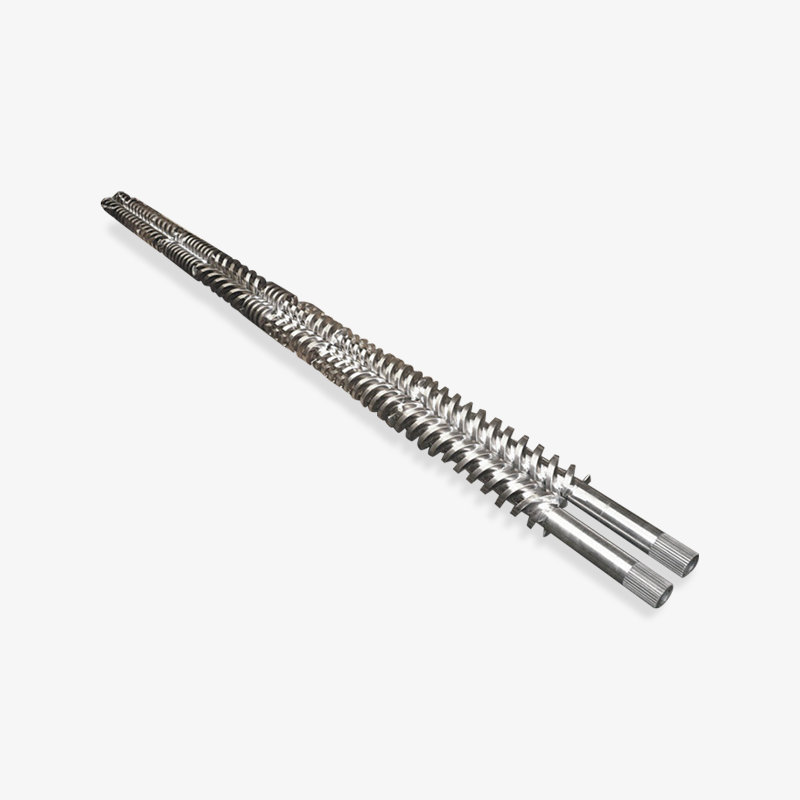
Wanneer de toepassing een betere menging of directe verwerking van poeder vereist, is een dubbelschroefsextruder meestal het betere antwoord. Zoals de naam al zegt, heeft de machine twee schroeven naast elkaar in één vat; de schroeven kunnen in elkaar grijpend of niet-ingrijpend, meedraaiend of tegengesteld draaiend zijn. Voor thermoplastisch compounderen is de meest gebruikelijke opstelling het in elkaar grijpen van co-roterende parallelle dubbele schroeven. De achtvormige boring en de zelfreinigende schroefprofielen zorgen voor een goede oppervlaktevernieuwing en een hoge mengefficiëntie met een veel kortere verblijftijd dan een machine met één schroef. In ons eerdere technische artikel wordt uitgelegd hoe de parallelle dubbelschroefstechnologie zorgt voor efficiënt materiaalmengen, transporteren en verwerken in stap-voor-stap details.
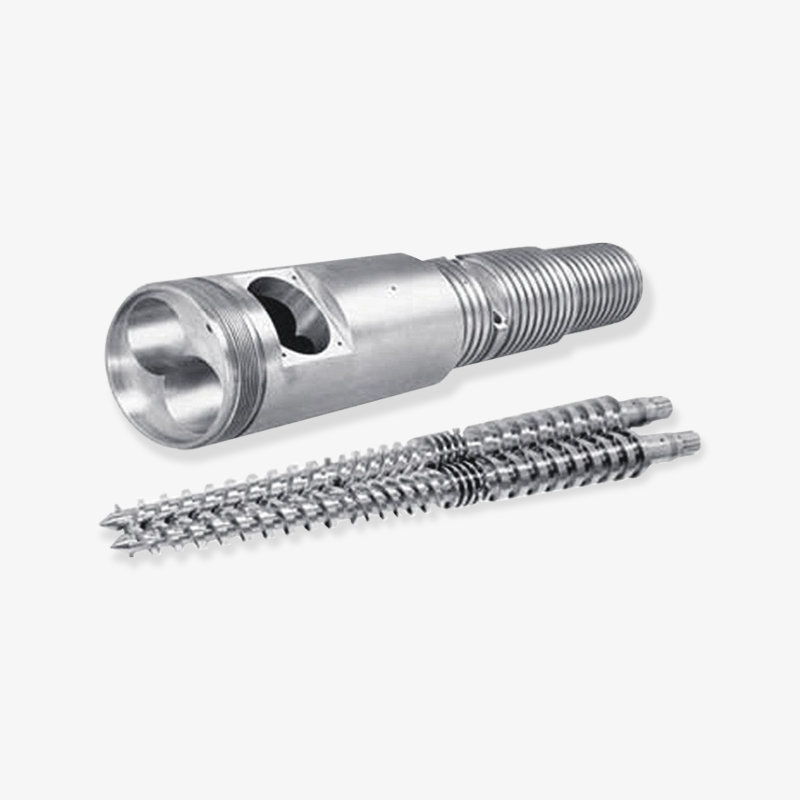
Conische dubbelschroefsextruders werken anders. De schroeven zijn breder aan het invoeruiteinde en smaller aan het afvoeruiteinde, en de loop past bij deze conische vorm. Dit ontwerp comprimeert het materiaal geleidelijk, waardoor een zacht smeltproces met lage afschuifkrachten ontstaat. Conische machines met dubbele schroef worden veel gebruikt voor stijve PVC-buizen en -profielen, omdat PVC gevoelig is voor hitte en afschuiving; de conische geometrie houdt de smelttemperatuur laag en levert toch een hoog rendement bij lage schroefsnelheid.
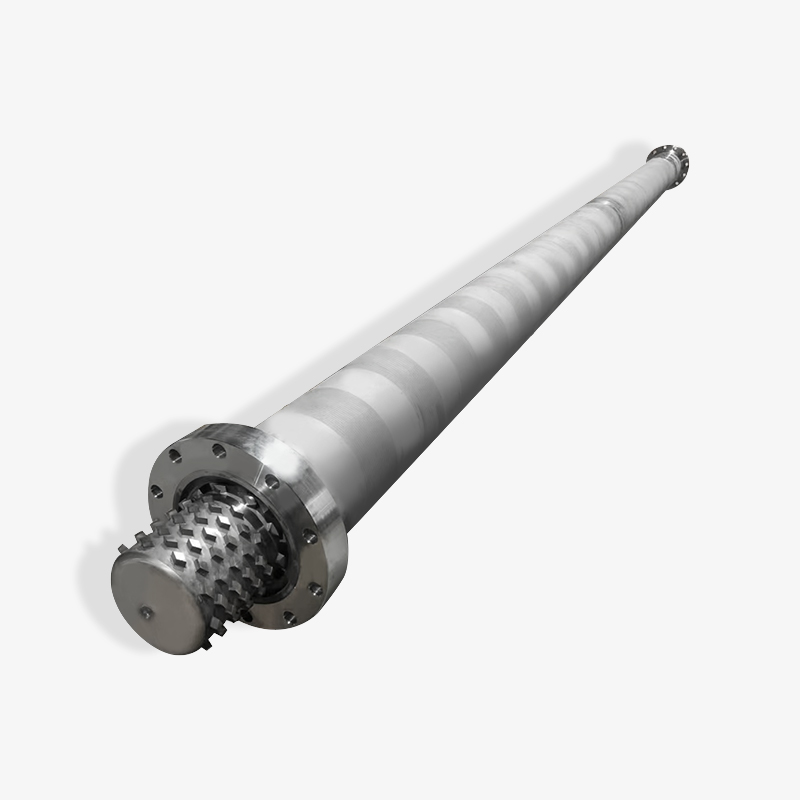
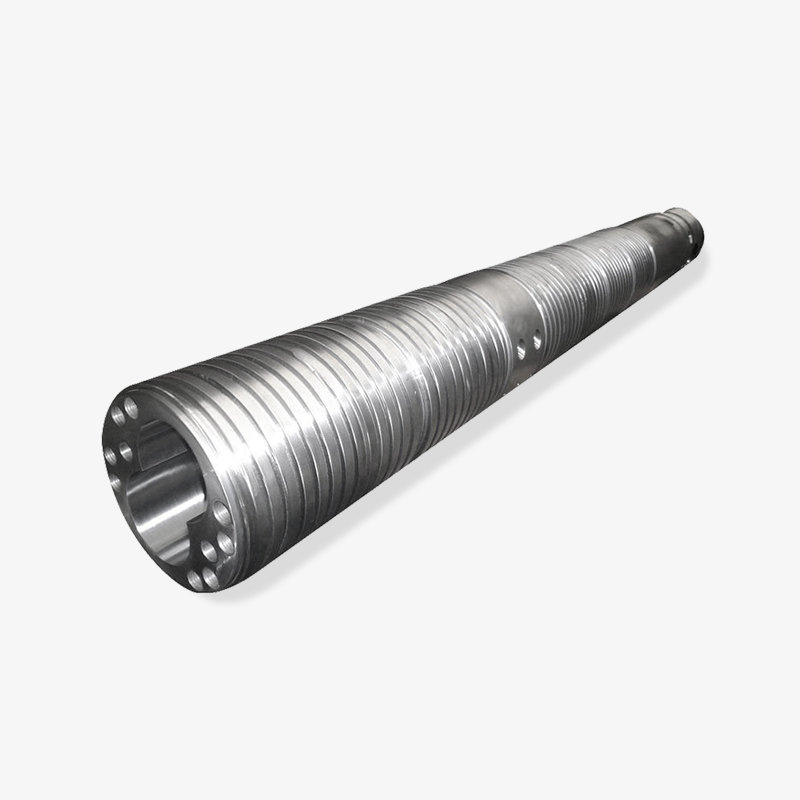
 Conische dubbele schroef en cilinder voor zachte PVC-verwerking Conische dubbele schroef- en cilinderconstructies zorgen voor smelten met lage afschuifkrachten, ideaal voor stijve PVC-buizen en -profielen. Hoogwaardig gelegeerd staal met geoptimaliseerde geometrie verbetert de menguniformiteit en verlaagt tegelijkertijd het energieverbruik en de onderhoudskosten. Bekijk Product →
Voor verwerkers kan het praktische onderscheid als volgt worden samengevat: parallelle dubbele schroeven mengen het beste en zijn ideaal voor verbindingen, masterbatch en pellets; conische dubbele schroeven smelten zacht en zijn ideaal voor PVC-poeder en profielen. Gereedschaps- en schroefparen zijn niet uitwisselbaar tussen de twee typen, zelfs niet als de buitendiameter hetzelfde is, omdat de tapse geometrie uniek is voor elk machinemodel.
Planetaire rolextruders
Een planetaire rolextruder is een speciaal ontwerp dat het midden houdt tussen een enkele schroef en een dubbele schroef. De hoofdschroef, de zonnerol of centrale spil genoemd, is omgeven door verschillende kleinere planetaire spindels die roteren in een vat met een gegroefde binnenwand. Het resultaat is een zeer groot warmte-uitwisselingsoppervlak in een compacte lengte. Het materiaal wordt bij dezelfde temperatuur in veel kleine spleten gescheurd, wat een uitstekende thermische uniformiteit oplevert zonder hoge mechanische afschuiving. Deze machines dienen vaak als smeltpompen in film- en plaatlijnen, of als laatste mengfase vlak voor een zeefwisselaar, waar ze agglomeraten en temperatuurverschillen verwijderen die zijn achtergelaten door een stroomopwaartse enkele schroef.
Speciale extruders die worden gebruikt bij de verwerking van rubber en schuim
Rubberextruders, ook wel rubberen schroeven met warme of koude voeding genoemd, zijn ontworpen voor rubberverbindingen; ze hebben diepere vluchten en lagere snelheden om oververhitting van het elastomeer te voorkomen. Voor geschuimd polyethyleen gebruiken verwerkers een EPE-schuimextrusie-schroefcilinderset, die is geoptimaliseerd voor het injecteren van blaasmiddelen in de smelt bij een stabiele druk. Er zijn ook ram-extruders, die een massief blok materiaal, zoals PTFE of UHMWPE, met een zuiger naar voren duwen in plaats van met een roterende schroef. Deze machines smelten het polymeer niet op dezelfde manier als schroefmachines; ze vertrouwen op hoge druk en een verwarmde matrijs.
| Extruder-type | Schroef opstelling | Typische L/D-verhouding | Meest geschikt voor | Gemeenschappelijke producten |
|---|---|---|---|---|
| Enkele schroef | Eén schroef in een vat | 20:1 tot 34:1 | Stabiele smeltafgifte voor standaard polymeren | Buizen, profielen, films, platen, kabelcoating |
| Parallelle dubbele schroef | Twee in elkaar grijpende, meedraaiende schroeven | 28:1 tot 48:1 | Intensief mixen en compounderen | Masterbatch, verbindingen, gerecyclede pellets |
| Conische dubbele schroef | Twee convergente, tegengesteld draaiende schroeven | 16:1 tot 25:1 | Zacht smelten van warmtegevoelige poeders | Harde PVC-buis, profielen, hout-kunststofcomposiet |
| Planetaire rol | Centrale spil met planetaire satellieten | 5:1 tot 15:1 | Warmtebehandeling en smelthomogenisatie | Folie- en plaatlijnen als smeltpompen |
| Rubber koudvoer | Eén diepvliegende schroef | 8:1 tot 16:1 | Extruderen van ongevulkaniseerde rubberverbindingen | Rubberen afdichtingen, bandonderdelen, pakkingen |
| Ram-extruder | Zuigeraandrijving, geen roterende schroef | Niet van toepassing | Hoogviskeuze polymeren die nauwelijks smelten | PTFE- en UHMWPE-staven, buizen, profielen |
De naam van een extruder vertelt je de opstelling van de schroeven, en die opstelling bepaalt het materiaal dat hij kan verwerken, de mengenergie die hij kan leveren en de productvormen die hij economisch kan behouden.
Schroef en vat: de kerncomponenten die een extruder definiëren
Zowel machineontwerpers als ervaren onderhoudsmensen zullen u vertellen dat de echte extruder de schroef en de cilinder is. De motor, de versnellingsbak en het verwarmingssysteem bestaan alleen om de schroef aan te draaien en het vat op de juiste temperatuur te houden. Als het paar schroef en cilinder slecht presteert, kan niets stroomafwaarts dit repareren. In dit hoofdstuk worden de geometrie, materialen en verwerkingsvensters uitgelegd die bepalen hoe een set schroefcilinders moet worden begrepen.
Schroefgeometrie: diameter, L/D-verhouding en compressieverhouding
Het eerste getal op elk gegevensblad van een extruder is de schroefdiameter, meestal aangegeven in millimeters. Een extruder met één schroef van 75 mm betekent bijvoorbeeld dat de buitendiameter van de schroef 75 mm is; De uitvoercapaciteit schaalt grofweg met het kwadraat van de diameter, zodat een schroef van 90 mm aanzienlijk meer uitvoer kan leveren bij dezelfde schroefsnelheid. Het tweede getal is de L/D-verhouding, de verhouding tussen de cilinderlengte en de schroefdiameter. Een schroef van 75 mm met een L/D-verhouding van 30 betekent dat de effectieve cilinderlengte 2250 mm is. Langere machines zorgen voor een langere verblijftijd en een langere mengduur, wat handig is als additieven geleidelijk moeten worden toegevoegd.
De compressieverhouding is de verhouding tussen de kanaaldiepte in de aanvoerzone en de kanaaldiepte in de meetzone. Het geeft aan hoe sterk het materiaal wordt samengedrukt terwijl het langs de schroef beweegt. Een typische schroef voor algemeen gebruik heeft een compressieverhouding van 2,5:1 tot 3:1. Als de verhouding te laag is, wordt de smelt niet voldoende onder druk gezet en stijgt de output; als deze te hoog is, raakt de smelt oververhit en wordt het polymeer afgebroken.
Vatconstructie en interne voeringen
Het vat moet hoge druk bevatten, de warmte gelijkmatig geleiden en bestand zijn tegen slijtage. Kleine extruders gebruiken een vat uit één stuk gemaakt van gehard staal met een nitreerbehandeling op de boring. Grote machines en machines die schurende of corrosieve materialen verwerken, gebruiken een bimetaalvat: een sterke stalen schaal met een zeer harde binnenvoering aangebracht door centrifugaal gieten of sinteren. De meest voorkomende voeringmaterialen zijn ijzer- en wolfraamcarbidelegeringen met een hoog chroomgehalte.
Slijtage in het vat treedt meestal het eerst op in de invoerzone omdat het materiaal daar nog stevig is en een hoge wrijving door de pellets veroorzaakt. Voor glasvezelversterkte materialen verschuift de zone met hoge slijtage vaak naar de doseerzone, waar de smeltsnelheid hoog is en de vezeluiteinden het metaal afschuren. Corrosie, wat gebruikelijk is bij de verwerking van PVC of bepaalde vlamvertragers waarbij zure gassen vrijkomen, tast de gehele lengte van het vat aan. De juiste keuze tussen genitreerd staal, bimetaal hoog chroom en bimetaal wolfraamcarbide hangt af van het materiaalrecept, en niet alleen van het budget.
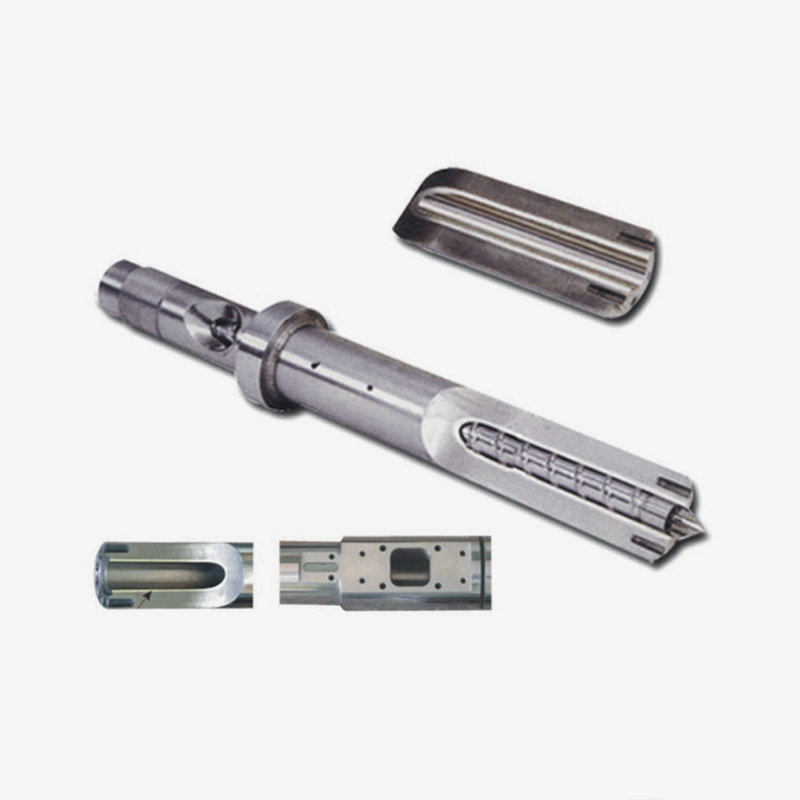
 Bimetaalschroef en cilinder voor schurende en corrosieve materialen Bimetaalschroef- en cilinderopties met wolfraamcarbide of nikkelgebaseerde legeringen zorgen voor een lange levensduur voor glasvezelversterkte en corrosieve kunststoffen. Een hardheid tot HRC60-70 vermindert de vervangingsfrequentie en ondersteunt continu gebruik bij hoge temperaturen. Bekijk Product →
Schroefstaalsoorten volgen dezelfde filosofie. Genitreerde schroeven worden gehard door middel van een gasnitrerende behandeling en bieden een goedkope oplossing voor standaard polymeren. Bij schurende verbindingen verlengt een bimetaalschroef met harde bekleding aan de vleugelranden, of een volledig beschermende coating, de levensduur aanzienlijk. Sommige verwerkers kiezen voor een verwisselbaar schroefontwerp, ook wel modulaire schroef genoemd, zodat dezelfde machine meerdere productrecepten kan uitvoeren door alleen de schroef te verwisselen, een aanpak die ook het onderhoud vereenvoudigt.
Het verwerkingsvenster kiezen: waarom de vattemperatuurinstellingen het materiaal volgen
De instelpunten van de vattemperatuur zijn nooit willekeurig; ze volgen het verwerkingsvenster van het polymeer. Elke thermoplast wordt binnen een relatief smal bereik zacht en smelt, en als je buiten dit bereik valt, ontstaan er zichtbare kwaliteitsproblemen. Als het vat te koud is, blijft de smelt stroperig en onstabiel, waardoor de productie stijgt en er ongesmolten korrels in het product terechtkomen. Als het vat te heet is, wordt het polymeer afgebroken en wordt het product geel, bros of vervaagd grijs. Om deze reden omvat elke zinvolle definitie van extruder het idee van een gecontroleerd temperatuurtraject van trechter naar matrijs.
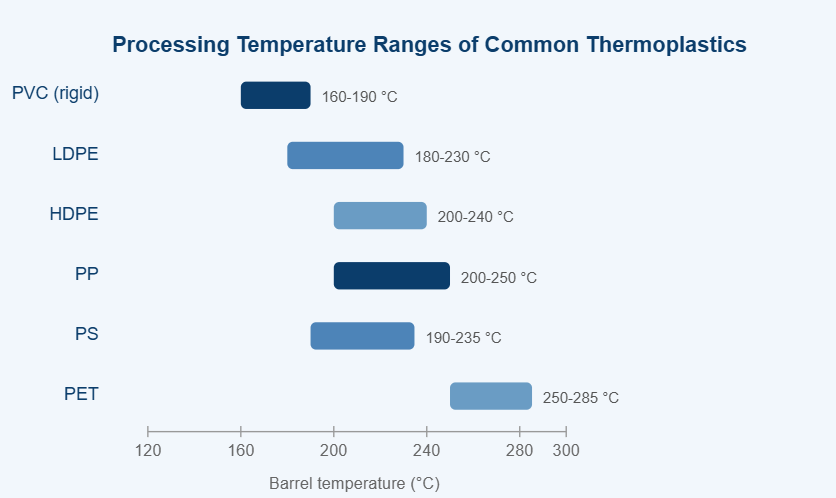
Typische vattemperatuurvensters voor zes gangbare thermoplastische materialen verwerkt op schroefextruders. De werkelijke instelpunten zijn afhankelijk van de verblijftijd, het schroefontwerp en de stabilisatorpakketten.
In de bovenstaande grafiek worden de geschatte vattemperatuurvensters vergeleken voor zes thermoplastische materialen die routinematig worden verwerkt op extruders met één en twee schroeven. De eerste boodschap van de grafiek is dat gangbare kunststoffen niet uitwisselbaar zijn; elke hars vereist zijn eigen temperatuurgebied. PVC bevindt zich aan de onderkant omdat het rond de 200°C begint te ontbinden, waarbij zoutzuur vrijkomt en snel verkleurt. Polyethyleen bedekt een vergevingsgezind en breed venster, en daarom blijft LDPE voor een beginner het gemakkelijkste materiaal om te extruderen. HDPE heeft een iets hoger vatinstelpunt nodig dan LDPE om niet-gesmolten kristallen in de film te voorkomen. Polypropyleen gedraagt zich vergelijkbaar voordat het wordt afgebroken, maar het scherpe smeltpunt betekent dat een variatie van slechts een paar graden de smeltstroom duidelijk kan veranderen. Polystyreen is ook vergevingsgezind qua temperatuur, maar vereist bij grotere machines vaak een goede ventilatie. PET vereist de hoogste temperaturen en moet zorgvuldig worden gedroogd voordat het wordt geëxtrudeerd, omdat vocht de polymeerketen hydrolyseert en de viscositeit vermindert. De verschillende vensters hebben een directe invloed op het schroefontwerp: materialen met een lage temperatuur tolereren een hoge schuifkracht, terwijl materialen met een hoge temperatuur een lager schuifprofiel en een langere meetzone vereisen. Wanneer een verwerker op dezelfde machine overstapt van PVC naar PP, is het daarom aanbevolen om de set schroefcilinders te vervangen door een set die is ontworpen voor het nieuwe polymeer. Fluctuaties in grondstoffen, zoals verschillende molecuulgewichten, verschuiven ook het ideale venster, dus een ervaren operator let altijd op de trend van de smelttemperatuur, en niet alleen op het instelpunt van het vat. Kortom, het diagram legt uit waarom de schroef en de cilinder van een extruder nooit one-size-fits-all zijn.
Slijtvaste opties en oppervlaktebehandelingen
Genitreerde behuizing
Gehard stikstofoppervlak; lage kosten; geschikt voor schone PE- en PP-verwerking.
Bimetaal hoog chroom voering
Evenwichtige slijtvastheid en corrosieweerstand; standaard voor met talk en calciumcarbonaat gevulde verbindingen.
Bimetaal wolfraamcarbide voering
Uitstekende slijtvastheid voor glasvezel- en mineraalgevulde schuurmaterialen.
Modulaire schroef met vervangbare slijtelementen
Voor verwerkers die regelmatig van recept wisselen en lagere vervangingskosten willen.
De keuze tussen deze opties verandert de totale eigendomskosten van een machine. Een genitreerde loop kan worden gerepareerd door het oude oppervlak te strippen en opnieuw te nitreren, maar een versleten wolfraamcarbide-voering vereist meestal een nieuwe loop. Omgekeerd betaalt een machine met een grote productie die glasvezelverbindingen gebruikt, een wolfraamcarbidebekleding gewoonlijk binnen één productieseizoen terug, omdat de stilstandtijd wordt verminderd.
De schroef en de cilinder vormen één enkel werkend paar; geometrie, staalkwaliteit en oppervlaktebehandeling moeten allemaal worden afgestemd op het polymeer en zijn vulstoffen, en de verwerkingstemperatuurgrafiek is de kaart voor die keuze.
Gemeenschappelijke industriële toepassingen van extruders
Extruders verschijnen in bijna elke kunststofproductiesector, maar de taken die ze uitvoeren kunnen in twee families worden gegroepeerd: het direct vormgeven van een afgewerkt profiel en het mengen van materialen die vervolgens worden gevormd tot pellets, film of andere halffabrikaten. Begrijpen tot welke familie uw toepassing behoort, is essentieel bij het lezen van datasheets van apparatuur.
| Directe vormgeving van afgewerkte profielen
| Componeren en terugwinnen
|
Een handige vuistregel: als het product een nauwkeurige doorsnede moet behouden, kies dan een extrudertype dat bekend staat om zijn stabiele output en gebruik een schroef die is ontworpen voor dat ene product; als het product een pellet of compound is waarvan de exacte samenstelling belangrijker is dan de vorm, kies dan een machine met intensieve menging en houd rekening met meer onderhoudstijd voor het vervangen van de schroeven.
Schuimextrusie verdient een speciale vermelding omdat het de twee families combineert. Een EPE-schuimschroefcilinderset moet eerst het polymeer volledig smelten, vervolgens een fysiek blaasmiddel in de smelt injecteren en vervolgens de smelt onder hoge druk houden totdat de matrijs naar buiten komt. Het gehele schroefprofiel is geoptimaliseerd voor dit drukpad. Daarom draaien verwerkers van geschuimd polyethyleen geen standaard PE-schroeven.
Extrusietoepassingen kunnen worden onderverdeeld in direct vormen en mengintensief compounderen; Als u de verkeerde machinefamilie selecteert, moet u vanaf de eerste dag vechten tegen het product, de schroef en het onderhoudsschema.
Hoe u de juiste extruder, schroef en cilinder selecteert
Het selecteren van een extruder, of het vervangen van de schroef en cilinder, is een beslissing die moet worden genomen op basis van gegevensbladnummers in plaats van op gissingen. Vijf factoren dragen het grootste gewicht.
- Materiaal recept en vorm: harstype, additieven, vulstoffen, gerecyclede inhoud en of het voer nieuwe pellets of poeder is.
- Uitvoerdoel: vereiste kg/u, die de minimale schroefdiameter en aandrijfkracht definieert. Een verdubbeling van de schroefdiameter verviervoudigt grofweg de pompcapaciteit bij dezelfde schroefsnelheid.
- Eisen aan de smeltkwaliteit: toleranties op wanddikte, verdeling van het vulmiddel en kleur; veeleisende toleranties vragen om een langere L/D-verhouding en eventueel een barrière of mengschroef.
- Slijtage- en corrosieomgeving: schurende vulstoffen zoals glasvezel, talk en titaniumdioxide, en corrosieve bijproducten zoals PVC-afbraakgassen, beslissen tussen genitreerde en bimetaalmaterialen.
- Bestaande machine-interface: flensafmetingen, hartlijnhoogte, spiebaan van de aandrijving, verwarmingszones en besturingssoftware moeten exact overeenkomen.
| Factor | Wat te verifiëren | Gevolg van een verkeerde keuze |
|---|---|---|
| Polymeer recept | Smeltstroomindex, additieven, vulstofpercentage, afbreekbaarheid | Oververhitting, slijtage van de schroeven of slechte verspreiding |
| Output | kg/u bij een gegeven schroefsnelheid en tegendruk | Lijn kan productiedoel niet bereiken |
| L/D-verhouding | Lengte-diameterverhouding nodig voor het recept | Korte L/D betekent onstabiel smelten; lange L/D riskeert schade door hitte |
| Compressieverhouding | Passend bij polymeertype en bulkdichtheid | Stijgende, brandende of niet-gesmolten korrels |
| Draag bescherming | Voeringstype voor de loop en bekleding voor de schroef | Voortijdige slijtage en vervuiling van het product met metaaldeeltjes |
| Geometrische pasvorm | Diameter, totale lengte, spiebaan, verwarmingszones, flens | Machine kan niet worden geïnstalleerd of lekken smelten |
Werken met een fabrikant van schroeven en vaten
Omdat de schroef en de cilinder op maat gemaakte onderdelen zijn, krijg je de beste resultaten als je samenwerkt met een fabrikant die de juiste vragen stelt voordat hij een offerte uitbrengt. Een competente fabrikant van kunststof machineonderdelen zal vragen naar het machinemerk, de schroefdiameter, de L/D-verhouding, het outputdoel, het polymeer en de additieven die u gebruikt, en de huidige storingsmodus, of het nu gaat om slijtage, corrosie of slechte menging. Ze moeten het ook eens worden over de exacte tekeningafmetingen, omdat een afmeting van een halve millimeter de output en het smeltgedrag kan veranderen. Op veel exportmarkten kopen verwerkers sets met schroefcilinders rechtstreeks van de fabrikant om de prijsverhoging van tussengroothandelaren te vermijden, en ontvangen zij tegelijkertijd toepassingsondersteuning.
In onze eigen werkplaats, die in 1990 werd opgericht en klanten in de Verenigde Staten, Duitsland, Dubai, Vietnam en Thailand heeft bediend, zien we vaak dezelfde fout: een verwerker koopt een complete extrudermachine van de ene leverancier en koopt later sets met schroefcilinders van een andere bron, in de verwachting dat deze uitwisselbaar zijn. In de praktijk moeten schroef- en cilindersets als een op elkaar afgestemd paar worden geproduceerd, met de juiste radiale speling en vluchttoleranties. Als ze op elkaar zijn afgestemd, blijft de output per omwenteling stabiel en loopt de machine stil; als dat niet het geval is, merk je stijgingen, temperatuurschommelingen en snelle slijtage.
Het selecteren van een set schroefcilinders begint met vijf cijfers: materiaal, output, smeltkwaliteit, slijtageomgeving en machine-interface; het eindigt met één op maat gemaakt paar componenten.
Onderhoud, slijtage en levensduur
Zelfs een correct geselecteerde extruder verslijt. De schroef en de cilinder zijn contactmachineonderdelen, en elke omwenteling van de schroef veroorzaakt een kleine hoeveelheid wrijving tegen de cilinderwand en tegen het materiaal. De echte vraag is niet óf er slijtage zal optreden, maar hoe snel en in welke zone.
De meest voorkomende slijtagemechanismen
- Schurende slijtage door vulstoffen: glasvezels, calciumcarbonaat, talk en titaniumdioxide werken als schuurpapier in de loop.
- Corrosieve slijtage door zure bijproducten: Bij de afbraak van PVC komt zoutzuur vrij; vlamvertragend en sommige biogebaseerde polymeren geven andere agressieve verbindingen af.
- Metaal-op-metaal contact veroorzaakt door verkeerde uitlijning, verbogen schroeven of overmatige zijbelasting; dit is de snelste manier om beide delen te vernietigen.
- Erosie aan de meetzone en vluchtranden door hoge smeltsnelheid, het meest zichtbaar op versterkte verbindingen of harsen met hoge temperaturen.
Symptomen die wijzen op slijtage
- De output daalt met 10% of meer bij dezelfde schroefsnelheid en tegendruk.
- De smelttemperatuur begint te fluctueren zonder dat de instelpunten veranderen.
- Er treedt variatie in de productdikte op, vooral langs één zijde van de matrijs.
- Er verschijnen zwarte stippen of donkere strepen in de smelt; opgesloten materiaal in versleten zakken verslechtert na verloop van tijd.
- Vastgelopen schroeven, ongewoon geluid of een hoge motorstroomsterkte duiden op mechanische interferentie.
Een basisroutine voor preventief onderhoud
- Meet de buitendiameter van de schroef en de diameter van de cilinderboring bij de toevoer-, compressie- en doseerzones elke 6 tot 12 maanden, afhankelijk van het materiaal.
- Houd gegevens bij over de opbrengst per schroefomwenteling; een langzame neerwaartse trend is betrouwbaarder dan een enkele meting.
- Spoel de machine grondig door voordat u deze uitschakelt, vooral wanneer u PVC of andere corrosieve materialen gebruikt.
- Inspecteer de randen van de schroefvlucht op afronding of scheuren en de loopboring op krassen of een ruw oppervlak.
- Controleer de uitlijning tussen de versnellingsbak en de loop en controleer of de schroef recht is.
- Werk samen met een betrouwbare leverancier van vervangende onderdelen en houd een reserveschroefcilinderset klaar voor kritieke leidingen.
Routineonderhoud verlengt de levensduur, maar uiteindelijk bereikt elke schroef- en cilinderset een limiet. Een algemene regel in de branche is dat een genitreerde schroef onder goede omstandigheden één tot twee jaar meegaat; een bimetaalschroef kan bij schuren drie tot vijf jaar of langer meegaan. Wanneer de boring van de loop met meer dan ongeveer 0,3 tot 0,5 mm groter wordt dan de oorspronkelijke afmeting, is een nieuwe bijpassende set meestal economischer dan reconditioneren.
Slijtage aan een extruder is geen noodgeval; het is een normale toestand die kan worden gevolgd, gepland en vertraagd door de juiste materiaalkeuze en een eenvoudige meetroutine.
Veelgestelde vragen over extruders
Dit zijn de vragen die operators en inkoopteams het vaakst stellen als ze beginnen met extrusie.
Wat is de eenvoudige definitie van een extruder?
Simpel gezegd is de betekenis van extruder bij de productie van kunststoffen een machine die voortdurend plastic materiaal smelt en door een matrijs pompt om een lang product met een constante doorsnede te creëren. In één zin: grondstof gaat aan de ene kant naar binnen, gesmolten en onder druk staand materiaal komt aan de andere kant naar buiten, en een schroef in het verwarmde vat zorgt voor het duwen en mengen. Dezelfde term wordt gebruikt bij de metaalextrusie, maar bij kunststoffen betekent "extruder" vrijwel altijd een schroefextruder met een cilinder en een roterende schroef.
Wat is het verschil tussen een extruder en een spuitgietmachine?
Een extruder werkt continu en produceert eindeloze profielen, films, platen of pellets. Een spuitgietmachine werkt met tussenpozen: hij smelt het polymeer met een schroef, injecteert de smelt in een gesloten mal, houdt de druk vast, opent vervolgens de mal en werpt het onderdeel uit. Veel processors bezitten beide typen. De schroefcilinderset van een spuitgietmachine is vergelijkbaar, maar meestal korter en ontworpen voor heen en weer gaande beweging, zodat deze niet zomaar kan worden vervangen door een extruderschroef.
Wat doet de schroef in een extruder eigenlijk?
De schroef heeft drie taken: het vaste materiaal naar voren dragen, smelten en druk opbouwen. Het ziet eruit als een eenvoudige spiraal, maar de kanaaldiepte, vluchthelling en lengte bepalen hoeveel warmte er wordt gegenereerd door wrijving, hoe goed additieven worden gemengd en hoe stabiel de output is. Een kleine verandering in de compressieverhouding kan de smelttemperatuur met enkele graden veranderen. Daarom wordt de schroef beschouwd als het hart van de machine.
Welke materialen kunnen op een extruder worden verwerkt?
De meeste thermoplasten: PE, PP, PVC, PS, ABS, PA, PET en vele copolymeren, evenals rubberverbindingen en bepaalde voedselpastaproducten in de voedingsindustrie. De beperkende factoren zijn smeltvloei, thermische stabiliteit en corrosie van het vat. Materialen die ontbinden nabij hun smeltpunten, zoals PVC, vereisen schroefontwerpen met lage afschuiving; materialen met een zeer hoge smeltviscositeit, zoals PTFE, vereisen speciale apparatuur van het ram-type in plaats van een normale schroef.
Enkele schroef of dubbele schroef: wat is beter?
Geen van beide is universeel beter; de twee typen beantwoorden verschillende vragen. Als uw taak bestaat uit eenvoudige pijp- of filmproductie, is een extruder met één schroef goedkoop en eenvoudig te bedienen. Als u pigmenten, vulstoffen of gerecyclede inhoud in het polymeer moet mengen, of als u poeder in plaats van pellets invoert, is een dubbelschroefsextruder effectiever. Voor PVC-poeder kiezen veel verwerkers over de hele wereld voor een conische dubbele schroef omdat deze zorgt voor een zacht smelten bij een hoog vermogen. De term 'beter' hangt af van uw recept, outputdoel en producttoleranties.
Hoe lang gaan extruderschroeven en vaten mee?
De levensduur varieert van minder dan een jaar tot meer dan vijf jaar, afhankelijk van het schurende en corrosieve gehalte van het materiaal, de cilindertemperatuur, de schroefsnelheid en hoe zorgvuldig de machine wordt onderhouden. Het laten lopen van glasvezelversterkte verbindingen met een genitreerde loop veroorzaakt vaak binnen één seizoen zichtbare slijtage; een bimetaal-wolfraamcarbide-voering bij hetzelfde gebruik kan meerdere malen langer meegaan. De slimme methode is om periodiek de schroefdiameter en cilinderboring te meten en de set te vervangen wanneer de output afneemt of er variatie in dikte optreedt.
De praktische definitie van een extruder is een machine die continu smelt en pompt, en de ware identiteit ervan wordt bepaald door het paar schroefcilinders erin.
Om de betekenis van extruder te begrijpen is geen graad in polymeertechnologie vereist, maar wel het juiste mentale model. Zodra je de machine ziet als een continue pijplijn in vijf fasen: aanvoeren, smelten, mengen, doseren en vormen, wordt elk datasheet, elke lijst met reserveonderdelen en elk gesprek over het oplossen van problemen transparanter.
Met meer dan drie decennia ervaring in de productie van sets met enkele schroefcilinders, parallelle twin-, conische twin-, planetaire en bimetalen schroefcilindersets, levert ons bedrijf zowel afzonderlijke componenten als complete schroefcilinderoplossingen aan bouwers van kunststofmachines en kunststofverwerkers. Als uw huidige lijn last heeft van een stijgende productie, ongelijkmatige smelting of snelle schroefslijtage, stuur ons dan het machinemerk en het productrecept, en wij zullen u de schroefcilinderset aanbevelen die bij uw machine en uw budget past.
Een paar schroeven en cilinders van hoge kwaliteit is de meest economische prestatie-upgrade die een processor kan maken: het verbetert tegelijkertijd de uitvoerstabiliteit, producttoleranties, energie-efficiëntie en vervangingsinterval.
Geselecteerd lagerweergave

 浙公网安备 33090202000520 号
