

Auteur: Weibo
Datum: Oct 26, 2026
Kalibratie en testen van chemische injectiesystemen in kunststofverwerkingslijnen
Op een spuitgietmachine draait een glasgevulde polypropyleenklus. De additieftoevoer is ingesteld om 2,4% masterbatch te leveren, de schroefsnelheid ziet er normaal uit en de operator heeft de doseerpomp niet meer aangeraakt sinds de laatste onderhoudsstop. Toch vertoont de batch kleurstrepen, af en toe korte opnames en een stijgend afkeuringspercentage. De directe verdenking is meestal de feeder. Vaak is dat echter het echte probleem Kalibratie en testen van chemische injectiesystemen is behandeld als een eenmalige installatietaak in plaats van als een reeks controles die het doseerapparaat, de hardware voor het afleveren van de smelt en de procesomstandigheden eromheen omvatten.
Eerst de conclusie: kalibratie is niet simpelweg het afstellen van een pomp totdat het uitgangsgetal er acceptabel uitziet. Bij de kunststofverwerking is een betrouwbaar chemisch injectiesysteem afhankelijk van een stabiel smeltpad door de schroef en het vat, herhaalbare druk en temperatuur, en een doseerreactie die op meer dan één manier wordt geverifieerd. Testen moeten bevestigen wat het systeem doet na het opwarmen, na een snelheidsverandering, na een materiaalverandering en na onderhoud. Als aan deze vier voorwaarden niet wordt voldaan, kan een kalibratieblad er perfect uitzien terwijl de productie nog steeds schommelt.
Dat is van belang voor spuitgieters, extrusielijnen en apparatenbouwers, omdat additieve injectie zelden geïsoleerd is van de rest van de machine. Kleurstoffen, stabilisatoren, schuimmiddelen, verwerkingshulpmiddelen en reactieve componenten komen allemaal in een smeltstroom terecht die wordt getransporteerd, gecomprimeerd, afgeschoven en gedoseerd door een schroef en een vat. De kalibratiebasislijn is daarom slechts zo stabiel als het mechanische platform eronder.
Kalibratie bewijst het doseerapparaat; testen bewijzen of het hele injectie- en smeltafgiftesysteem deze prestaties tijdens de productie kan behouden.
Wat kalibratie en testen van chemische injectiesystemen werkelijk dekt
Een veelgemaakte fout is om ‘de pomp’ van ‘de machine’ te scheiden. Op een productielijn omvat het chemische injectiesysteem de toevoertank, aanzuigleiding, pomp of toevoer, afvoerleiding, terugslagkleppen, manometers, stuursignaal, injectiepunt en de schroefcilinderconstructie die het additief ontvangt. Een kalibratiefout kan in elk van deze gebieden ontstaan. Een peristaltische of membraanpomp kan mechanisch in orde zijn, maar lucht door een versleten afdichting zuigen. Een feeder met verlies in gewicht kan op zichzelf nauwkeurig zijn, maar levert ongelijkmatig op als de vatdruk fluctueert. Een tandwielpomp kan een constante opbrengst bij één snelheid vasthouden, maar tijdens het terugdraaien de herhaalbaarheid verliezen.
Het helpt om kalibratie en testen in drie lagen te verdelen. De eerste is de instrumentlaag: instelpunt, sensorfeedback, slaglengte, pulsfrequentie, gewichtsaflezing en regelreactie. De tweede is de hydraulische of mechanische laag: afdichtingen, kleppen, leidingen, schroeven, vaten, keerringen, sproeiers en aandrijfcomponenten. De derde is de proceslaag: smelttemperatuur, tegendruk, verblijftijd, materiaalviscositeit en het feitelijke punt waar het additief het polymeer ontmoet. Een bruikbaar testplan raakt ze alle drie, omdat een fout in de ene laag zich vaak vermomt als een fout in een andere laag.
| Laag | Wat te verifiëren | Praktische proef | Effect op de injectie van additieven |
|---|---|---|---|
| Instrumenten en controle | Nauwkeurigheid van instelpunt, signaalschaling, responstijd, alarmgrenzen | Stapsgewijze test met lage, gemiddelde en hoge tarieven | Onthult een vertraagde reactie, verkeerde schaling of onstabiele feedback |
| Mechanische levering | Pompafdichtingen, terugslagkleppen, leidingbeperkingen, binnendringen van lucht, slijtage van schroeven en cilinders | Visuele inspectie, drukhoudtest, gravimetrische uitvoercontrole | Verklaart drift, pulsatie, intermitterende onderdosering of verlies van herhaalbaarheid |
| Smelt en verwerk | Vattemperatuurprofiel, tegendruk, schroefsnelheid, verblijftijd, toestand van het injectiepunt | Productieproef op korte termijn met registratie van druk en temperatuur | Geeft aan of het additief in een stabiele smeltstroom wordt afgeleverd |
| Documentatie | Basisoutput, correctiefactoren, onderhoudsgeschiedenis, materiaalbatch | Voor-en-na-records met limieten voor slagen/mislukken | Voorkomt dat herhaalde aanpassingen het nieuwe normaal worden |
De tabel is bewust praktisch in plaats van theoretisch. In een drukke fabriek kan de persoon die het systeem kalibreert een technicus, een procesingenieur of een onderhoudsleider zijn. De test moet eenvoudig genoeg zijn om te herhalen, maar specifiek genoeg om een trend bloot te leggen. Een enkele outputmeting op één setpoint is handig voor een snelle controle, maar vertelt u niet of het systeem correct reageert wanneer de productie naar een ander tarief of materiaal gaat.
Voor zowel spuitgieten als extrusie is het beste uitgangspunt een schriftelijke kalibratiegrens. Definieer welke componenten binnen het bereik vallen, welke metingen worden geregistreerd en welke omstandigheden een test ongeldig maken. Een test die wordt uitgevoerd voordat het vat thermisch evenwicht bereikt, vertegenwoordigt bijvoorbeeld mogelijk niet de productie. Een test uitgevoerd met een andere chemische viscositeit dan de productievloeistof kan een correctiefactor opleveren die misleidend is. Een test die de slijtage van de schroef negeert, kan de pomp wel doorstaan, maar het product niet.
Een kalibratierecord heeft alleen betekenis als het de staat van de machine, de staat van het materiaal en de testsnelheid vermeldt waaronder de meting is uitgevoerd.
Waarom de toestand van de schroef en de cilinder de kalibratiebasislijn verandert
Chemische injectie wordt vaak alleen beoordeeld aan de hand van het doseerapparaat, maar het ontvangstsysteem heeft een grote invloed op wat ‘nauwkeurig’ betekent in de productie. De schroef en cilinder bepalen het drukprofiel en zorgen voor stabiliteit, schuifgeschiedenis en smeltuniformiteit. Als de schroef slijtage vertoont aan de vleugelpunten, als de cilinderboring tolerantie heeft verloren, of als de keerring op een injectie-eenheid niet consistent afdicht, kan het additief correct worden gedoseerd aan de pomp en slecht worden verdeeld in de smeltstroom. De operator stelt vervolgens de pomp af om een mechanisch probleem te compenseren, waardoor de kalibratie van de werkelijke basislijn afwijkt.
Overweeg een spuitgietmachine met een afschuifgevoelig additief. Een versleten terugslagklep kan tijdens de injectie een lichte terugstroming veroorzaken. De doseerpomp levert mogelijk nog steeds het geprogrammeerde shot, maar de werkelijke hoeveelheid additief die de mal bereikt, kan van cyclus tot cyclus variëren. Een drukhoudtest alleen kan dit mogelijk niet opsporen, omdat het lek klein en met tussenpozen is. Een stapsnelheidstest gecombineerd met een controle van het schotgewicht en een vatdruktrace is onthullender. Dezelfde logica is van toepassing op extrusie: een versleten doseersectie kan drukpulsaties veroorzaken waardoor een vloeibaar additief lijkt te “puilen”, zelfs als de pomp stabiel is.
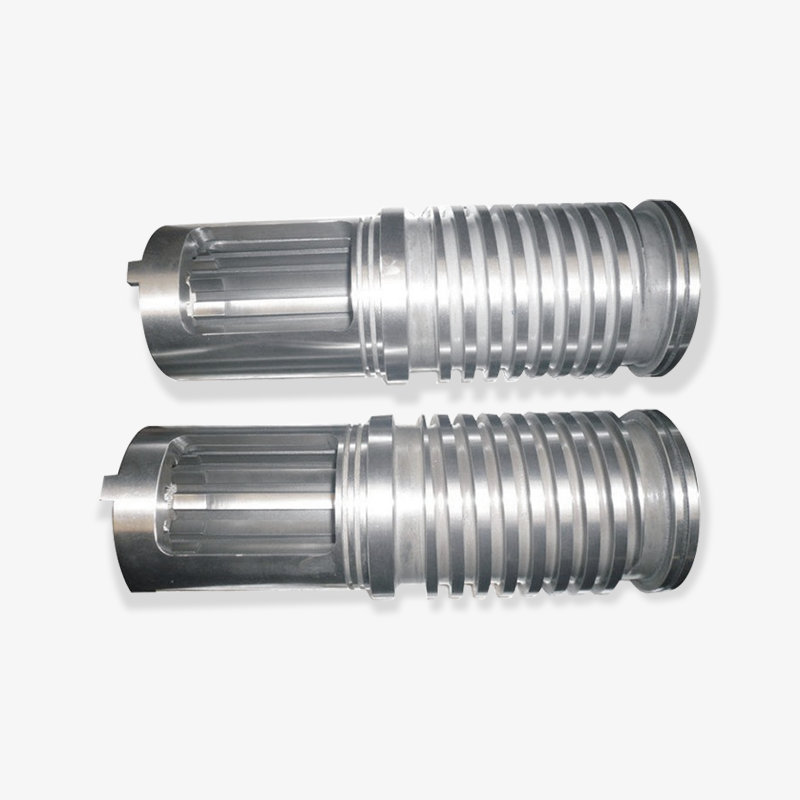
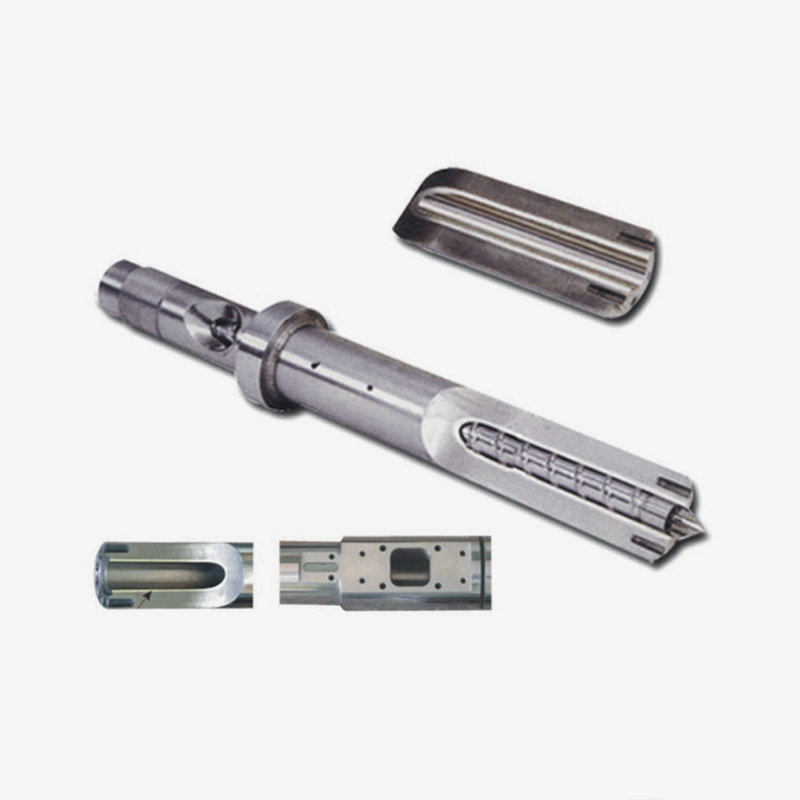
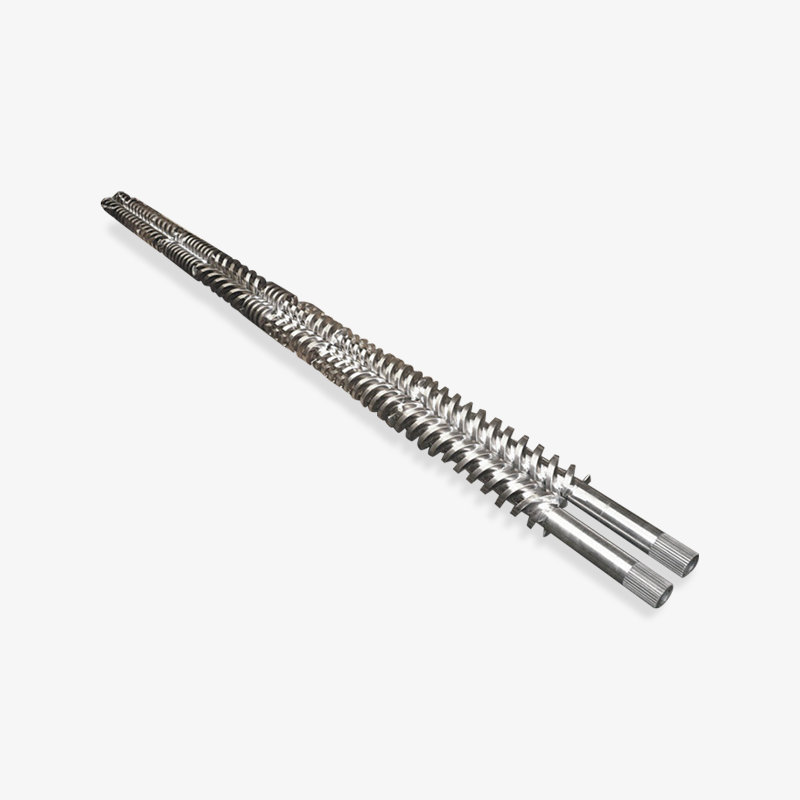
 Op maat gemaakte spuitgietschroef en vat Op maat gemaakte schroef en cilinder voor spuitgieten, met aangepaste speling om stabiel materiaaltransport te ondersteunen en schommelingen te verminderen; relevant bij het beoordelen van vervangende hardware en kalibratie. Bekijk Product →
Dit is de reden waarom een leverancier van schroeven en cilinders moet worden behandeld als onderdeel van het kalibratiegesprek, en niet alleen als leverancier van reserveonderdelen. Maatconsistentie, materiaalkeuze en oppervlakteconditie beïnvloeden hoe snel een machine na onderhoud terugkeert naar een stabiele basislijn. Wanneer een vervangende schroef of cilinder wordt geïnstalleerd, moet het chemische injectiesysteem opnieuw worden getest en mag er niet van worden uitgegaan dat het ongewijzigd is. De nieuwe hardware kan de drukrespons, de verblijftijd en het menggedrag voldoende veranderen om een nieuwe correctiefactor te vereisen.
Agressieve additieven en gevulde verbindingen maken het slijtagevraagstuk belangrijker. Glasvezels, minerale vulstoffen en sommige vlamvertragers kunnen de groei van de speling in de loop en op de schroef versnellen. Een bimetaalcilinder of speciaal geharde schroef kan de slijtvastheid verbeteren, maar neemt de noodzaak van kalibratie niet weg. Het geeft de kalibratie eenvoudigweg een betere kans om stabiel te blijven tussen onderhoudsintervallen. De verkeerde conclusie is “upgrade de metallurgie en vergeet het testplan.” De betere conclusie is “verhoog de slijtvastheid en gebruik het testplan om te verifiëren dat de verbetering standhoudt.”
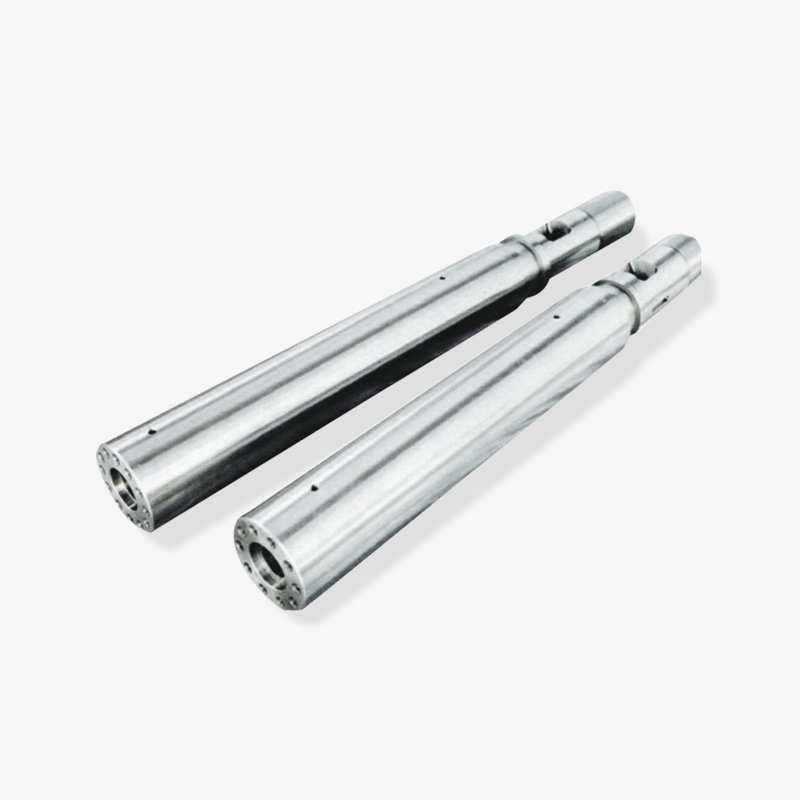
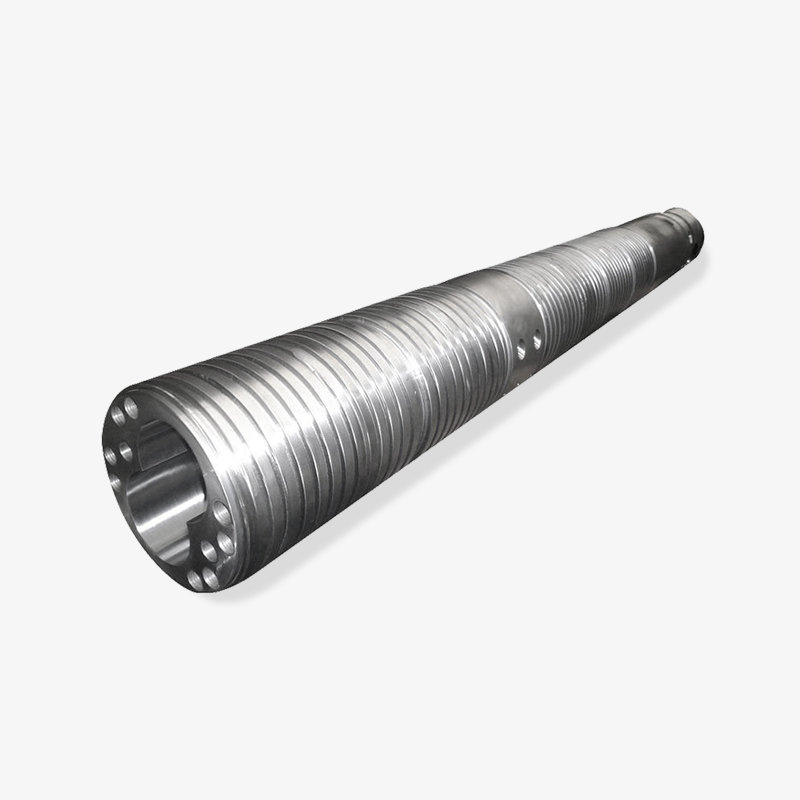
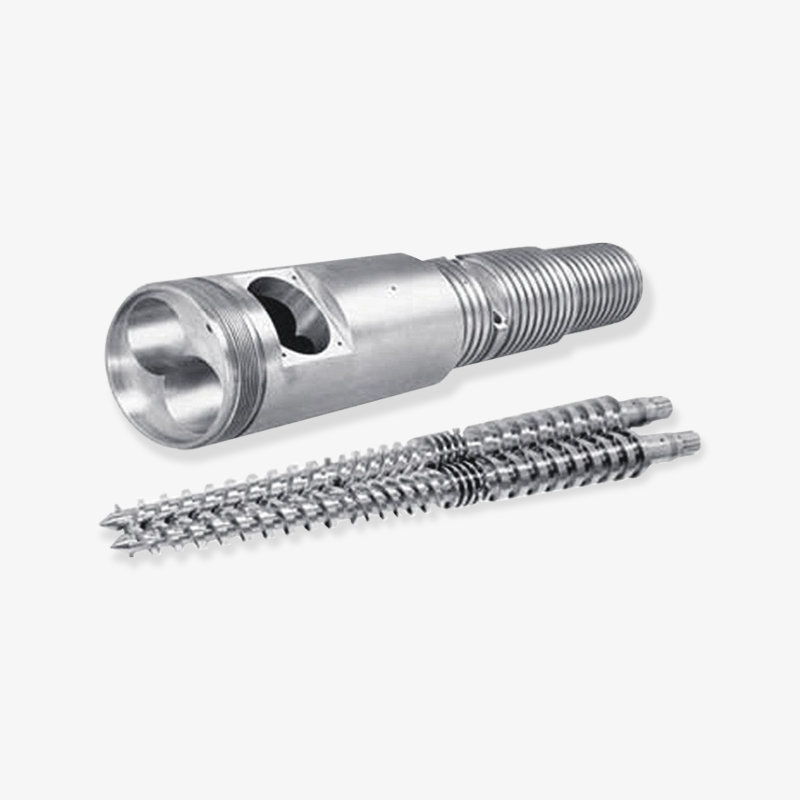
 Op maat gemaakte bimetaalschroefcilinder voor speciale kunststoffen Bimetaalschroefcilinder met dubbelgelegeerde structuur en slijtvaste coating voor technische en speciale kunststoffen; een kandidaat bij het vergelijken van slijtvaste vervangingsopties en keuringsgegevens. Bekijk Product →
Voor verwerkers die vervangingsopties vergelijken, kunt u om inspectiegegevens vragen die verband houden met het kalibratieplan: schroefdiameter, vleugelgeometrie, cilinderboring, oppervlaktehardheid en rechtheid. Deze details zijn van belang omdat een chemisch injectiesysteem dat is gekalibreerd op een versleten machine continue correctie kan vereisen, terwijl hetzelfde systeem op een mechanisch goede machine een stabiel instelpunt kan behouden met veel minder aanpassingen. Het doel is niet een perfecte machine; het doel is een bekende machineconditie waarop de kalibratie is gebaseerd.
Als de schroef en de cilinder versleten zijn, kan de doseerpomp verantwoordelijk worden gehouden voor een druk- en mengprobleem dat alleen met kalibratie niet kan worden verholpen.
Een praktische kalibratie- en testworkflow voor procesingenieurs
De volgende workflow is ontworpen voor een kunststofverwerkingsfabriek waar een chemisch additief, kleurstof, schuimmiddel of verwerkingshulpmiddel in een extruder of spuitgietmachine wordt geïnjecteerd. Het is geen vervanging voor de instructies van de fabrikant van de apparatuur, maar het geeft een herhaalbare reeks die kan worden aangepast aan verschillende pomptypen en toevoerontwerpen.
- Definieer de productievoorwaarde. Registreer de materiaalkwaliteit, het type additief, de doeldosis, het smelttemperatuurprofiel, de schroefsnelheid, de tegendruk, de cyclustijd en de lijnsnelheid. Kalibratie zonder deze voorwaarden is slechts een workshopoefening.
- Inspecteer voordat u afstelt. Controleer tanks, filters, zuigleidingen, afdichtingen, terugslagkleppen, injectiepunten en het vatgebied rond de toevoeropening en het mondstuk. Zoek naar lekkages, gekristalliseerde chemicaliën, geblokkeerde leidingen, binnendringende lucht en versleten verbindingen. Een klein lek aan de zuigzijde kan een onregelmatige dosering veroorzaken die lijkt op een controleprobleem.
- Bevestig thermische stabiliteit. Breng het vat en de doseerlijnen op productietemperatuur en laat voldoende weken. De viscositeit verandert met de temperatuur, dus een te vroeg uitgevoerde kalibratie houdt mogelijk niet stand nadat de machine is gestabiliseerd. Controleer bij temperatuurgevoelige chemicaliën of de injectieleiding niet oververhit raakt of ongelijkmatig afkoelt.
- Breng een referentie-uitvoer tot stand. Laat het doseerapparaat met een bekende snelheid draaien en verzamel de output per gewicht of volume gedurende een vaste tijd. Gebruik schone containers en een schaal of meter die geschikt is voor de doeldosis. Registreer de werkelijke output, niet het weergegeven setpoint. Herhaal dit minstens twee keer om de herhaalbaarheid te zien.
- Test op meerdere tarieven. Controleer lage, gemiddelde en hoge productiesnelheden. Een pomp die bij een slag van 70% nauwkeurig is, kan bij een slag van 20% afwijken. Een feeder die goed presteert bij constante snelheid, reageert mogelijk slecht op korte cyclusvereisten. Het doel is om het bereik te vinden waar het systeem tolerantie aanhoudt, en niet om één correctiefactor over het hele bereik te forceren.
- Controleer de responstijd. Introduceer een wijziging in het setpoint en meet hoe lang het duurt voordat het systeem de nieuwe output bereikt en stabiliseert. Dit is vooral belangrijk op spuitgietmachines met korte cycli en op extrusielijnen waar additieve veranderingen de kleur of schuimvorming snel beïnvloeden. Een trage reactie kan leiden tot overcorrectie door de operator.
- Voer een productieproef uit. Maak een korte run onder normale omstandigheden en controleer het resultaat: kleur, dichtheid, schuimstructuur, sterkte, oppervlakteafwerking of wat het additief ook moet controleren. Als het additief van cruciaal belang is voor de maatvastheid of naleving van de regelgeving, voer dan de juiste kwaliteitscontrole uit. Een pompkalibratie die geen acceptabel product oplevert, is onvolledig.
- Registreer en vergrendel de basislijn. Documenteer het setpoint, de werkelijke output, de correctiefactor, de materiaalpartij, de temperatuur, de druk en de datum. Markeer het acceptabele bereik en de actie die moet worden ondernomen als de meting daarbuiten valt. Het record moet bruikbaar zijn bij de volgende dienst, en niet alleen door de persoon die de test heeft uitgevoerd.
De volgorde is belangrijk omdat het de oorzaken scheidt. Als de output bij elke snelheid laag is, kan het probleem een pomp- of toevoerprobleem zijn. Als de uitvoer bij hoge snelheid acceptabel is, maar slecht bij lage snelheid, kan het probleem te maken hebben met turndown, pulsatie of besturingsresolutie. Als de output stabiel is, maar de productkwaliteit varieert, kan het probleem liggen in de menging, de drukstabiliteit of de toestand van de schroefcilinder. Testen met meer dan één snelheid is een van de snelste manieren om deze uit elkaar te houden.
Het is ook handig om voor elke lijn een “kalibratie-eigenaar” toe te wijzen. Die persoon hoeft niet elke test uit te voeren, maar hij moet wel de basisregistratie controleren en wijzigingen goedkeuren. Zonder eigenaarschap stapelen kleine aanpassingen zich op. De ene ploegendienst vergroot de pompslag om een kleurprobleem te corrigeren, de volgende ploegendienst verkleint de pompslag om additieven te besparen, en binnen een paar weken weet niemand welke instelling de gevalideerde is.
Kalibreer op de snelheid waarmee de machine daadwerkelijk zal werken, en bewijs vervolgens de herhaalbaarheid aan de lage en hoge uiteinden van dat bereik.
Testmethoden die meer onthullen dan een enkele stroommeting
Geen enkele test bestrijkt elke faalwijze. Een gravimetrische controle is uitstekend voor de nauwkeurigheid van de uitvoer, maar er kan een langzaam druklek over het hoofd worden gezien. Een druktest kan de integriteit van de afdichting aan het licht brengen, maar bewijst niet dat het additief in de smelt is verdeeld. Een productieproef toont het eindresultaat, maar identificeert mogelijk niet welk onderdeel afdrijft. Het praktische antwoord is een kleine testset die in een consistente volgorde wordt herhaald.
Tijdens de inbedrijfstelling besteden de meeste teams de meeste aandacht aan outputverificatie, omdat deze zichtbaar en eenvoudig te documenteren is. Drukstabiliteit en temperatuurconditie krijgen meestal het volgende niveau van aandacht, gevolgd door slijtage-inspectie en responstests. Het onderstaande diagram toont een praktisch accentprofiel, geen rigide regel. Het is bedoeld om een discussie op gang te brengen over waar het huidige kalibratieplan mogelijk ondergewaardeerd is.
Relatieve kalibratienadruk tijdens inbedrijfstelling
Uitvoer en herhaalbaarheid Hoog
Druk- en afdichtingsstabiliteit Hoog
Temperatuur en viscositeit Middelmatig
Reactie en afwijzing Middelmatig
Slijtage- en onderhoudstrend Lopend
Het diagram wijst in de richting van een evenwichtig plan in plaats van een beslissing van één cijfer, wel/niet slagen. Outputverificatie is essentieel, maar mag drukcontroles niet verdringen, omdat een pomp het juiste volume kan leveren in een leiding die gedeeltelijk geblokkeerd of pulserend is. Temperatuur- en viscositeitscontroles verdienen soortgelijke aandacht wanneer het additief gevoelig is voor hitte of wanneer de injectieleiding door een hete zone loopt. Reactie- en turndown-tests zijn het belangrijkst bij spuitgieten met een korte cyclus en bij extrusielijnen die tijdens de dienst van snelheid veranderen. Slijtagetrends zijn langzamer, maar ze verklaren waarom een kalibratie die afgelopen kwartaal is geslaagd nu een andere correctiefactor nodig heeft.
Ook voor een schroeven- en vatenfabrikant of leverancier leveren deze testcategorieën een nuttig servicegesprek op. Wanneer een verwerker een onstabiele dosering van additieven rapporteert, moeten de eerste vragen de pompopbrengst scheiden van de stabiliteit van de smeltafgifte. Is het vatdrukspoor stabiel? Herstelt de schroef zich consistent? Sluit de keerring af? Is het injectiepunt vrij? Een leverancier die deze interacties begrijpt, kan de klant helpen voorkomen dat een pomp moet worden vervangen als het echte probleem een versleten meetsectie is.
Een praktische testset omvat vaak vier controles: een gravimetrische outputtest met drie snelheden, een drukbehoud- of lekcontrole aan de perszijde, een korte productierun met temperatuur- en drukregistratie en een visuele inspectie van de schroef, het vat, de terugslagklep en het injectiepunt. Voeg een responstijdcontrole toe als de regelkring snel is, en voeg een slijtagetrendoverzicht toe als het materiaal schurend is. De testset hoeft niet ingewikkeld te zijn, maar moet wel elke keer op dezelfde manier worden herhaald.
Gebruik minimaal één outputtest, één druktest en één productietest; elk vangt een andere klasse van kalibratiefouten op.
Tolerantie, frequentie en records: realistische normen stellen
Toleranties moeten voortkomen uit de productvereisten en de mogelijkheden van het systeem, en niet uit een gekopieerd nummer op een generiek formulier. Een kleurstof die het uiterlijk beïnvloedt, kan een bredere band tolereren dan een reactief additief dat de maatvastheid of compliantie beïnvloedt. Een schuimmiddel kan zeer gevoelig zijn voor snelheidsveranderingen, terwijl een verwerkingshulpmiddel vergevingsgezinder kan zijn. In het kalibratieplan moet voor elk additief de aanvaardbare bandbreedte worden vermeld, evenals de actie die moet worden ondernomen wanneer de bandbreedte wordt overschreden.
Een bruikbare tolerantieverklaring bestaat uit drie delen: de doeldosis, de toegestane afwijking en de testconditie. Bijvoorbeeld: “streef naar een gewichtspercentage van 2,0% bij productiesnelheid, aanvaardbaar bereik van 1,9% tot 2,1%, geverifieerd na 30 minuten thermisch weken.” Dat is nuttiger dan ‘pomp gekalibreerd’. Het vertelt de volgende technicus wat er is getest en hoe ‘goed’ eruit zag. Als het additief van cruciaal belang is, test dan met meer dan één dosering en noteer de correctiefactor voor elke dosering, in plaats van één gemiddelde af te dwingen.
De frequentie moet risicogebaseerd zijn. Toepassingen met een hoog risico, schurende materialen, agressieve chemicaliën en leidingen die continu draaien, moeten mogelijk vaker worden gecontroleerd. Een stabiele toepassing met een schone chemische stof en een goed onderhouden machine behoeven mogelijk minder frequente verificaties. De triggerpoints zijn net zo belangrijk als de kalender: na het vervangen van een schroef of cilinder, na het vervangen van een afdichting of klep, na een materiële partijwisseling, na een langdurige stilstand en na elke onverklaarbare kwaliteitsverandering. Bij een kalibratie die alleen op een vaste maandelijkse datum wordt uitgevoerd, kan een probleem worden gemist dat de dag na de laatste test is begonnen.
- Dagelijks: visuele controle op lekkages, geblokkeerde leidingen, laag tankniveau en duidelijke druk- of temperatuuralarmen.
- Wekelijks: bevestig de output op productieniveau en vergelijk met het basisrecord.
- Maandelijks of driemaandelijks: test lage en hoge tarieven, controleer de responstijd en bekijk slijtage-indicatoren.
- Na onderhoud: voer het systeem opnieuw uit als de schroef, het vat, de terugslagklep, de pomp of het injectiepunt worden vervangen.
- Na materiaalwissel: controleer de viscositeit, temperatuurgevoeligheid en eventuele vereiste correctiefactor.
De registraties moeten kort genoeg zijn om te kunnen worden voltooid en specifiek genoeg om te kunnen worden gecontroleerd. Een formulier van één pagina met datum, regel, materiaal, additief, instelpunt, werkelijke output, testsnelheid, temperatuur, druk, correctiefactor en technicus is meestal voldoende. Voeg een opmerkingenveld toe voor alles wat ongewoon is: een nieuwe partij chemicaliën, een luidruchtige pomp, een drukschommelingen of een recente reparatie van een vat. Na verloop van tijd verklaren de commentaren de drift vaak beter dan alleen de cijfers.
Stel de tolerantie in op basis van het productrisico en stel de frequentie in op basis van het machinerisico; geen van beide mag blindelings van een andere regel worden gekopieerd.
Veelvoorkomende kalibratiefouten en hoe u deze vroegtijdig kunt onderkennen
De meest voorkomende storing is niet een volledig dode pomp. Het is een langzame bias: het systeem levert iets meer of iets minder dan de geregistreerde basislijn, en de operator corrigeert dit op gevoel. De kleur wordt iets donkerder, de schuimvorming wordt iets dichter of de cyclusprestaties veranderen. Omdat de verandering geleidelijk verloopt, klinkt er geen alarm. Een trendgrafiek van de werkelijke output ten opzichte van het instelpunt signaleert dit eerder dan een enkele wel/niet-goed-controle.
Het binnendringen van lucht is een andere veel voorkomende oorzaak. Een losse aanzuigfitting, een versleten afdichting of een bijna lege tank kunnen lucht in de leiding brengen. De pomp kan nog steeds draaien, maar de uitvoer wordt pulserend of inconsistent. Op een spuitgietmachine kan het symptoom verschijnen als af en toe korte shots of kleurvariaties die geen verband lijken te houden met het additief. Een duidelijke lijn, een lekcontrole en een test met constante output op een laag tempo brengen het probleem meestal aan het licht.
Drukinstabiliteit wordt vaak verkeerd geïnterpreteerd als een kalibratieprobleem. Als de vatdruk fluctueert als gevolg van een versleten keerring, een gedeeltelijk verstopt mondstuk of een onstabiel schroefherstel, kan het additief in een inconsistente smeltstroom worden afgeleverd. De pompkalibratie kan correct zijn, terwijl de eindconcentratie verkeerd is. Dit is waar een beoordeling van veel voorkomende problemen met de schroefcilinder van spuitgietmachines tijd kan besparen, omdat de oplossing eerder mechanisch dan instrumenteel kan zijn.
Nuttige volgende lectuur
Temperatuurgerelateerde drift wordt gemakkelijk over het hoofd gezien. Een chemische stof die op één viscositeit is gekalibreerd, kan zich anders gedragen als het cilinderprofiel verandert of als de injectielijn zich dichter bij een hete zone bevindt. Het kalibratierecord moet de temperatuur vermelden waarbij de test is uitgevoerd. Indien de productietemperatuur afwijkt, kan het zijn dat de correctiefactor niet wordt overgedragen. Dit is vooral relevant voor schuimmiddelen en reactieve additieven waarbij kleine temperatuurveranderingen het reactie- of expansiegedrag kunnen veranderen.
Let ten slotte op ‘aanpassingskruip’. Een technicus verandert de pompslag om een kwaliteitsprobleem op de korte termijn op te lossen, maar de verandering wordt niet geregistreerd. De volgende ploeg ziet een andere basislijn en past zich opnieuw aan. Na enkele weken draait het systeem op ongedocumenteerde instellingen. Een eenvoudige regel voorkomt dit: elke wijziging van het doseersetpoint moet met een reden worden vastgelegd. Als de reden een mechanisch probleem is, los dan het mechanische probleem op in plaats van het in de kalibratie te verbergen.
De meeste doseerfouten zijn langzame biases, luchtlekken of drukproblemen vermomd als kalibratiedrift; trendgegevens leggen ze bloot voordat schroot dat doet.
Een leverancier van schroeven en vaten selecteren voor stabiele injectieprestaties
Wanneer een verwerker vervangende schroeven en cilinders aanschaft, moet de aankoopbeslissing de kalibratie- en testroutine omvatten die na de installatie volgt. Een goedkoop onderdeel dat de drukreactie verandert of snel verslijt, kan maandenlange doseringsaanpassingen veroorzaken. Een technisch geschikt onderdeel met gedocumenteerde afmetingen en materiaalkwaliteit geeft de procesingenieur een stabiel uitgangspunt. Daarom moet bij de evaluatie rekening worden gehouden met de inspectiemogelijkheden van de fabrikant, en niet alleen met de prijs per stuk.
Vraag hoe de leverancier de schroefgeometrie, de tolerantie van de cilinderboring, de rechtheid, de oppervlaktehardheid en de traceerbaarheid van het materiaal controleert. Vraag of de leverancier maatrapporten bij de zending kan leveren. Vraag welke slijtvaste opties er zijn voor het specifieke additief of vulmiddel. Voor schurende verbindingen kan een bimetaalschroef of een geharde schroef geschikt zijn, maar de keuze moet gebaseerd zijn op het slijtagemechanisme en niet op een algemeen upgradelabel. Een leverancier die verstand heeft van extrusie- en spuitgiettoepassingen kan helpen de hardware af te stemmen op het procesrisico.
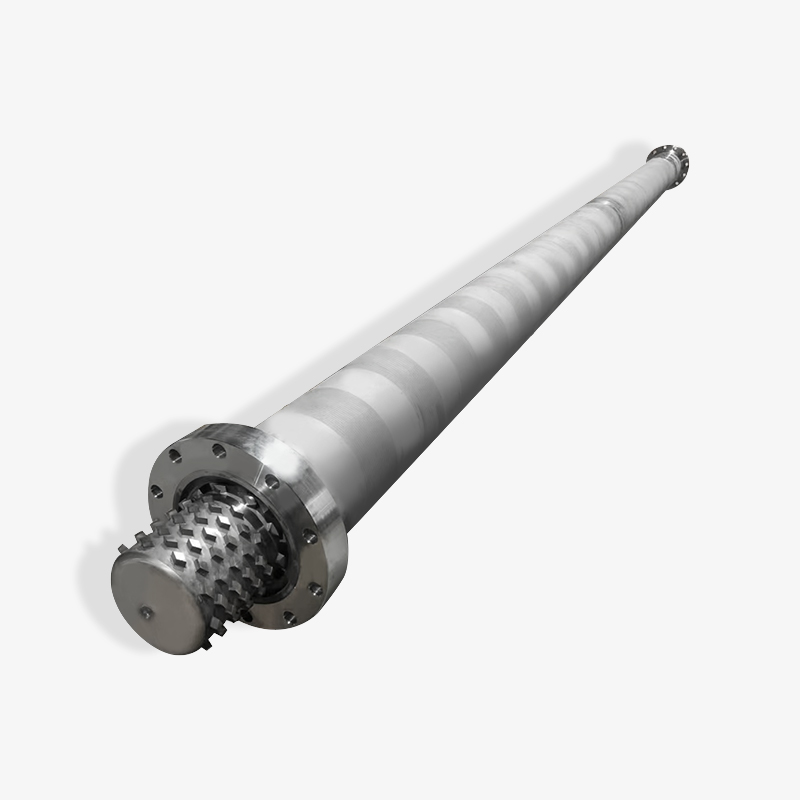
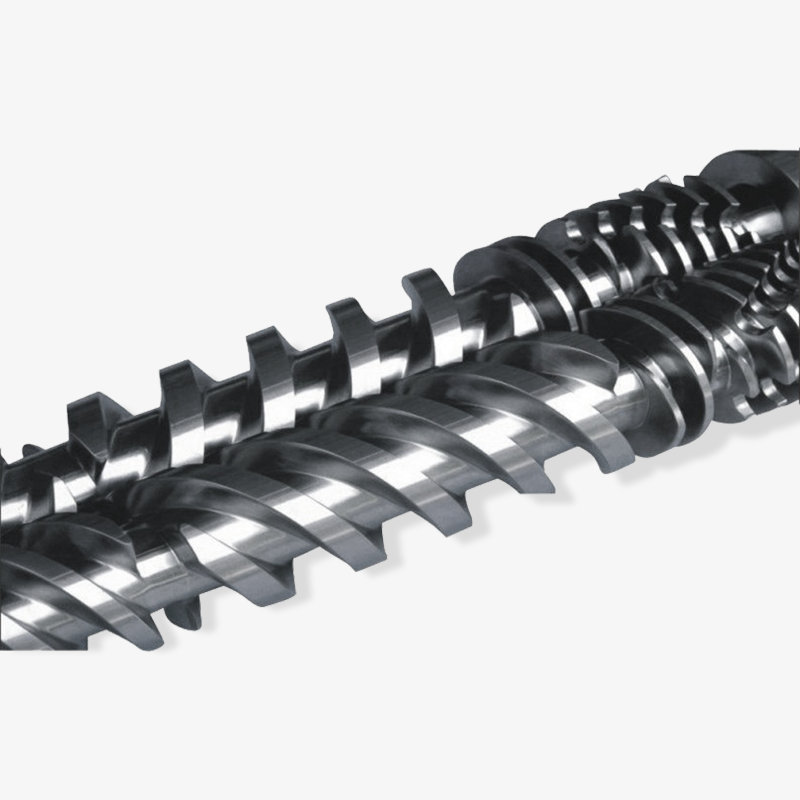
 Op maat gemaakt vat met enkele schroef voor extrusie Op maat gemaakte cilinder met enkele schroef voor extrusie met modulaire componenten en besturingsondersteuning; relevant wanneer slijtage van de invoerzone of speling van de schroefcilinder de transportstabiliteit kunnen beïnvloeden. Bekijk Product →
Voor extrusielijnen geldt dezelfde logica voor het vat met enkele schroef en de toevoerhuls. Als het invoergedeelte versleten is of als de speling tussen vat en schroef te groot is, kan de transportsnelheid onstabiel worden. Het additieveninjectiesysteem ontvangt dan een smeltstroom die al varieert in druk en vermogen. Kalibratie is mogelijk nog steeds mogelijk, maar vereist een frequentere correctie. Een leverancier die het ontwerp van de invoerzone, de compressieverhouding en slijtagepatronen kan bespreken, is nuttiger dan een leverancier die alleen een onderdeelnummer vermeldt.
Industriële inkopers vergelijken fabrikanten, leveranciers en groothandels vaak op doorlooptijd en eenheidsprijs. Deze factoren zijn van belang, maar ze moeten worden afgewogen tegen de kosten van een onstabiele productie. Een schroeven- en cilinderset die wordt geleverd met duidelijke inspectiegegevens en een consistente materiaalspecificatie kan het aantal variabelen tijdens de inbedrijfstelling verminderen. Dat maakt de eerste kalibratie sneller en de langetermijnbasislijn betrouwbaarder. Het geeft onderhoud ook een referentiepunt wanneer slijtage uiteindelijk begint.
De beste leverancier van schroeven en vaten reduceert de kalibratievariabelen door afmetingen, materialen en slijtagemogelijkheden te documenteren voordat de onderdelen de fabriek bereiken.
Veelgestelde vragen: Kalibratie en testen van chemische injectiesystemen
Hoe vaak moet een chemicaliëninjectiesysteem worden gekalibreerd?
Er is geen universeel interval. Een op risico's gebaseerd schema is nuttiger: verifieer de output wekelijks op het productieniveau, test de lage en hoge tarieven maandelijks of driemaandelijks, en stel de basis opnieuw vast na onderhoud, materiaalwijzigingen of onverklaarde kwaliteitsverschuivingen. Additieven met een hoog risico, schurende vulmiddelen en doorlopende lijnen vereisen doorgaans strengere controles dan stabiele toepassingen met een laag risico.
Welke tolerantie is redelijk voor kalibratie van het chemische injectiesysteem?
De tolerantie moet voortkomen uit de productvereiste en de systeemcapaciteiten. Een veelgebruikt uitgangspunt is een smalle band rond de doeldosis bij de productiesnelheid, met aparte controles bij lage en hoge tarieven. Het record moet het doel, de toegestane afwijking, de testsnelheid en de temperatuur vermelden, zodat het resultaat eerlijk kan worden vergeleken.
Moet de kalibratie worden uitgevoerd met water of met de productiechemicaliën?
Water is handig voor mechanische controles, maar vertegenwoordigt mogelijk niet de viscositeit, dichtheid of temperatuurgevoeligheid van de productiechemische stof. Gebruik water voor de eerste lek- en responscontroles als dat veilig is, en verifieer vervolgens met een representatieve vloeistof of de eigenlijke chemische stof onder gecontroleerde omstandigheden. De correctiefactor moet gebaseerd zijn op de vloeistof die in productie gaat.
Welke tests moeten worden herhaald na het vervangen van een schroef of cilinder?
Herhaal de outputtest met meerdere snelheden, de controle op drukbehoud of lekkage, de verificatie van de temperatuurverzadiging en een korte productieproef. Een nieuwe schroef of cilinder kan de drukrespons, het mengen en de verblijftijd veranderen, waardoor de oude correctiefactor mogelijk niet langer geldig is. Herbaseline het systeem en noteer de nieuwe waarden.
Hoe kan ik zien of de doseerfout afkomstig is van de pomp of van de schroef en de cilinder?
Scheid het systeem. Controleer de pompopbrengst op basis van gewicht of volume op het injectiepunt of een testpoort. Controleer vervolgens de stabiliteit van de cilinderdruk, het herstel van de schroef, de afdichting van de controlering en de staat van het mondstuk. Als de pompopbrengst stabiel is, maar de productkwaliteit varieert afhankelijk van de druk of de cyclustijd, is de hardware voor het afleveren van de smelt de meest waarschijnlijke bron.
Elimineert een bimetaalschroefcilinder kalibratieproblemen?
Nee. Een bimetaalcilinder kan de slijtvastheid bij schurende of corrosieve toepassingen verbeteren, waardoor de kalibratiebasislijn langer stabiel kan blijven. Het vervangt geen outputtests, drukcontroles, temperatuurverificatie of registraties. De metallurgie ondersteunt de stabiliteit; het testplan bewijst het.
Waarom verandert de dosering van additieven nadat een materiaalpartij verandert?
Materiaalpartijen kunnen verschillen in viscositeit, vulstofgehalte, vocht of thermisch gedrag. Die verschillen veranderen de smeltdruk en de manier waarop het additief mengt. Controleer de productiesnelheid, het temperatuurprofiel en de correctiefactor opnieuw na grote veranderingen. Als de afwijking groot is, controleer dan of het additief zelf niet is veranderd wat betreft het vastestofgehalte of de dichtheid.
Kalibratie en testen moeten drie vragen beantwoorden: welke dosis wordt geleverd, in welke staat de machine zich bevindt en wat het product daadwerkelijk ontvangt.
Laatste checklist voor inbedrijfstelling voor stabiele injectie van additieven
Voordat u een nieuw of gerepareerd systeem aftekent, moet u bevestigen dat de machine thermische stabiliteit heeft bereikt, dat de doseerlijnen lekvrij zijn, dat de output op meer dan één snelheid is gecontroleerd, dat de drukrespons stabiel is en dat de productieproef aan de kwaliteitsvereiste voldoet. Leg de basislijn vast in een formulier dat de volgende dienst kan gebruiken. Als een schroef of cilinder is vervangen, noteer dan de nieuwe afmetingen en materiaalkwaliteit, zodat toekomstige slijtagetrends een referentie kunnen zijn. Als er een nieuwe chemische partij wordt geïntroduceerd, beschouw de eerste run dan als een verificatierun en ga er niet van uit dat de oude correctiefactor nog steeds van toepassing is.
Het bredere punt is dat kalibratie een productiediscipline is en geen onderhoudsformaliteit. Een chemisch injectiesysteem kan technisch worden gekalibreerd en toch slechte onderdelen produceren als de hardware voor het afleveren van smelt instabiel is. Het kan ook mechanisch in orde zijn en nog steeds afdrijven als de testomstandigheden niet representatief zijn. De planten die de beste resultaten behalen, verbinden het doseerapparaat, de schroef en het vat en de controle van de productkwaliteit in één routine. Ze vertrouwen niet op één enkel nummer om te bewijzen dat alles onder controle is.
Die routine hoeft niet ingewikkeld te zijn. Het moet herhaalbaar zijn, gedocumenteerd en gekoppeld aan de daadwerkelijke productieomstandigheden. Wanneer dat gebeurt, worden kalibratie en testen een hulpmiddel om uitval te verminderen, de uitgaven voor additieven te beschermen en de levensduur van de schroef en de cilinder te verlengen. Het resultaat is een voorspelbaarder proces, minder noodaanpassingen en een duidelijker antwoord als er iets misgaat.
Stabiele injectie van additieven is het resultaat van een herhaalbare testroutine die het doseerapparaat, de staat van de schroefcilinder en het eindresultaat van het product met elkaar verbindt.
Geselecteerd lagerweergave

 浙公网安备 33090202000520 号
